
Quy trình nghiệm thu hệ thống phễu rung cấp liệu tự động tiêu chuẩn đòi hỏi tốc độ xử lý đạt từ 200 đến 1600 sản phẩm/phút, duy trì chỉ số hiệu quả thiết bị tổng thể (OEE) tối thiểu ở mức 85% và kiểm soát nghiêm ngặt tỷ lệ lỗi định hướng cơ học dưới ngưỡng 0.01% nhằm đảm bảo tính liên tục và hiệu suất tối ưu cho toàn bộ dây chuyền sản xuất công nghiệp.
Việc đạt được các con số này không chỉ khẳng định năng lực vận hành của thiết bị mà còn là tiền đề để doanh nghiệp tối ưu hóa chi phí nhân công, giảm thiểu rủi ro hư hỏng máy móc và gia tăng lợi nhuận thông qua việc đồng bộ hóa nhịp sản xuất với các công đoạn gia công, lắp ráp hoặc đóng gói tiếp theo.
Để thực hiện một quy trình nghiệm thu bài bản, các chuyên gia cần tuân thủ khung kỹ thuật chặt chẽ từ giai đoạn kiểm tra tại xưởng (FAT) đến giai đoạn chạy thử tại nhà máy (SAT), tập trung vào các biến số vật lý của phễu rung, hệ thống điều khiển PLC và các bẫy cơ học được thiết kế riêng biệt cho từng loại phôi.
1. Giai đoạn Factory Acceptance Test (FAT) và kiểm soát chất lượng tại nguồn của hệ thống phễu rung cấp liệu
Factory Acceptance Test (FAT) là cột mốc quan trọng nhất trong quá trình chế tạo, được thực hiện tại cơ sở của nhà cung cấp trước khi thiết bị được đóng gói và vận chuyển.
Mục đích cốt lõi của FAT là xác minh rằng hệ thống đã được xây dựng theo đúng các thông số kỹ thuật người dùng (User Requirement Specifications – URS) và các bản vẽ thiết kế đã được phê duyệt trước đó.
Tại giai đoạn này, mọi sai sót về kích thước cơ khí, đấu nối điện hoặc logic lập trình PLC đều có thể được khắc phục với chi phí thấp nhất và thời gian nhanh nhất, tránh việc gây gián đoạn cho kế hoạch lắp đặt tại nhà máy khách hàng.
Trong buổi FAT, các chuyên gia nghiệm thu sẽ thực hiện rà soát toàn bộ hồ sơ kỹ thuật, bao gồm bản vẽ hoàn công (as-built), chứng chỉ vật liệu (CO/CQ), và các tài liệu hướng dẫn vận hành.
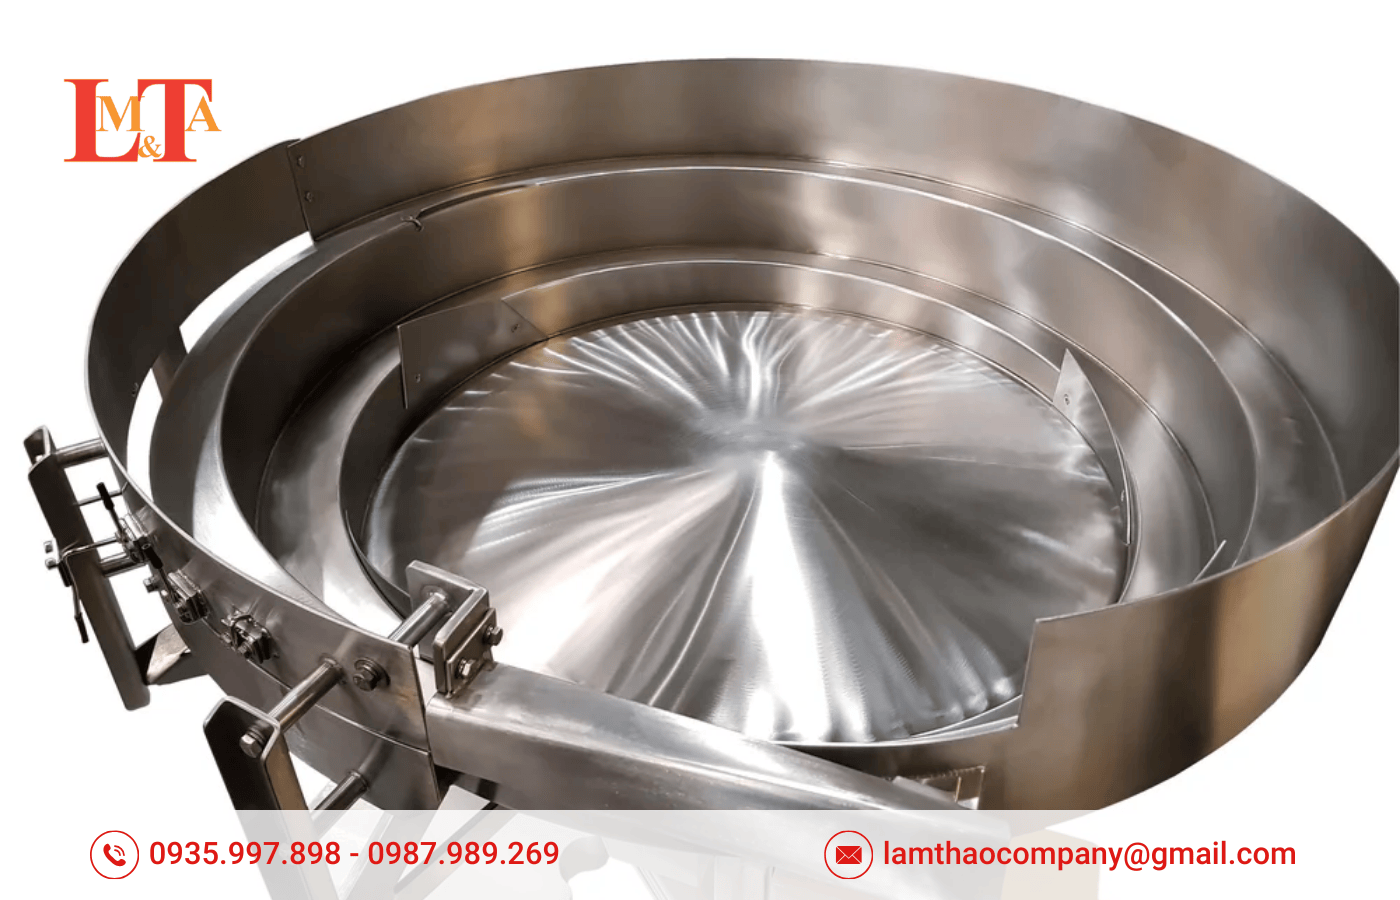
Việc kiểm tra ngoại quan tập trung vào chất lượng mối hàn, độ bóng bề mặt của lòng phễu (đặc biệt quan trọng đối với các ngành thực phẩm và dược phẩm) và tính an toàn của các bộ phận chuyển động.
Một hệ thống phễu rung đạt chuẩn FAT phải thể hiện được khả năng định hướng phôi cơ bản và hoạt động ổn định ở các chế độ điều khiển thủ công và tự động mà không có các rung động bất thường lan truyền ra khung bệ máy.
2. Giai đoạn Site Acceptance Test (SAT) và khả năng tích hợp thực tế của hệ thống phễu rung cấp liệu
Sau khi vượt qua giai đoạn FAT, hệ thống được vận chuyển và lắp đặt tại vị trí làm việc thực tế để tiến hành Site Acceptance Test (SAT).

Giai đoạn này tập trung vào việc xác thực hiệu suất của máy trong điều kiện môi trường nhà máy, nơi các yếu tố như độ ẩm, bụi bẩn, độ rung nền và nhiễu điện từ có thể ảnh hưởng đến độ chính xác của các cảm biến hồng ngoại hoặc tần số rung của cuộn dây điện từ.
SAT không chỉ kiểm tra máy ở trạng thái độc lập mà còn chú trọng vào khả năng tương tác liên động (interlock) với các máy móc thượng nguồn và hạ nguồn trong dây chuyền.
Quy trình SAT bao gồm việc đấu nối hoàn chỉnh các tiện ích như nguồn điện DC 24V ổn định và hệ thống khí nén sạch đạt áp suất 0.4 – 0.6 Mpa. Các kỹ sư sẽ thực hiện chạy thử có tải (load test) với số lượng phôi thực tế đủ lớn để đánh giá tính liên tục.
Nếu thiết bị gặp lỗi trong giai đoạn này, nguyên nhân thường được truy vết từ quá trình vận chuyển gây lệch trục hoặc do sự không tương thích giữa hệ điều hành của máy cấp phôi và hệ thống quản lý sản xuất (MES/SCADA) của nhà máy.
Việc ký kết biên bản SAT đánh dấu thời điểm thiết bị chính thức được bàn giao cho đội ngũ vận hành và bắt đầu thời gian bảo hành.
| Hạng mục kiểm tra | Factory Acceptance Test (FAT) | Site Acceptance Test (SAT) |
|---|---|---|
| Hồ sơ kỹ thuật | Kiểm tra đầy đủ bản vẽ, chứng chỉ vật liệu, manual. | Cập nhật bản vẽ hoàn công theo thay đổi tại hiện trường. |
| Kiểm tra ngoại quan | Kiểm tra trầy xước, mối hàn, màu sơn, nhãn mác. | Kiểm tra hư hại do vận chuyển và lắp đặt. |
| Đấu nối hệ thống | Kiểm tra dây điện, ống khí tại xưởng sản xuất. | Kiểm tra kết nối với nguồn tổng và hệ thống khí nén nhà máy. |
| Phần mềm & Logic | Test logic PLC, giao diện HMI, cảnh báo lỗi. | Test kết nối SCADA, interlock với các máy lân cận. |
| Vận hành thử | Chạy mô phỏng, test chức năng an toàn (E-stop). | Chạy thực tế có tải, đánh giá tốc độ PPM và OEE. |
| Đào tạo | Hướng dẫn cơ bản cho nhân viên kỹ thuật. | Đào tạo vận hành và bảo trì chuyên sâu tại hiện trường. |
3. Thông số Tốc độ cấp phôi (Parts Per Minute – PPM)
Tốc độ cấp phôi, được định nghĩa là số lượng sản phẩm định hướng đúng đi ra khỏi hệ thống trong một đơn vị thời gian (thường là phút), là chỉ số định lượng hàng đầu để đánh giá năng suất.

Một hệ thống cấp liệu không đạt được tốc độ thiết kế sẽ tạo ra “nút thắt cổ chai” (bottleneck), làm lãng phí năng lực của các máy gia công đắt tiền phía sau như máy CNC hoặc robot lắp ráp.
Các ngưỡng năng suất trong các ngành công nghiệp chủ chốt
Trong các ứng dụng công nghiệp phổ thông, một bộ rung cấp liệu hiệu quả thường duy trì tốc độ đầu ra từ 200 đến 1600 sản phẩm/phút. Tuy nhiên, con số này biến thiên rất lớn dựa trên đặc tính vật lý của phôi và độ phức tạp của yêu cầu định hướng.
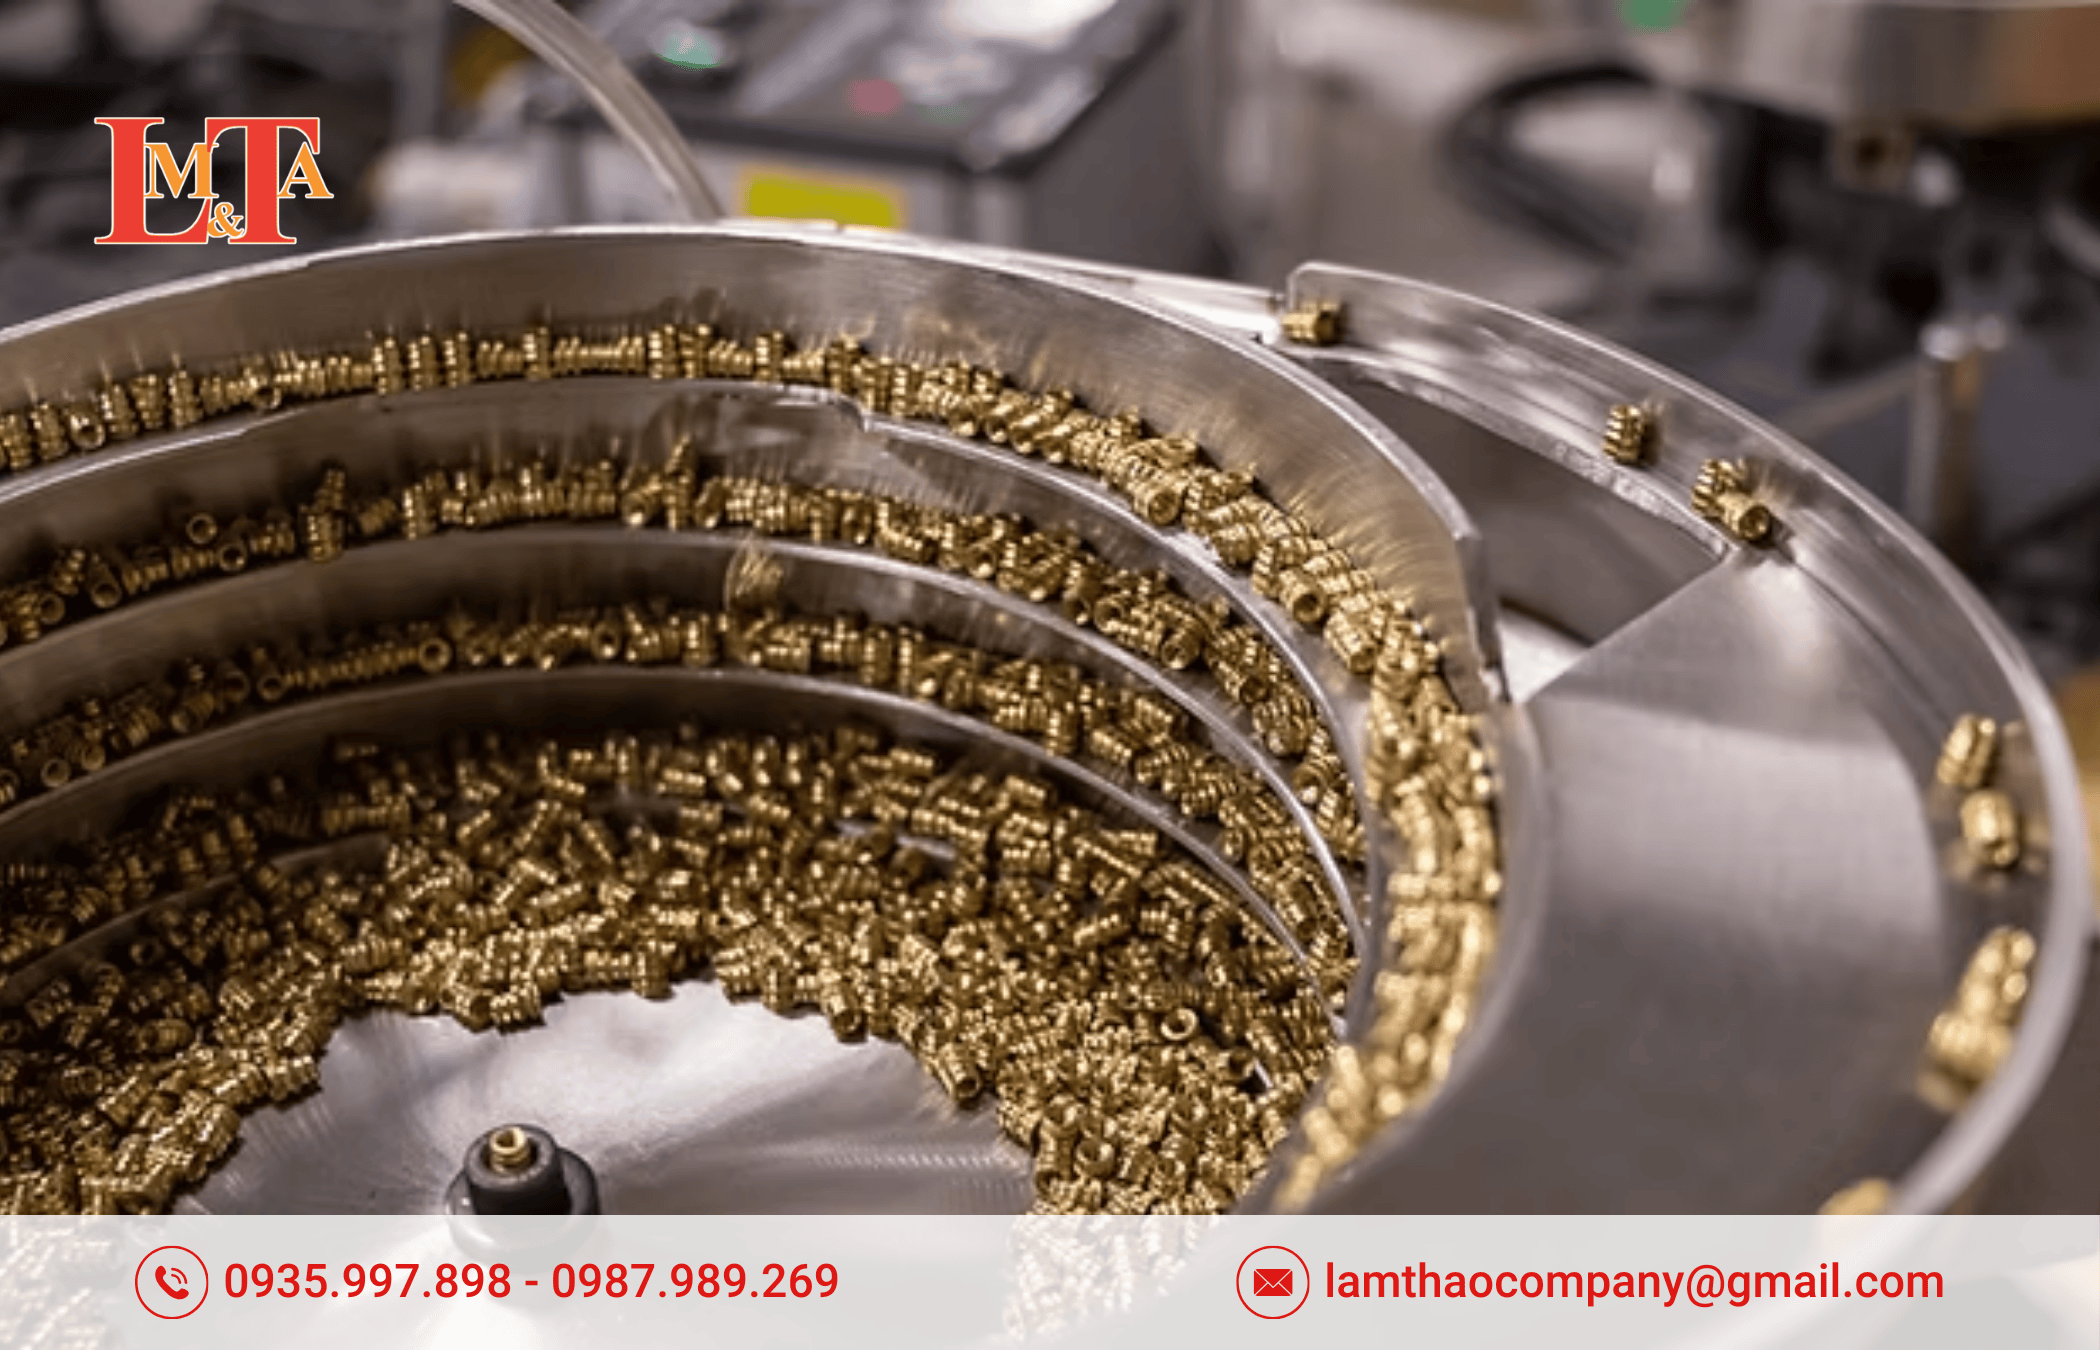
Đối với các linh kiện siêu nhỏ như tụ điện chip (MLCC), hệ thống có thể đạt tốc độ cực cao lên tới 6,000 linh kiện/phút nhờ vào các máng dẫn đa rãnh và công nghệ rung piezo hiện đại.
Ngược lại, trong các công đoạn gia công cơ khí nặng hoặc cấp phôi cho máy tiện CNC, tốc độ yêu cầu thường thấp hơn nhiều, chỉ từ 1 đến 3 sản phẩm/phút, nhưng đòi hỏi lực kẹp và độ chính xác định vị JIG cực cao.
Việc nghiệm thu cần xác định rõ tốc độ PPM tại điểm rơi cuối cùng của máng dẫn để đảm bảo không có hiện tượng thiếu hụt phôi trong suốt quá trình máy hạ nguồn vận hành ở tốc độ tối đa.
Các biến số vật lý và cơ học ảnh hưởng đến vận tốc phôi
Vận tốc di chuyển của phôi trên đường xoắn ốc của phễu rung không phải là một hằng số mà là kết quả của sự tương tác phức tạp giữa tần số dao động và các lực cơ học. Phễu rung hoạt động dựa trên nguyên lý ném sản phẩm lên và về phía trước theo một chu kỳ lặp lại liên tục. Các yếu tố sau đây là trọng tâm trong quá trình hiệu chuẩn tốc độ:
Tần số và Biên độ rung: Hầu hết các bộ truyền động điện từ hoạt động ở tần số 60 – 120 Hz. Biên độ rung (vibration amplitude) tỉ lệ thuận với điện áp cấp vào cuộn dây; biên độ càng lớn phôi di chuyển càng nhanh, nhưng nếu vượt quá ngưỡng giới hạn, phôi sẽ bị nảy không kiểm soát, dẫn đến lỗi định hướng hoặc gây tiếng ồn vượt mức cho phép.
Góc nghiêng của lò xo lá: Các lò xo lá (leaf springs) kết nối đế rung với lòng phễu theo một góc nghiêng xác định, thường là khoảng 15-20 độ. Góc nghiêng này quyết định tỉ lệ giữa lực đẩy ngang và lực đẩy đứng. Nếu góc lò xo không được tính toán đúng, phôi sẽ chỉ rung tại chỗ mà không thể leo lên các rãnh xoắn.
Hệ số ma sát và Tình trạng bề mặt: Phôi dính dầu, ẩm ướt hoặc bụi bẩn sẽ làm thay đổi hệ số ma sát giữa phôi và thành máng, khiến tốc độ PPM sụt giảm đột ngột. Trong nghiệm thu, việc kiểm tra độ nhẵn của rãnh dẫn và các lớp phủ chống mòn là điều bắt buộc để đảm bảo tốc độ duy trì ổn định sau hàng ngàn giờ chạy máy.
Phương pháp tính toán và thẩm định năng suất thực tế
Trong kỹ thuật phễu rung, năng suất lý thuyết thường cao hơn năng suất thực tế do các khoảng dừng để loại bỏ phôi sai hướng thông qua bẫy cơ học. Chuyên gia thường áp dụng hệ số hiệu quả để dự báo năng suất thực tế.
Thông thường, giá trị dao động từ 0.4 đến 0.6 là đạt yêu cầu. Trong quá trình nghiệm thu chạy thử, nếu hệ thống đạt năng suất thực tế trên 66% so với lý thuyết trong điều kiện tần số 50Hz mà không gây tiếng ồn quá mức, hệ thống được coi là đạt tiêu chuẩn về tốc độ cho sản xuất hàng loạt.
Việc tăng tốc độ PPM còn có thể thực hiện thông qua giải pháp thiết kế phễu nhiều đường dẫn (multi-track), cho phép cấp liệu đồng thời nhiều dòng sản phẩm mà không cần tăng cường độ rung, giúp bảo vệ tính toàn vẹn của linh kiện.
Tham khảo thêm:Cách Tính Toán Công Suất Phễu Rung Cấp Liệu Tự Động Phù Hợp Với Tốc Độ Dây Chuyền Hiện Có
4. Phân tích độ ổn định qua chỉ số OEE và hiệu suất vận hành của hệ thống phễu rung cấp liệu
Độ ổn định là khả năng của hệ thống duy trì hiệu suất định mức trong một khoảng thời gian dài mà không xảy ra các sự cố dừng máy đột ngột hoặc suy giảm tốc độ.
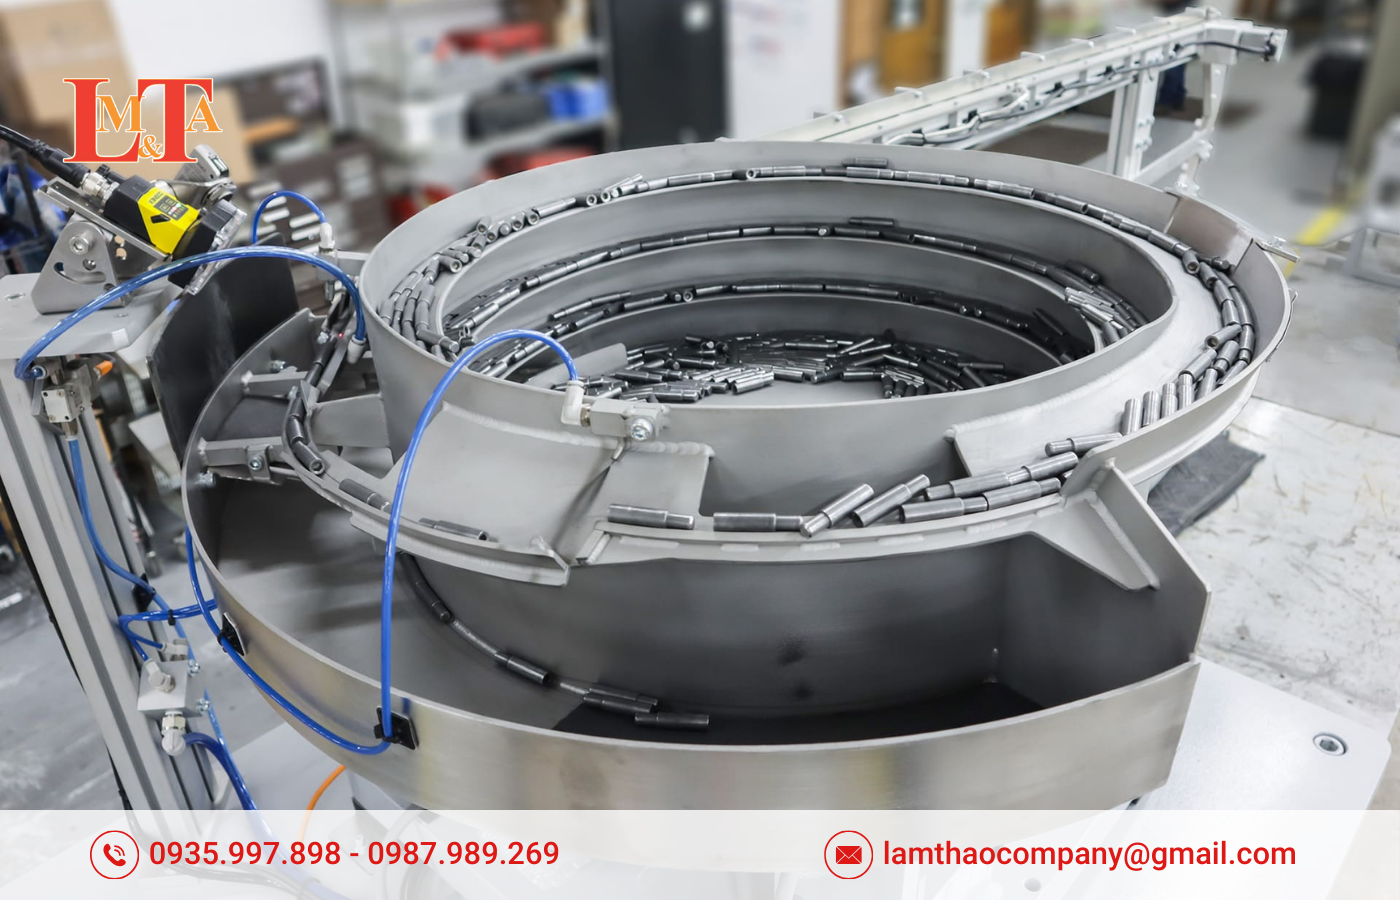
Trong tự động hóa, thông số này được định lượng hóa một cách khoa học thông qua chỉ số Hiệu quả thiết bị tổng thể (OEE – Overall Equipment Effectiveness).
Cấu trúc OEE trong hệ thống phễu rung cấp liệu tự động
Chỉ số OEE cung cấp cái nhìn toàn diện về mức độ tổn thất trong vận hành, được tính bằng tích của ba tỉ lệ thành phần: Tính khả dụng, Hiệu suất và Chất lượng.
Tính khả dụng (Availability – A): Tỉ lệ giữa thời gian thực tế máy chạy so với thời gian dự kiến chạy theo kế hoạch. Đối với hệ thống phễu rung cấp liệu, tính khả dụng thường bị ảnh hưởng bởi các lỗi kẹt cơ khí, thời gian nạp liệu thủ công do thiếu phễu dự trữ (hopper) hoặc các lỗi lỏng bu lông đế máy làm sai lệch tần số rung.
Hiệu suất (Performance – P): Đo lường tốc độ vận hành thực tế so với tốc độ thiết kế lý tưởng. Nếu hệ thống phễu rung cấp liệu bị giảm biên độ do lò xo mỏi hoặc điện áp lưới chập chờn, hiệu suất sẽ sụt giảm dù máy vẫn “đang chạy”. Các dừng máy ngắn (micro-stoppages) do phôi kẹt nhẹ trong bẫy định hướng là “kẻ thù” lớn nhất của chỉ số Performance.
Chất lượng (Quality – Q): Tỉ lệ sản phẩm ra khỏi máng dẫn đạt đúng hướng và không bị trầy xước bề mặt so với tổng số sản phẩm được cấp. Trong hệ thống phễu rung, các chi tiết định hướng sai được bẫy đẩy quay lại lòng phễu không bị tính là phế phẩm, nhưng nếu chúng đi lọt vào máy hạ nguồn gây lỗi lắp ráp, tỉ lệ Quality sẽ giảm mạnh.
Các cấp độ đánh giá và tiêu chuẩn OEE đẳng cấp thế giới
| Chỉ số OEE | Phân loại | Đặc điểm vận hành |
|---|---|---|
| 100% | Hoàn hảo | Sản xuất ra 100% sản phẩm tốt, tốc độ tối đa, không có thời gian dừng. |
| 85% | Đẳng cấp thế giới | Mức mục tiêu lý tưởng cho các dây chuyền tự động hóa cao. |
| 60% | Trung bình | Quy trình sản xuất có kiểm soát nhưng còn nhiều tổn thất do dừng ngắn và kẹt phôi. |
| 40% | Thấp | Hiệu suất kém, hệ thống cơ khí thường xuyên gặp sự cố, cần đại tu toàn diện. |
Một hệ thống phễu rung cấp liệu được coi là ổn định khi đạt mức OEE từ 85% trở lên. Để đạt được mức này, doanh nghiệp cần triển khai các phương pháp quản lý bảo trì năng suất toàn diện (TPM) và hệ thống cảm biến thông minh để cảnh báo sớm các dấu hiệu suy giảm độ ổn định trước khi xảy ra dừng máy hoàn toàn.
Độ tin cậy qua các chỉ số MTBF và MTTR
Bên cạnh OEE, việc nghiệm thu còn dựa trên khả năng dự báo hư hỏng và tốc độ sửa chữa.
MTBF (Mean Time Between Failures): Thời gian trung bình giữa các lần máy hỏng đột ngột. Một hệ thống phễu rung có khung bệ vững chãi và lò xo tiêu chuẩn sẽ có MTBF rất dài, thậm chí hoạt động hàng năm trời mà không cần thay thế linh kiện lõi.
MTTR (Mean Time To Repair): Thời gian trung bình để khắc phục một lỗi. Thiết kế dạng module hóa và việc dán nhãn đầy đủ các cài đặt biến áp (tagging) giúp giảm thiểu MTTR, đưa máy quay lại sản xuất nhanh chóng sau khi xảy ra sự cố kẹt phôi nghiêm trọng.
5. Kiểm soát Tỷ lệ lỗi (Error Rate) và tiêu chuẩn định hướng phôi
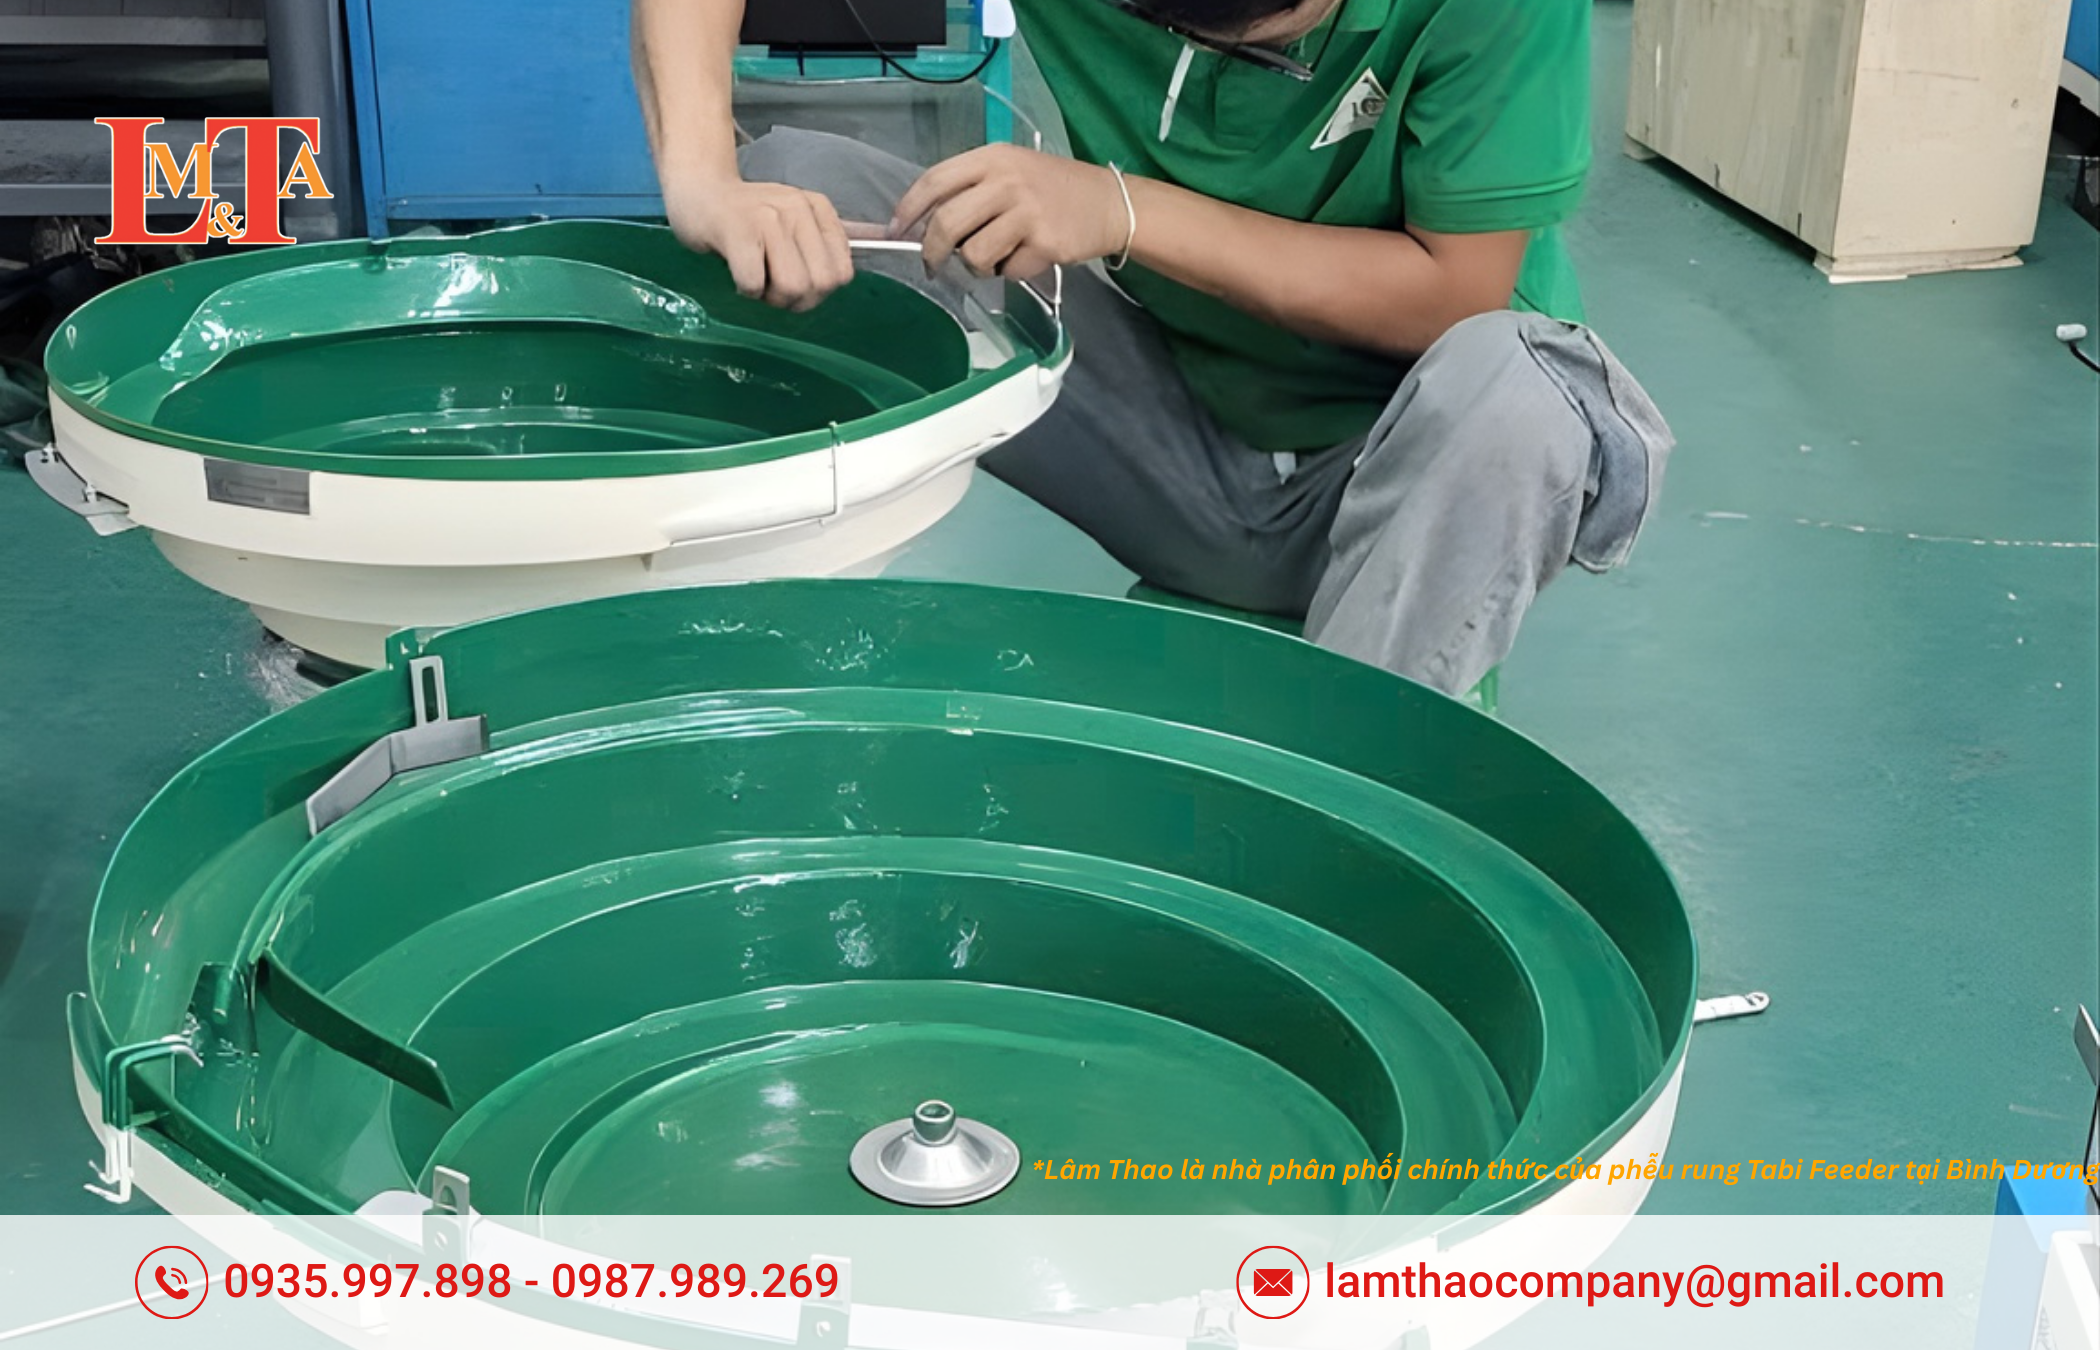
Tỷ lệ lỗi trong nghiệm thu hệ thống phễu rung cấp liệu không chỉ giới hạn ở phế phẩm vật lý mà còn bao gồm các lỗi logic định hướng và các lỗi gây nguy hại cho máy móc hạ nguồn. Việc kiểm soát thông số này đòi hỏi sự kết hợp giữa các bẫy cơ học tinh vi và hệ thống thị giác máy tiên tiến.
Phân loại các dạng lỗi trong quá trình cấp liệu
Lỗi định hướng (Orientation Error): Phôi đi ra khỏi hệ thống nhưng không nằm đúng tư thế yêu cầu (ví dụ: bu lông bị nằm ngang thay vì đứng thẳng). Đối với các dây chuyền tự động hóa cao, tỉ lệ này phải được kiểm soát cực thấp, thường dưới 0.01%.
Lỗi kẹt phôi (Jamming): Xảy ra khi các chi tiết có hình dạng phức tạp lồng vào nhau (tangled) hoặc bị kẹt tại các góc cua hẹp của máng dẫn. Lỗi này làm dừng hoàn toàn dòng chảy phôi và ảnh hưởng trực tiếp đến chỉ số khả dụng (A) của máy.
Lỗi gây hại bề mặt (Part Damage): Lực rung quá lớn hoặc các chi tiết cơ khí sắc nhọn có thể làm xước lớp mạ hoặc làm mẻ các linh kiện giòn như gốm, thủy tinh. Việc lựa chọn biên độ rung thấp và sử dụng các drive unit chuyên dụng như phễu rung piezo là giải pháp tối ưu cho trường hợp này.
Lỗi cấp nhầm phôi (Inclusion Error): Phôi lạ hoặc phôi bị lỗi kích thước lọt vào lòng phễu và đi qua được các bẫy cơ học. Đây là lỗi cực kỳ nguy hiểm có thể làm hỏng khuôn hoặc đầu gắp của robot.
Giới hạn chất lượng chấp nhận (AQL) trong nghiệm thu
Trong các buổi nghiệm thu chạy thử, các chuyên gia thường sử dụng phương pháp lấy mẫu theo tiêu chuẩn AQL (Acceptance Quality Limit) để ra quyết định chấp nhận hoặc từ chối hệ thống.
Lỗi nghiêm trọng (Critical Defects): Chấp nhận 0%. Ví dụ: Lỗi interlock an toàn hoặc lỗi làm hỏng hoàn toàn thiết bị khác. Chỉ cần một lỗi xuất hiện, hệ thống sẽ bị đánh giá “Không đạt”.
Lỗi lớn (Major Defects): Ngưỡng chấp nhận thường là 2.5%. Ví dụ: Phôi bị kẹt làm dừng máy dây chuyền quá 30 giây.
Lỗi nhỏ (Minor Defects): Ngưỡng chấp nhận 4.0%. Ví dụ: Trầy xước nhẹ trên bề mặt phôi không ảnh hưởng đến chức năng sản phẩm.
Nếu trong quá trình test chạy thử 1.000 sản phẩm liên tục, số lượng lỗi định hướng vượt quá 11 sản phẩm (đối với lỗi lớn), nhà cung cấp bắt buộc phải hiệu chỉnh lại bẫy cơ học hoặc bổ sung cảm biến loại bỏ phôi lỗi trước khi tiến hành nghiệm thu lại.
6. Các tiêu chuẩn pháp lý và an toàn trong nghiệm thu hệ thống phễu rung cấp liệu
Việc nghiệm thu không chỉ dừng lại ở hiệu suất mà còn phải đảm bảo tính tuân thủ đối với các tiêu chuẩn quốc gia (TCVN) và quốc tế về an toàn điện, an toàn lao động và bảo vệ môi trường.
TCVN 5639:1991 về nghiệm thu thiết bị lắp đặt
Tại Việt Nam, quy trình nghiệm thu máy móc công nghiệp cần tuân thủ TCVN 5639:1991, quy định rõ ba bước kiểm tra cơ bản:
- Nghiệm thu tĩnh (Static Acceptance): Kiểm tra sự phù hợp giữa thực tế lắp đặt và hồ sơ thiết kế, từ vị trí đặt máy, hướng cấp phôi đến việc đi dây cáp điện trong ống bảo vệ.
- Chạy thử không tải (No-load Run): Kiểm tra tính ổn định của hệ thống truyền động rung, đo tiếng ồn và kiểm tra chiều di chuyển của phôi theo đúng rãnh dẫn xoắn ốc.
Chạy thử có tải (Load Test): Xác nhận các thông số PPM, OEE và tỉ lệ lỗi như đã thỏa thuận trong hợp đồng kinh tế.
Tiêu chuẩn an toàn điện IEC 60204-1
Hệ thống điện của bộ cấp phôi tự động phải tuân thủ nghiêm ngặt tiêu chuẩn IEC 60204-1, đặc biệt là phần an toàn điều khiển.
- Dừng khẩn cấp (Emergency Stop): Nút E-stop phải có màu đỏ, nền vàng, dạng nhấn giữ và phải cắt nguồn động lực của toàn bộ hệ thống ngay lập tức khi được kích hoạt.
- Khóa liên động (Interlock): Khi bất kỳ cửa bảo vệ nào của hệ thống bị mở, máy phải tự động dừng để tránh nguy hiểm cho người thao tác.
- Đánh số dây và Sơ đồ điện: Tất cả các dây tín hiệu từ cảm biến về tủ PLC phải được đánh số rõ ràng và trùng khớp với sơ đồ điện lưu trữ trong tủ để phục vụ công tác tra cứu lỗi sau này.
Tiêu chuẩn phòng sạch ISO 14644 (Cho ngành dược và bán dẫn)
Đối với các hệ thống cấp liệu trong môi trường phòng sạch, vật liệu và thiết kế phải đáp ứng tiêu chuẩn ISO 14644.
- Vật liệu: Sử dụng thép không gỉ 316L, bề mặt được đánh bóng điện hóa (electropolishing) để triệt tiêu các hốc kẹt vi khuẩn và bụi mịn.
- Phát thải hạt: Drive unit phải là dạng kín hoặc sử dụng công nghệ piezo để không phát sinh các hạt bụi kim loại trong quá trình ma sát rung động. Nghiệm thu cần đo nồng độ hạt bụi tại vị trí cấp phôi để đảm bảo đạt cấp độ ISO 4 đến ISO 8 tùy theo yêu cầu của phân xưởng.
7. Giải pháp phễu rung cấp liệu toàn diện từ Công ty TNHH Cơ khí và Tự động hóa Lâm Thao
Việc thực hiện đúng quy trình nghiệm thu hệ thống phễu rung cấp liệu tự động với các thông số Tốc độ (200-1600 PPM), Độ ổn định (OEE > 85%) và Tỷ lệ lỗi (< 0.01%) là nhiệm vụ sống còn để đảm bảo sự thành công của một dự án tự động hóa.
Một chuyên gia giàu kinh nghiệm sẽ không chỉ nhìn vào các con số trên màn hình điều khiển mà còn lắng nghe tiếng “hùm” đều đặn của cuộn dây điện từ, quan sát nhịp di chuyển mượt mà của phôi trên rãnh dẫn và kiểm tra kỹ lưỡng từng dấu vết cơ học trên các bẫy định hướng.

Nếu bạn đang gặp khó khăn trong việc cấp phôi cho dây chuyền sản xuất của mình, hãy liên hệ ngay với chúng tôi để được khảo sát và tư vấn giải pháp phễu rung cấp phôi tự động chuyên sâu nhất:
Công ty TNHH Cơ Khí & Tự Động Hóa Lâm Thao.
Địa chỉ trụ sở: 12C/21 Khu Phố Bình Phước B, Phường An Phú, TP. Thuận An, Tỉnh Bình Dương, Việt Nam.
Xưởng sản xuất: T1/1B, Thủ Khoa Huân (gần chợ Hài Mỹ), Phường Thuận Giao, TP. Thuận An, Bình Dương.
Tư vấn kỹ thuật: 0987 989 269 (Mr. Thao)
Email: lamthaocompany@gmail.com.
Lâm Thao – Đối tác tin cậy, nâng tầm năng suất cho mọi doanh nghiệp. Hãy để chúng tôi giúp bạn hiện đại hóa quy trình sản xuất ngay hôm nay bằng những hệ thống phễu rung cấp phôi tự động và phễu rung cấp ốc vít chính xác nhất.