
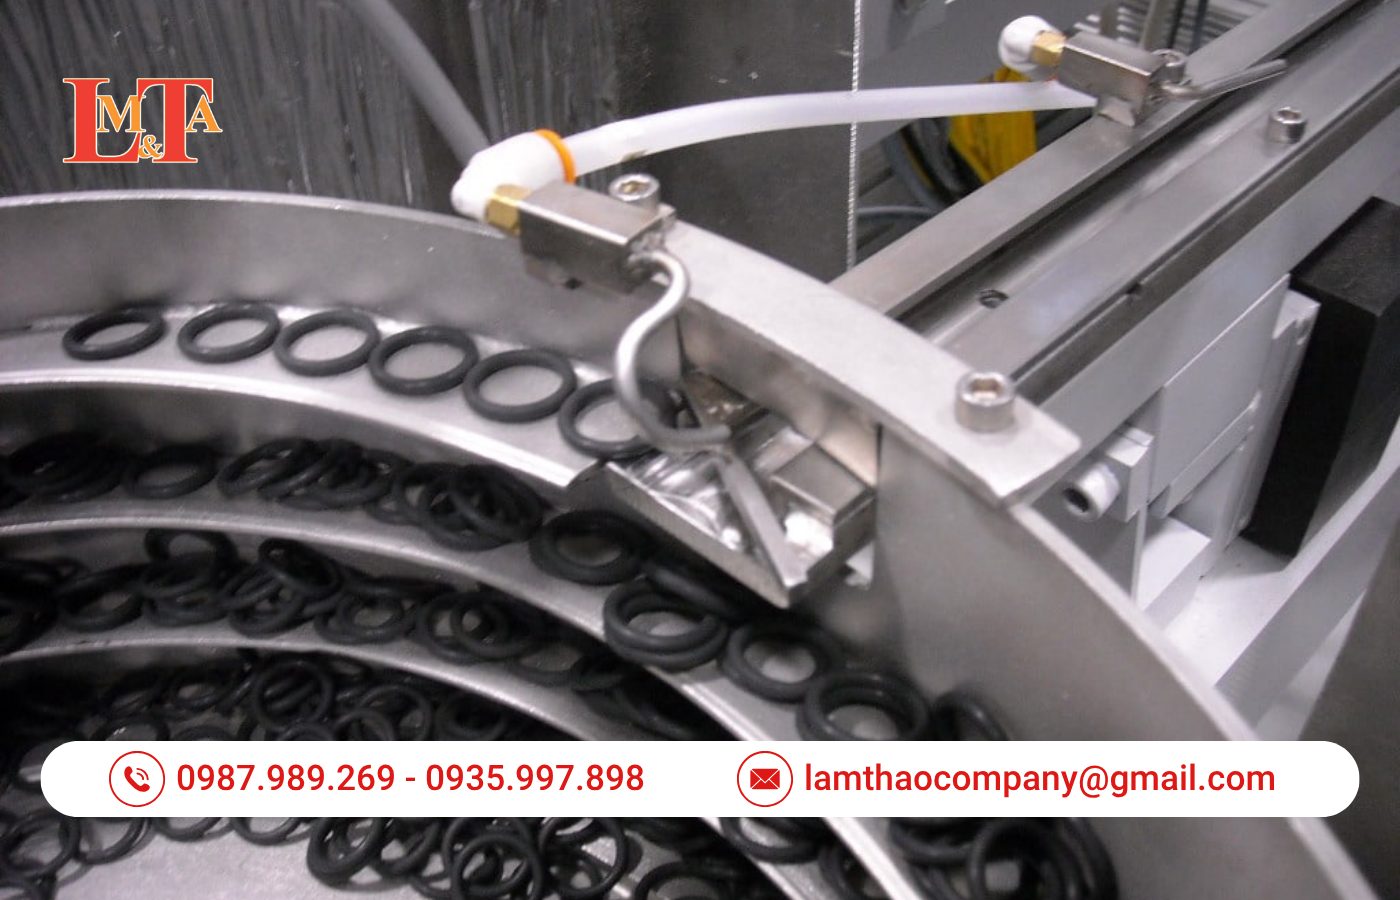
Lắp đặt phễu rung cấp liệu sai quy cách kỹ thuật làm gia tăng tỷ lệ dừng máy ngoài ý muốn lên đến 33%, đồng thời khiến chỉ số hiệu suất tổng thể thiết bị (OEE) sụt giảm xuống dưới mức 65% so với tiêu chuẩn công nghiệp lý tưởng là 85%.
Khi một mắt xích trong quá trình lắp đặt bị sai lệch, nó sẽ tạo ra những “cú sốc” hiệu suất lan tỏa khắp dây chuyền, dẫn đến các lỗi micro-stoppage (dừng máy ngắn) – những lỗi thường bị bỏ qua nhưng lại chiếm tới 40-50% tổng thất thoát sản xuất.
| Chỉ số thị trường và hiệu suất | Giá trị thực tế |
|---|---|
| Tỷ lệ hỏng hóc do lỗi hệ thống cấp liệu | 33,3% |
| Hiệu suất OEE tại các nhà máy có lỗi cấp liệu | 40% – 60% |
| Tiêu chuẩn OEE thế giới (World Class) | > 85% |
| Mức giảm chi phí lao động khi dùng phễu rung | 20% |
| Tốc độ tăng trưởng thị trường (CAGR) | 6,74% |
Các nghiên cứu chuyên sâu từ European Machine Tool Industry Federation (EMTIF) khẳng định rằng việc tối ưu hóa hệ thống hệ thống phễu rung cấp liệu có thể cải thiện tốc độ xử lý linh kiện thêm 30% so với các phương pháp thủ công truyền thống. Dưới đây là các sai lầm nghiêm trọng trong quá trình lắp đặt phễu rung cấp liệu tự động làm giảm năng suất trong quá trình sử dụng, đặc biệt là trong dài hạn.
1. Sai lầm 1: Lắp đặt phễu rung cấp liệu trên hệ thống khung gầm thiếu độ cứng vững
Sai lầm phổ biến nhất trong lắp đặt phễu rung cấp liệu là việc sử dụng hệ thống khung đỡ hoặc bàn gá không đủ độ cứng cơ học, dẫn đến hiện tượng triệt tiêu năng lượng dao động và tạo ra các điểm chết trong lòng phễu.
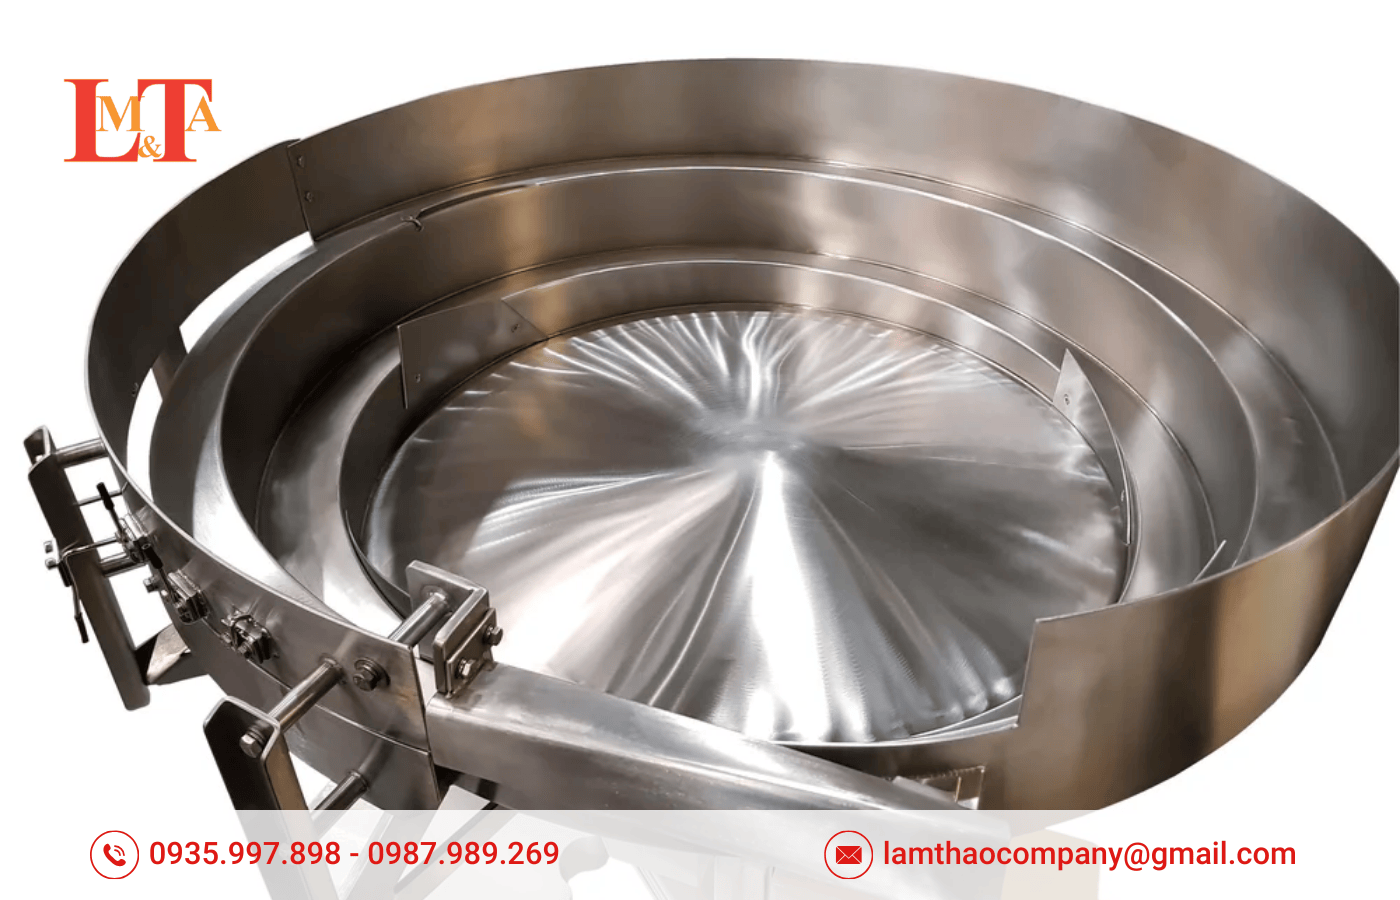
Nguyên lý hoạt động của máy cấp liệu rung dựa trên việc truyền tải năng lượng từ cuộn dây điện từ qua hệ thống lò xo lá đến lòng phễu theo một góc nghiêng nhất định để tạo ra các bước nhảy vi mô (micro-jumps) cho linh kiện.
Khi khung gầm không đủ chắc chắn, một phần lớn năng lượng này thay vì đẩy linh kiện về phía trước sẽ bị hấp thụ bởi chính cấu trúc hỗ trợ, gây ra hiện tượng rung cộng hưởng không mong muốn tại chân máy.
Sự thiếu hụt độ cứng vững thường xảy ra khi các kỹ sư sử dụng khung nhôm định hình (T-slot) hoặc các loại bàn thép mỏng để lắp đặt bộ cấp liệu rung. Dưới tác động của tần số rung liên tục (thường là 50Hz hoặc 60Hz), các mối nối trên khung nhôm định hình sẽ dần bị nới lỏng, làm thay đổi tần số tự nhiên của toàn bộ hệ thống.
Điều này không chỉ gây ra tiếng ồn cực lớn, tương đương với máy cưa đĩa đang hoạt động (90-100 dB), mà còn dẫn đến tình trạng linh kiện di chuyển không đồng đều, thường xuyên bị tắc nghẽn tại các vị trí rãnh xoắn. Phễu rung cần được gắn chặt vào một khối lượng nền tảng tối thiểu từ 15-20 Kp (kilopond) để đảm bảo tính ổn định dao động.
| Loại bệ đỡ lắp đặt | Đặc tính cơ học | Nguy cơ kẹt liệu và sụt giảm hiệu suất |
|---|---|---|
| Tấm thép dày nguyên khối (>20mm) | Độ cứng tuyệt vời, hấp thụ rung động ký sinh tốt. | Thấp nhất; năng lượng tập trung hoàn toàn vào lòng phễu. |
| Khung thép hàn gia cố | Độ cứng cao nếu được thiết kế chống xoắn. | Thấp; phù hợp cho các phễu rung cỡ trung bình. |
| Khung nhôm định hình (T-slot) | Dễ lắp đặt nhưng độ cứng khớp nối thấp. | Cao; các bu lông dễ lỏng theo thời gian gây lỗi dừng máy. |
| Bàn gỗ hoặc vật liệu hỗn hợp | Độ đàn hồi cao, không ổn định. | Rất cao; gây ra các điểm chết (dead spots) nghiêm trọng. |
Việc phân tích lực động học cho thấy nếu bề mặt lắp đặt không phẳng hoặc không đủ nặng, phễu sẽ xảy ra hiện tượng “đi bộ” (walking) – tức là dịch chuyển khỏi vị trí ban đầu trong quá trình vận hành. Để khắc phục, các chuyên gia khuyến nghị sử dụng các chân đế cao su giảm chấn có độ cứng (durometer) phù hợp.
Nếu cao su bị chai cứng do tuổi thọ hoặc bị mềm nhão do tiếp xúc với dầu mỡ công nghiệp, hiệu suất cấp liệu sẽ sụt giảm nghiêm trọng. Thay thế toàn bộ bộ chân đế cao su đồng nhất là giải pháp bắt buộc để duy trì biên độ dao động chuẩn.
2. Sai lầm 2: Điều chỉnh máy cấp liệu rung sai tần số và biên độ do lỗi Tuning lò xo
Sai lầm thứ hai liên quan đến quá trình Tuning (tinh chỉnh) hệ thống lò xo lá, một quy trình được ví như “nghệ thuật” trong kỹ thuật phễu rung cấp liệu. Nhiều kỹ sư khi thấy tốc độ cấp liệu chậm đã vội vàng tăng điện áp điều khiển lên mức tối đa (80-100%) mà không kiểm tra tình trạng của lò xo.
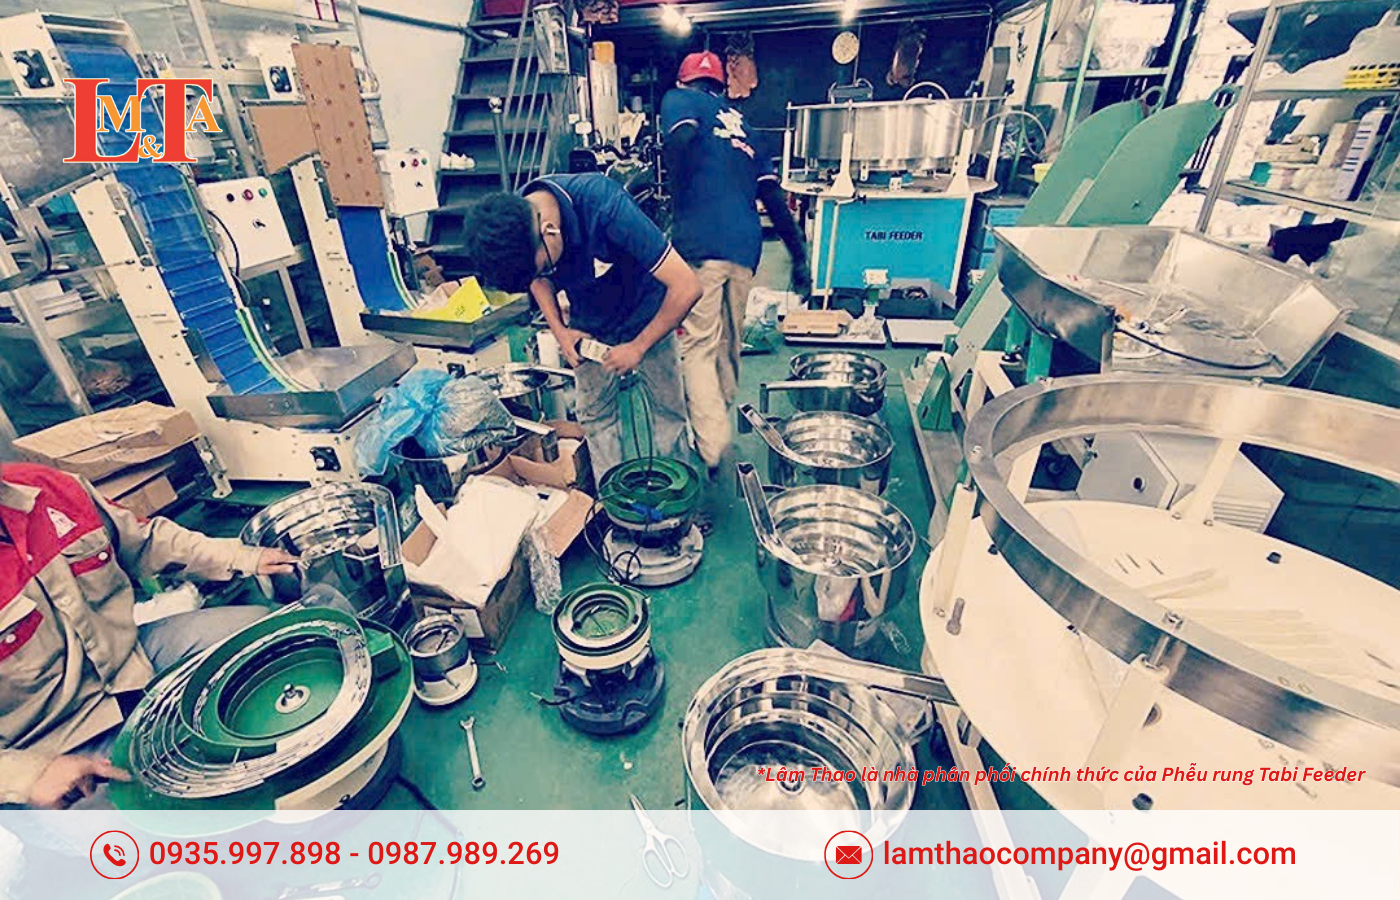
Hành động này dẫn đến hiện tượng quá nhiệt cuộn dây và gây ra các ứng suất cơ học quá mức lên cấu trúc phễu, làm xuất hiện các vết nứt chân chim tại các mối hàn hoặc tại chính thân lò xo lá.
Tuning thực chất là việc điều chỉnh tần số tự nhiên f(n) của máy cấp liệu rung sao cho nó gần sát nhưng không trùng hoàn toàn với tần số của nguồn điện kích thích f(e). Một hệ thống được coi là vận hành lý tưởng khi nó ở trạng thái “Slightly Over-tuned” (thừa lò xo nhẹ), giúp máy hoạt động ổn định hơn trước các biến động về điện áp lưới hoặc sự thay đổi trọng lượng linh kiện trong lòng phễu.
Hệ thống Under-sprung (Thiếu lò xo): Tần số tự nhiên của máy thấp hơn tần số nguồn điện. Dấu hiệu nhận biết là khi ta nới lỏng một bu lông giữ lò xo, tốc độ linh kiện sẽ giảm đi ngay lập tức. Trong trường hợp này, việc tăng công suất điều khiển chỉ làm lãng phí điện năng và gây nóng máy mà không cải thiện tốc độ.
Hệ thống Over-sprung (Thừa lò xo): Tần số tự nhiên cao hơn tần số nguồn. Khi nới lỏng bu lông lò xo, tốc độ linh kiện sẽ tăng lên đột ngột. Nếu không được điều chỉnh bằng cách thay lò xo mỏng hơn hoặc bớt lò xo, máy sẽ rung rất mạnh và hỗn loạn, khiến linh kiện bị chồng lấp và kẹt tại các bẫy định hướng.
| Trạng thái Tuning | Hiện tượng khi nới bu lông lò xo | Hệ quả lên dây chuyền sản xuất |
|---|---|---|
| Under-sprung | Linh kiện di chuyển chậm lại hoặc dừng hẳn. | Năng suất thấp, cuộn dây điện từ dễ bị cháy do quá tải. |
| Over-sprung | Linh kiện tăng tốc đột ngột và hỗn loạn. | Linh kiện chồng lấn gây kẹt bẫy, trầy xước bề mặt phôi. |
| Tuned Correctly | Linh kiện tăng tốc nhẹ rồi giảm dần khi nới sâu. | Tốc độ ổn định, hiệu suất OEE đạt mức tối ưu. |
Để đạt được hiệu suất tốt nhất, bộ cấp liệu rung cần được tinh chỉnh khi phễu đang chứa một lượng liệu thực tế (thường là 2-3 lớp linh kiện). Việc bỏ qua bước này và chỉ Tuning khi phễu trống là nguyên nhân chính khiến máy chạy tốt lúc bắt đầu nhưng lại kẹt liệu và giảm tốc khi dây chuyền đi vào vận hành ổn định.
3. Sai lầm 3: Cài đặt khe hở cuộn dây điện từ không chính xác trong bộ cấp liệu rung
Khe hở cuộn dây (Coil Gap), hay còn gọi là khoảng hở không khí giữa mặt cuộn dây và phần ứng, là một thông số cực kỳ nhạy cảm quyết định lực kéo từ trường. Sai lầm phổ biến là các kỹ sư lắp đặt chỉ ước lượng khoảng cách này bằng mắt thường thay vì sử dụng thước lá chuyên dụng (feeler gauge). Lực từ trường (F) tỉ lệ nghịch với bình phương khoảng cách. Do đó, chỉ một sai lệch nhỏ 0,1 mm cũng có thể làm thay đổi hoàn toàn biên độ rung của máy cấp liệu rung.
Nếu khe hở quá hẹp: Khi vận hành ở biên độ lớn, phần cứng sẽ đập mạnh vào mặt cuộn dây, tạo ra tiếng ồn va đập kim loại (clattering). Hiện tượng này không chỉ phá hủy lớp cách điện của cuộn dây mà còn gây ra các vết nứt cấu trúc nghiêm trọng trên thân bộ cấp liệu rung.
Nếu khe hở quá rộng: Cuộn dây sẽ phải tiêu thụ dòng điện (amperage) lớn hơn rất nhiều để tạo ra cùng một lực kéo, dẫn đến hiện tượng quá nhiệt và cháy nổ bộ điều khiển. Ngoài ra, biên độ rung sẽ không bao giờ đạt được mức thiết kế, khiến linh kiện di chuyển lờ đờ, dẫn đến việc không đủ lực để đưa linh kiện qua các đoạn dốc cao hoặc các bẫy phân loại.
Dựa trên các tài liệu kỹ thuật từ RNA và ADI, các thông số khe hở tiêu chuẩn được quy định nghiêm ngặt như sau:
| Tần số hoạt động | Chế độ dòng điện | Khe hở cuộn dây khuyến nghị |
|---|---|---|
| 120 Hz / 100 Hz | Toàn sóng (Non-rectified) | 0,025 – 0,035 inch (0,63 – 0,89 mm) |
| 60 Hz / 50 Hz | Nửa sóng (Rectified) | 0,045 – 0,060 inch (1,14 – 1,52 mm) |
| Base Unit cỡ lớn | Thường là 60 Hz | Lên đến 0,080 inch (2,03 mm) |
Việc cài đặt khe hở không đồng đều giữa các cuộn dây (trong trường hợp máy có nhiều cuộn dây) cũng là một sai lầm chết người. Nó tạo ra lực kéo lệch tâm, làm cho lòng phễu rung theo quỹ đạo elip không mong muốn, dẫn đến tình trạng linh kiện bị văng khỏi rãnh dẫn hoặc kẹt cứng tại một phía của phễu. Các bu lông giữ cuộn dây phải được siết chặt với lực torque xác định sau khi điều chỉnh để tránh việc khe hở bị thay đổi do rung động.
4. Sai lầm 4: Sai lệch căn chỉnh điểm tiếp giáp máng xả và thiếu khe hở an toàn
Điểm chuyển tiếp linh kiện từ lòng phễu rung sang thanh dẫn hướng (outfeed track/inline track) là vị trí nhạy cảm nhất, nơi ghi nhận hơn 80% các trường hợp kẹt liệu thực tế. Một sai lầm kỹ thuật cực kỳ phổ biến là lắp đặt phễu rung quá sát hoặc để các thành phần cấu trúc của máng xả chạm vào lòng phễu.
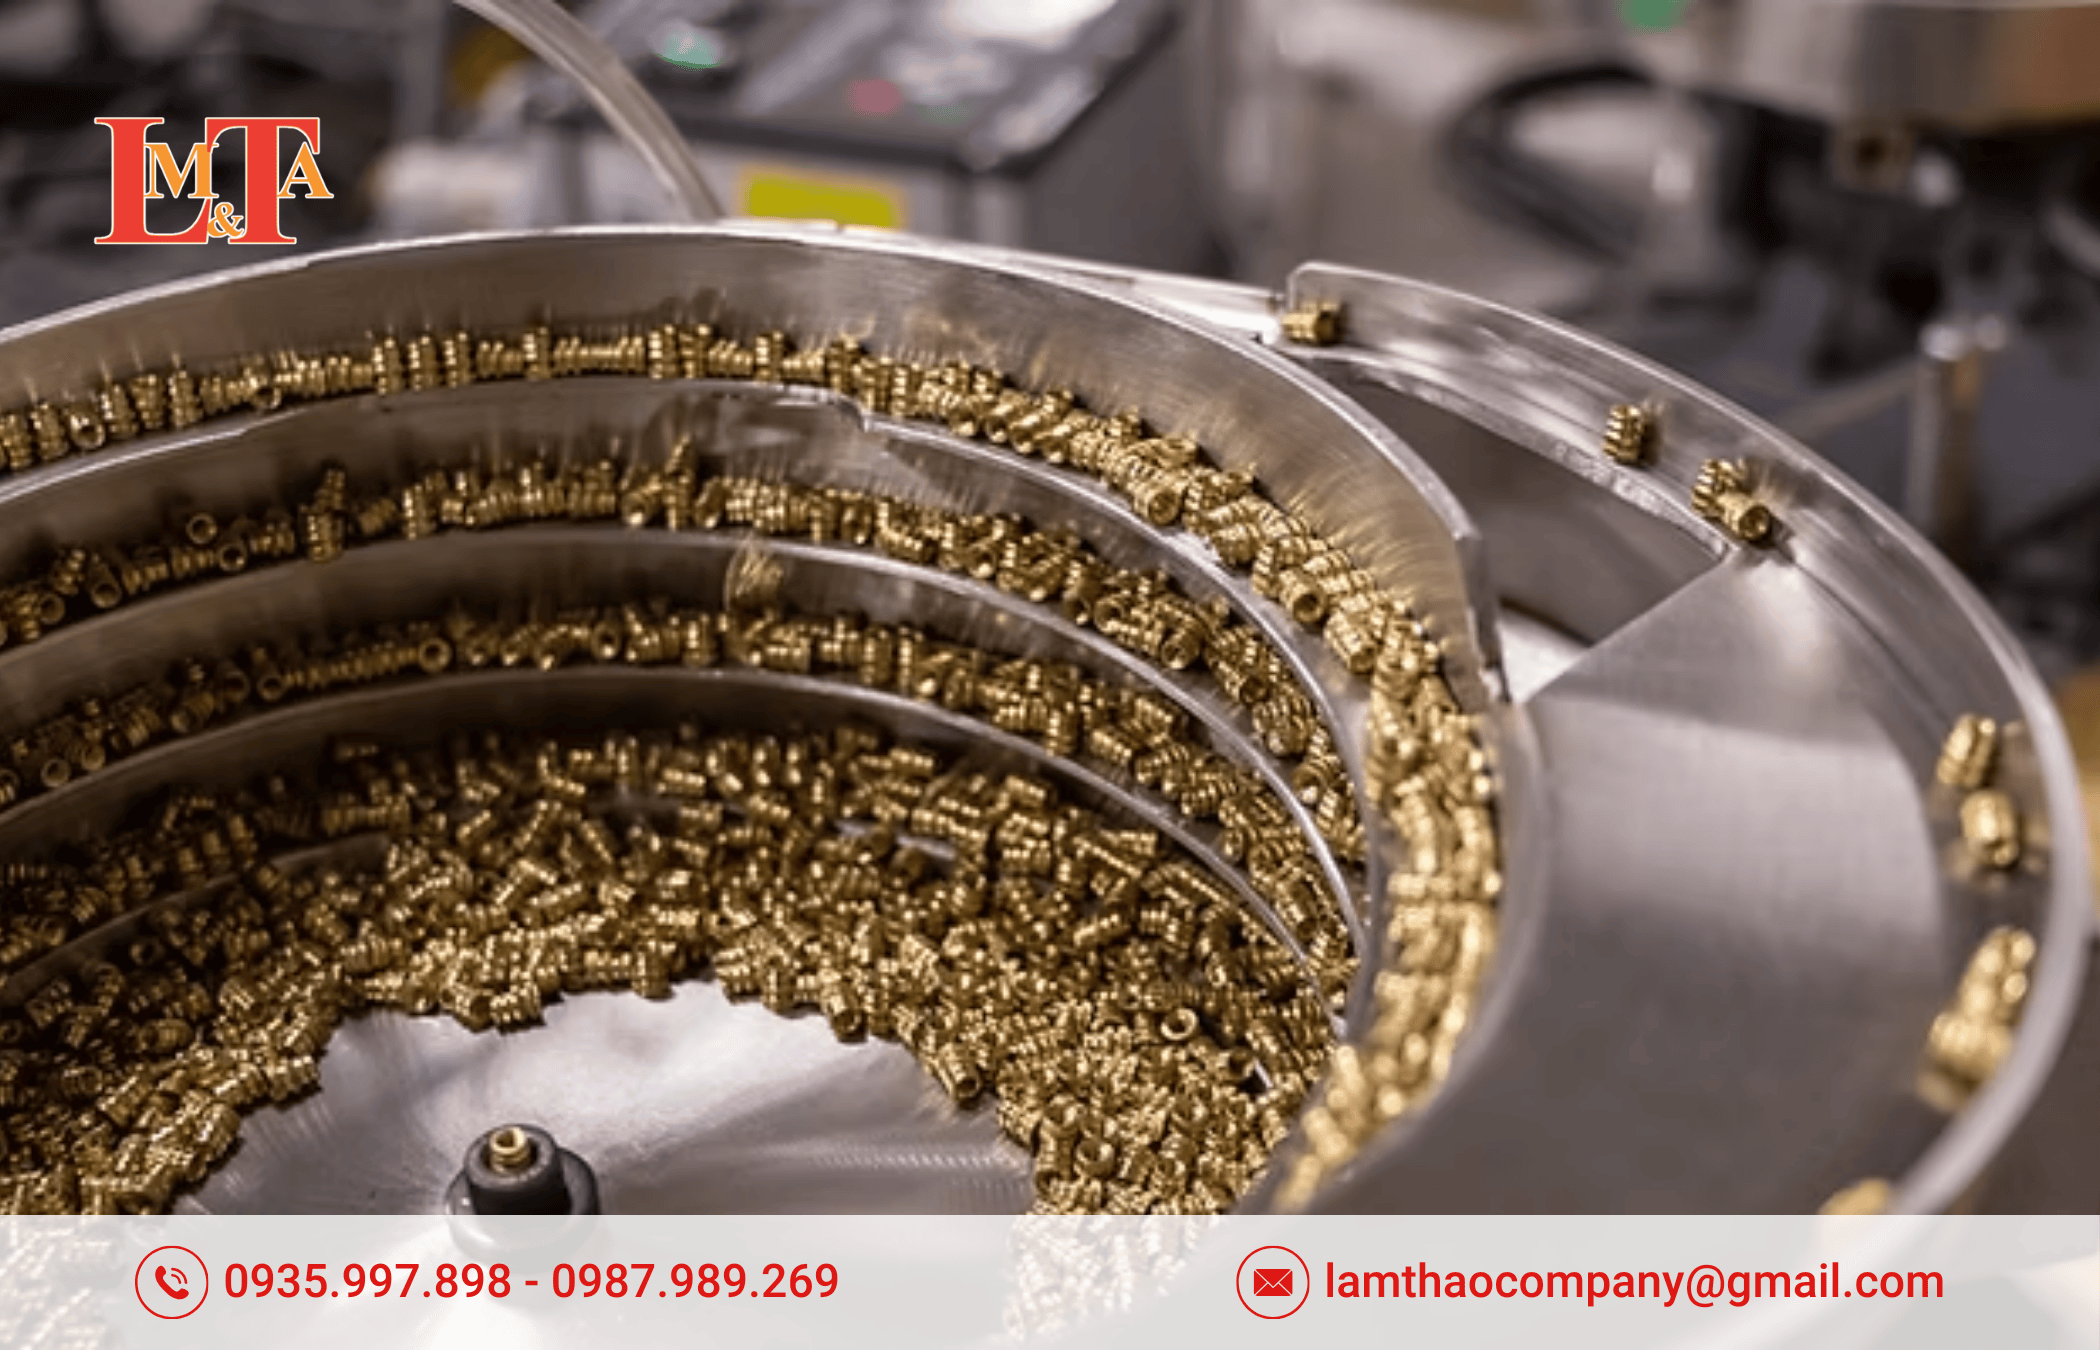
Bộ phễu rung cấp liệu cần một không gian tự do hoàn toàn để dao động. Nếu có bất kỳ sự tiếp xúc cơ khí nào giữa lòng phễu đang rung và một vật thể cố định (như khung máy hoặc máng xả), biên độ rung sẽ bị triệt tiêu ngay lập tức tại điểm đó.
Điều này tạo ra một “nút thắt cổ chai”, nơi linh kiện đang di chuyển trơn tru bỗng nhiên dừng lại và tích tụ, gây kẹt liệu dây chuyền. Các chuyên gia từ Eriez khuyến nghị duy trì khoảng hở an toàn tối thiểu là 1″ (25mm) đối với các dòng phễu lớn và từ 1/4″ đến 1/2″ (6-12mm) đối với các dòng phễu compact.
Sự sai lệch về cao độ và góc nghiêng tại điểm tiếp giáp cũng là nguyên nhân gây kẹt. Nếu máng nhận liệu cao hơn máng xả của phễu chỉ 0,5mm, linh kiện sẽ va vào gờ và bị lật ngược hoặc kẹt lại. Ngược lại, nếu khoảng cách (gap) giữa hai máng quá lớn, linh kiện nhỏ có thể rơi vào khe hở này.
| Lỗi căn chỉnh máng xả | Tác động lên lưu lượng liệu | Biện pháp xử lý kỹ thuật |
|---|---|---|
| Tiếp xúc cứng (Rigid contact) | Triệt tiêu rung động, dừng liệu hoàn toàn. | Đảm bảo khe hở 1-2mm và dùng khớp nối mềm nếu cần. |
| Lệch cao độ (Vertical offset) | Linh kiện bị văng, lật hoặc kẹt gờ. | Căn chỉnh máng nhận thấp hơn máng xả khoảng 0,3-0,5mm. |
| Lệch tâm (Lateral misalignment) | Linh kiện đi chéo, dễ kẹt vào thành máng. | Sử dụng thiết bị định vị laser để căn thẳng hàng tuyệt đối. |
| Thiếu cảm biến mức (Overflow) | Liệu tràn gây kẹt phễu và hỏng bẫy định hướng. | Lắp photo-eye tại máng inline để ngắt phễu khi đầy liệu. |
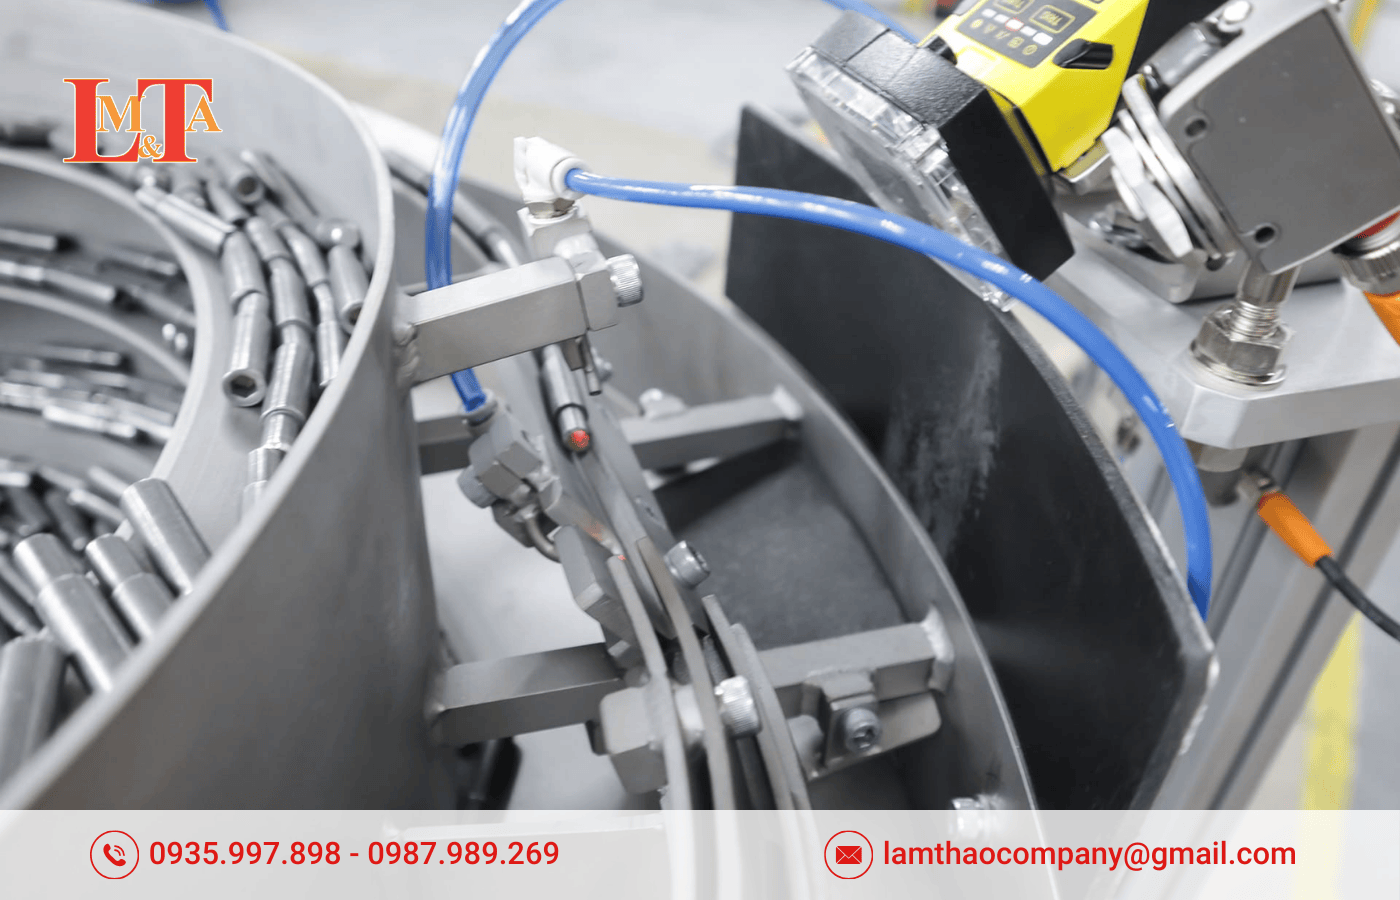
Việc không lắp đặt hoặc căn chỉnh sai các cảm biến quang (photo-eyes) tại điểm xả cũng là một thiếu sót lớn. Khi dây chuyền phía sau bị dừng, nếu phễu rung vẫn tiếp tục cấp liệu, linh kiện sẽ bị dồn ứ, gây áp lực ngược lên các bẫy định hướng trong lòng phễu, dẫn đến tình trạng kẹt liệu nghiêm trọng mà việc khởi động lại máy cũng không thể giải quyết được ngay.
5. Sai lầm 5: Bỏ qua ảnh hưởng của tĩnh điện, độ ẩm và bụi bẩn trong lắp đặt phễu rung
Sai lầm cuối cùng nhưng vô cùng quan trọng là việc các kỹ sư thường chỉ tập trung vào cơ khí mà quên đi các yếu tố môi trường và đặc tính lý hóa của vật liệu trong quá trình lắp đặt máy cấp liệu rung. Đối với các linh kiện bằng nhựa (resin), quá trình rung động và cọ xát liên tục với thành phễu sẽ tạo ra tĩnh điện cực lớn.
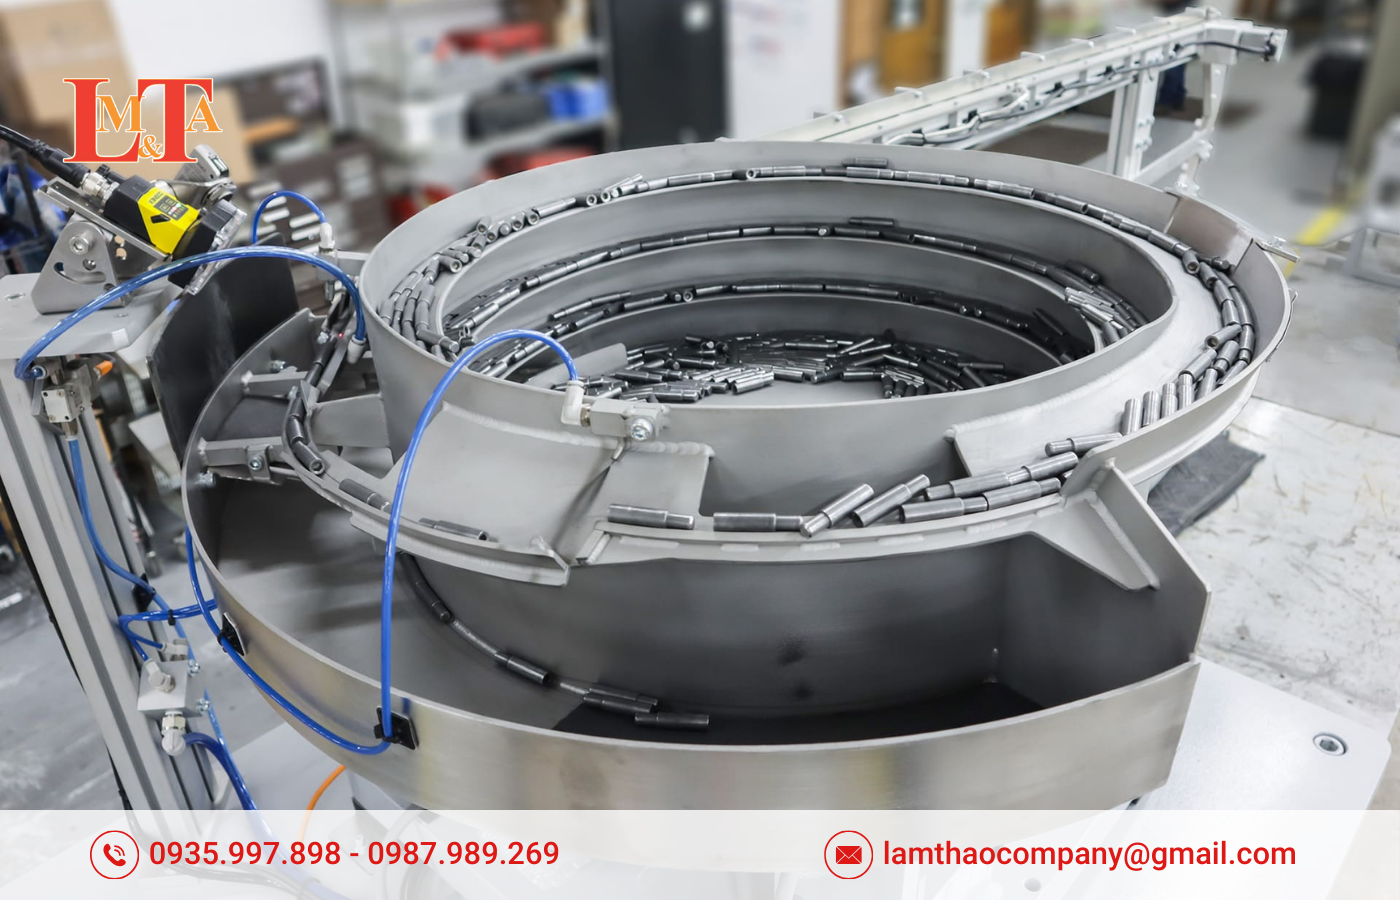
Theo nghiên cứu từ Keyence, lực Coulomb do tĩnh điện gây ra có thể khiến các linh kiện nhựa dính chặt vào lòng phễu hoặc dính vào nhau, làm tê liệt hoàn toàn khả năng cấp liệu. Việc không lắp đặt hệ thống khử tĩnh điện (Ionizer) ngay từ đầu là một sai lầm phổ biến khiến dây chuyền thường xuyên bị dừng mà không rõ nguyên nhân cơ khí.
Ngoài ra, sự tích tụ của dầu mỡ và bụi bẩn trên bề mặt rãnh phễu làm thay đổi hoàn toàn hệ số ma sát giữa linh kiện và bề mặt rung. Một lớp dầu mỏng từ quá trình gia công linh kiện bám vào phễu sẽ đóng vai trò như một lớp bôi trơn, khiến linh kiện bị trượt tại chỗ thay vì di chuyển tịnh tiến lên trên theo thiết kế. Tương tự, bụi bẩn lọt vào khe hở giữa các lá lò xo sẽ làm thay đổi độ cứng tổng thể của hệ thống, làm máy bị “lệch Tuning” theo thời gian.
| Yếu tố môi trường | Cơ chế gây lỗi | Ảnh hưởng đến hiệu suất |
|---|---|---|
| Tĩnh điện (Static charge) | Tạo lực hút Coulomb giữa linh kiện và phễu. | Linh kiện không di chuyển, kẹt dính hàng loạt. |
| Dầu mỡ (Oil/Grease) | Làm giảm hệ số ma sát bề mặt. | Linh kiện trượt tại chỗ, tốc độ cấp liệu giảm >50%. |
| Bụi bẩn/Mảnh vụn | Làm kẹt lò xo hoặc thay đổi tần số tự nhiên. | Rung động không ổn định, máy kêu to, giảm biên độ. |
| Độ ẩm cao | Gây rỉ sét lò xo lá và oxy hóa bề mặt phôi. | Làm yếu lực đàn hồi của lò xo, gây lỗi “điểm chết”. |
Vấn đề quá tải (Overload) cũng thường bị xem nhẹ. Việc đổ quá nhiều linh kiện vào lòng phễu (vượt quá tải trọng định mức của bộ rung) sẽ làm sập biên độ rung và gây ứng suất cực lớn lên cuộn dây điện từ. Lâm Thao khuyến nghị nên sử dụng phễu phụ (supply hopper) kết hợp với cảm biến mức để duy trì lượng linh kiện trong phễu luôn ở mức tối ưu, giúp máy hoạt động bền bỉ và ổn định nhất.
6. Phân tích chuyên sâu về tác động của lỗi lắp đặt lên hiệu suất tổng thể thiết bị (OEE)
Để hiểu rõ tại sao 5 sai lầm trên lại gây hại cho doanh nghiệp, chúng ta cần phân tích chúng qua lăng kính của chỉ số OEE – thước đo vàng trong sản xuất hiện đại. OEE được tính bằng tích của ba yếu tố: Khả năng sẵn sàng (Availability) x Hiệu suất (Performance) x Chất lượng (Quality).
Thất thoát về khả năng sẵn sàng: Các lỗi dừng máy ngắn do kẹt liệu (micro-stoppages) là kẻ thù số một. Một vụ kẹt liệu chỉ mất 2 phút để xử lý, nhưng nếu nó xảy ra 30 lần trong một ca làm việc, nhà máy sẽ mất trắng 1 giờ sản xuất. Các sai lầm về máng xả (Sai lầm 4) và môi trường (Sai lầm 5) là nguyên nhân trực tiếp dẫn đến loại thất thoát này.
Thất thoát về hiệu suất: Khi máy cấp liệu rung bị sai Tuning (Sai lầm 2) hoặc hỏng chân đế, nó có thể vẫn hoạt động nhưng ở tốc độ thấp hơn 20-30% so với tốc độ thiết kế. Điều này khiến toàn bộ dây chuyền phía sau phải “đợi” linh kiện, làm sụt giảm sản lượng đầu ra một cách âm thầm.
Thất thoát về chất lượng: Rung động quá mức do cài đặt khe hở cuộn dây sai (Sai lầm 3) hoặc khung gầm lỏng lẻo (Sai lầm 1) sẽ làm trầy xước lớp mạ hoặc làm biến dạng các linh kiện mỏng. Kết quả là tỷ lệ phế phẩm tăng cao, gây lãng phí nguyên vật liệu và tăng chi phí xử lý hàng lỗi.
Dữ liệu thực tế từ một nhà máy sản xuất linh kiện ô tô tại Mỹ cho thấy, bằng cách khắc phục các lỗi lắp đặt phễu rung và triển khai bảo trì dự báo, họ đã nâng được OEE từ 65% lên 85%, giúp tiết kiệm được 2,4 triệu USD chi phí dừng máy hàng năm.
7. Quy trình lắp đặt và bảo trì phễu rung cấp liệu chuẩn của Lâm Thao
Dựa trên nhiều năm kinh nghiệm và các tài liệu hướng dẫn từ các nhà sản xuất hàng đầu như RNA, Eriez và ADI, quy trình lắp đặt máy cấp liệu rung cần tuân thủ các bước nghiêm ngặt để đảm bảo không xảy ra 5 sai lầm nêu trên.
Bước 1: Chuẩn bị bề mặt gá đặt. Bề mặt phải tuyệt đối phẳng và sạch. Sử dụng tấm thép dày tối thiểu bằng đường kính của bộ rung để làm đế. Kiểm tra độ thăng bằng bằng thước thủy (level) trước khi bắt bu lông.
Bước 2: Kiểm tra khe hở cuộn dây. Trước khi cấp nguồn, sử dụng thước lá để kiểm tra và điều chỉnh Coil Gap theo đúng thông số của nhà sản xuất tương ứng với tần số lưới điện. Đảm bảo các mặt cực phải song song tuyệt đối.
Bước 3: Lắp đặt phễu và Tuning. Lắp lòng phễu và siết chặt bu lông trung tâm với lực torque cao. Thực hiện Tuning bằng cách thêm/bớt lò xo lá. Lưu ý: luôn để lò xo dày hơn ở gần phía phần ứng và lò xo mỏng hơn ở phía ngoài.
Bước 4: Căn chỉnh máng xả. Đặt phễu rung vào vị trí trong dây chuyền. Sử dụng các vít chỉnh chiều cao để căn chỉnh máng xả sao cho không chạm vào phễu nhưng vẫn đảm bảo linh kiện chuyển tiếp trơn tru. Lắp đặt các cảm biến đầy liệu và cảm biến chống kẹt.
Bước 5: Vận hành thử và vệ sinh. Chạy thử máy với 100% tải liệu trong ít nhất 3-5 giờ. Sau đó, tiến hành siết lại tất cả các bu lông lò xo và bu lông chân máy vì chúng thường bị nới lỏng nhẹ sau lần chạy đầu tiên.
Về bảo trì định kỳ, bộ cấp liệu rung cần được vệ sinh lòng phễu hàng ngày bằng vải mềm và dung dịch tẩy rửa không để lại cặn. Hàng tuần, cần kiểm tra bằng mắt thường các vết nứt trên lò xo và tiếng ồn lạ từ cuộn dây. Việc thực hiện bảo trì ngăn ngừa (preventive maintenance) sẽ giúp kéo dài tuổi thọ thiết bị lên gấp 2-3 lần so với việc chỉ sửa chữa khi có sự cố.
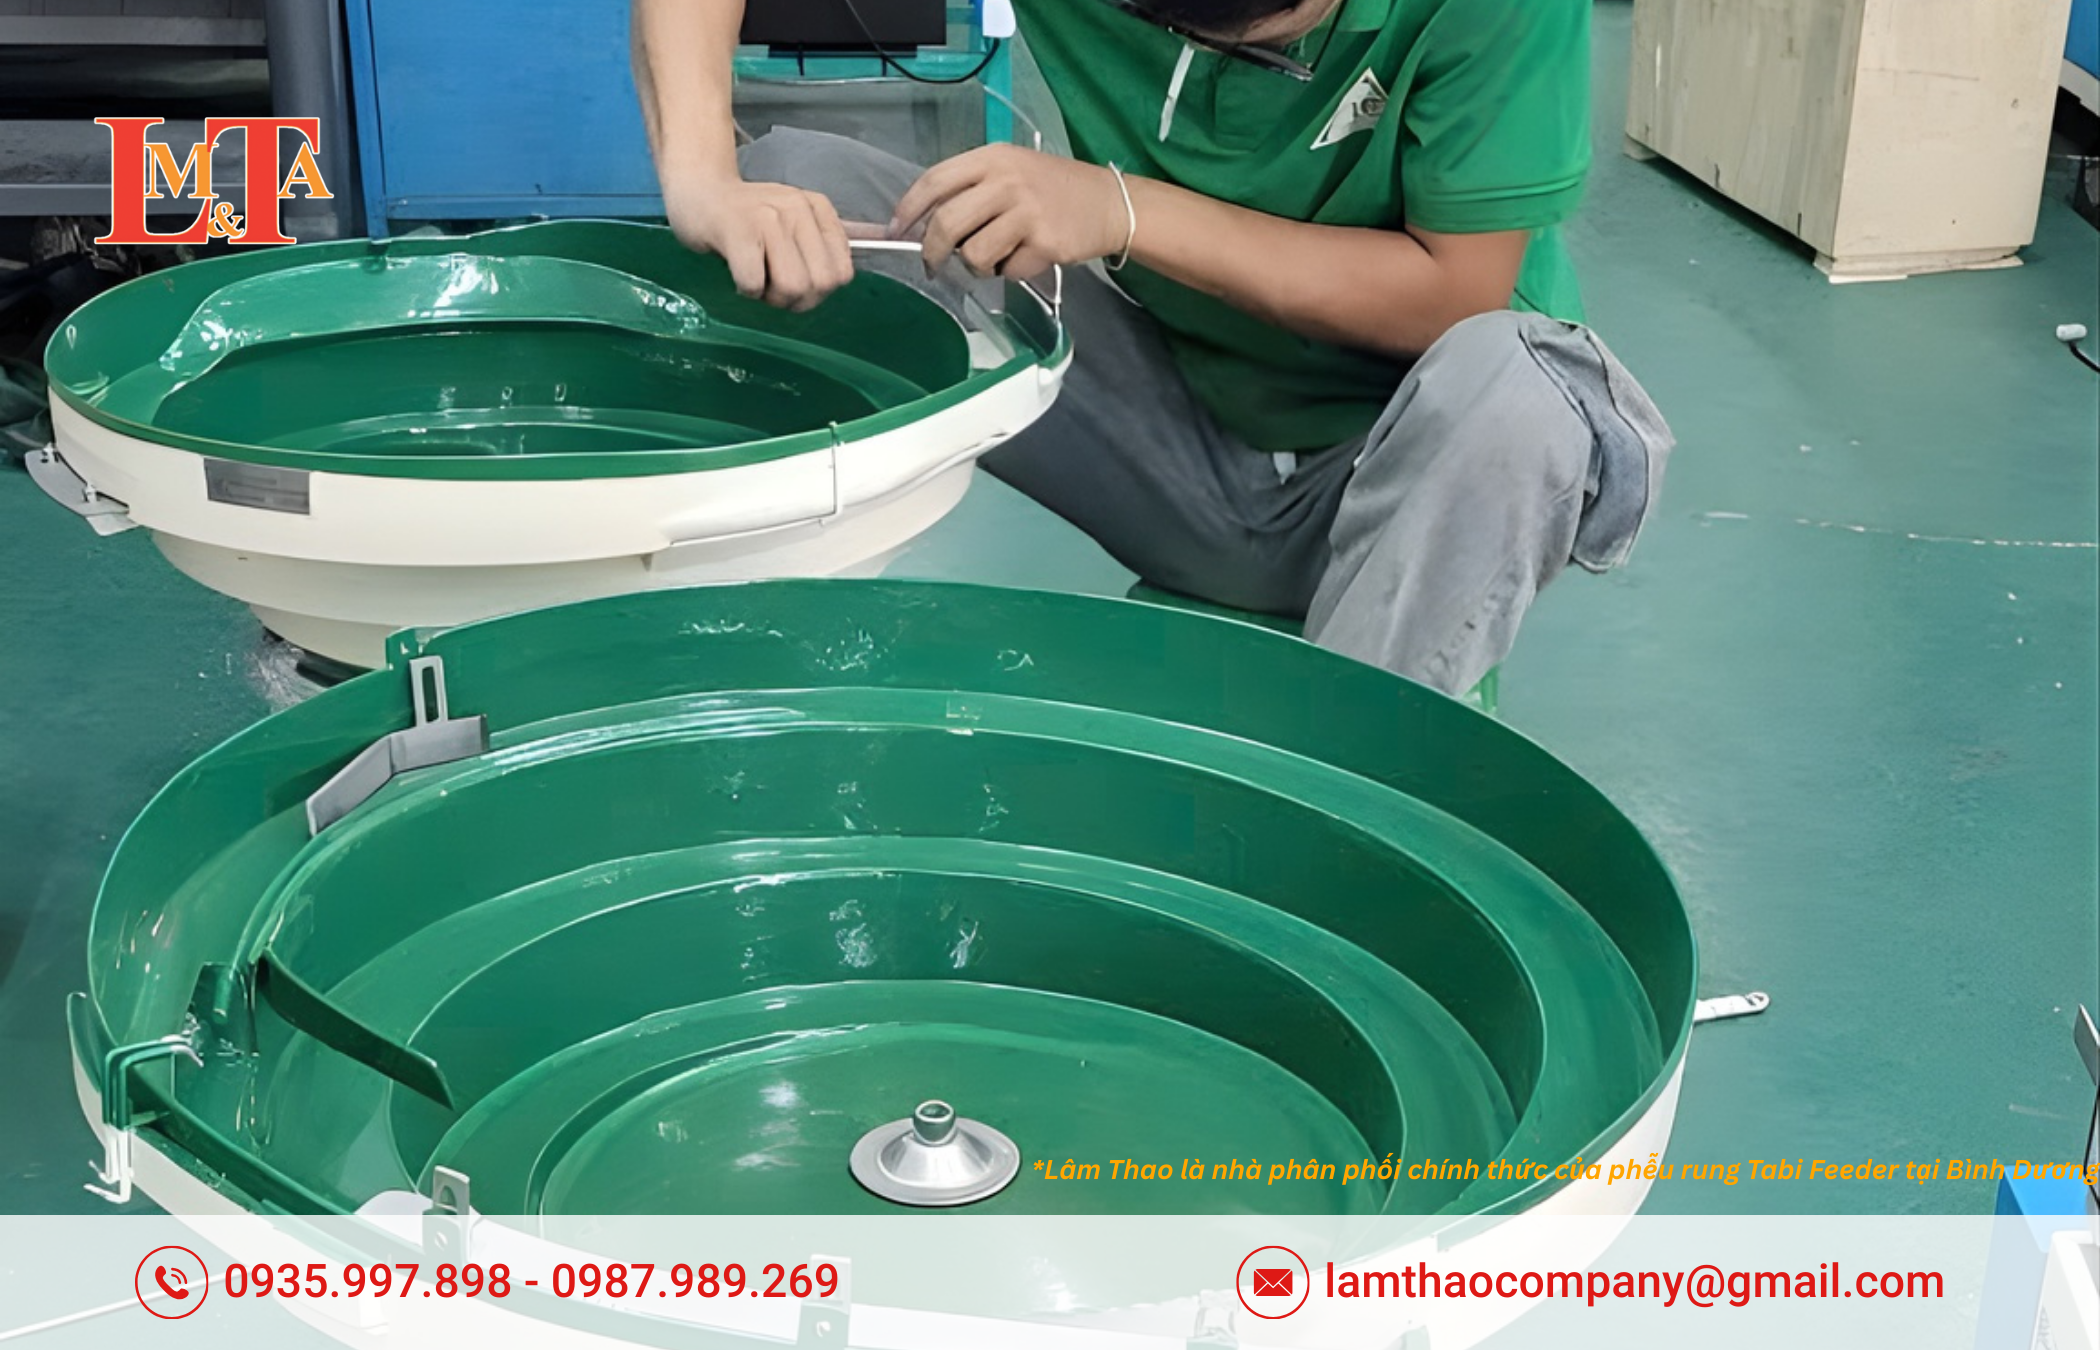
8. Giải pháp toàn diện từ Công ty TNHH Cơ khí và Tự động hóa Lâm Thao
Việc thấu hiểu và tránh được 5 sai lầm phổ biến trong lắp đặt phễu rung cấp liệu không chỉ là một yêu cầu kỹ thuật mà còn là một chiến lược kinh doanh đúng đắn.
Bằng cách tập trung vào độ cứng vững cấu trúc, tính chính xác trong Tuning và Coil Gap, cùng với việc kiểm soát tốt môi trường vận hành, các doanh nghiệp có thể đảm bảo dây chuyền sản xuất luôn hoạt động với hiệu suất tối đa, giảm thiểu tối đa các rủi ro kẹt liệu và hỏng hóc thiết bị, từ đó nâng cao năng lực cạnh tranh trong thị trường tự động hóa khốc liệt hiện nay.

Nếu bạn đang gặp khó khăn trong việc cấp phôi cho dây chuyền sản xuất của mình, hãy liên hệ ngay với chúng tôi để được khảo sát và tư vấn giải pháp phễu rung cấp phôi tự động chuyên sâu nhất:
Công ty TNHH Cơ Khí & Tự Động Hóa Lâm Thao.
Địa chỉ trụ sở: 12C/21 Khu Phố Bình Phước B, Phường An Phú, TP. Thuận An, Tỉnh Bình Dương, Việt Nam.
Xưởng sản xuất: T1/1B, Thủ Khoa Huân (gần chợ Hài Mỹ), Phường Thuận Giao, TP. Thuận An, Bình Dương.
Tư vấn kỹ thuật: 0987 989 269 (Mr. Thao)
Email: lamthaocompany@gmail.com.
Lâm Thao – Đối tác tin cậy, nâng tầm năng suất cho mọi doanh nghiệp. Hãy để chúng tôi giúp bạn hiện đại hóa quy trình sản xuất ngay hôm nay bằng những hệ thống phễu rung cấp phôi tự động và phễu rung cấp ốc vít chính xác nhất.