

Căn chỉnh băng tải bị lệch là kỹ thuật hiệu chỉnh vị trí hình học của rulo, dàn con lăn và hệ khung đỡ nhằm đưa tâm dây băng tải về đúng quỹ đạo vận hành thiết kế. Việc căn chỉnh chuẩn kỹ thuật giúp triệt tiêu lực xô ngang, giảm ma sát bất thường, chống mài mòn mép băng và ngăn ngừa rủi ro tràn vật liệu theo tiêu chuẩn ISO 5048:1989 và CEMA.
Nguyên Nhân Băng Tải Bị Lệch
Băng tải bị lệch thường liên quan đến rulo, con lăn, kết cấu khung, mối nối, dây băng, vật liệu tích tụ hoặc cấp liệu lệch tâm. Xác định đúng nguyên nhân giúp khoanh vùng vị trí cần kiểm tra và lựa chọn cách xử lý phù hợp.

6 nguyên nhân phổ biến cần xác định trước khi thực hiện căn chỉnh băng tải.
– Rulo và con lăn sai lệch: Trục rulo hoặc dàn con lăn không vuông với kết cấu, khiến lực tác động lên hai phía dây băng không đồng đều và làm băng dịch chuyển khỏi tim.
– Mối nối băng không vuông: Xử lý dán mối nối băng tải không đạt độ vuông góc với phương dọc dây sẽ khiến băng dịch chuyển lặp lại mỗi khi vị trí nối này đi qua rulo.
– Dây băng biến dạng hoặc mòn không đều: Dây băng bị cong, biến dạng hoặc mòn lệch làm thay đổi khả năng dẫn hướng trên hệ thống con lăn.
– Vật liệu tích tụ trên bộ phận quay: Vật liệu bám trên rulo hoặc con lăn làm thay đổi đường kính và bề mặt tiếp xúc, từ đó ảnh hưởng đến quỹ đạo dây băng.
– Kết cấu khung sai lệch: Khung băng bị biến dạng, lún hoặc sai lệch hình học có thể khiến rulo và con lăn không duy trì đúng vị trí trên toàn tuyến.
– Cấp liệu lệch tâm: Vật liệu tập trung về một phía lòng băng tạo phân bố tải không đều, làm dây băng dịch chuyển khỏi vị trí trung tâm. Dấu hiệu thường thấy là vị trí chạy của băng thay đổi giữa trạng thái không tải và có tải.
| Hiện tượng | Vị trí cần kiểm tra trước |
|---|---|
| Băng lệch lặp lại khi mối nối đi qua rulo | Mối nối và dây băng |
| Băng lệch tại một khu vực cố định | Rulo, con lăn và kết cấu tại khu vực đó |
| Băng đổi vị trí khi có tải | Điểm nạp liệu và phân bố vật liệu |
| Băng lệch trên nhiều khu vực | Kết cấu, rulo, con lăn và dây băng |
| Băng tiếp tục lệch sau căn chỉnh | Độ thẳng hàng toàn tuyến và các bộ phận quay |
Việc xác định vị trí bắt đầu lệch trước khi điều chỉnh giúp tránh thay đổi nhiều điểm cùng lúc và dễ truy tìm nguyên nhân gốc.
Kiểm Tra Gì Trước Khi Căn Chỉnh Băng Tải?
Việc thực hiện kiểm tra hệ thống theo trình tự kỹ thuật trước khi can thiệp cơ khí giúp xác định chính xác nguyên nhân gốc rễ và tránh điều chỉnh sai vị trí rulo.

Kiểm tra đầy đủ 7 điểm giúp xác định nguyên nhân trước khi căn chỉnh băng tải.
Kỹ thuật viên cần tiến hành rà soát toàn bộ tuyến băng theo checklist 7 bước tiêu chuẩn:
(1) Dây băng tải: Kiểm tra độ dãn không đều trên hai mép dây, tình trạng mòn vẹt mặt cao su bọc và biến dạng kết cấu lõi sợi.
(2) Mối nối băng: Đo độ vuông góc của mặt cắt mối nối so với trục dọc dây băng; kiểm tra tình trạng bong tróc tại vị trí dán dính hoặc ghim móc.
(3) Cụm rulo: Kiểm tra độ song song giữa các trục rulo chủ động, rulo bẻ hướng, rulo căng băng và đo mức độ bám dính vật liệu trên bề mặt rulo.
(4) Hệ thống con lăn: Rà soát tình trạng kẹt trục, mòn vẹt vỏ con lăn và độ vuông góc của dàn con lăn đỡ so với tim khung băng.
(5) Kết cấu khung băng: Sử dụng thiết bị đo laser để kiểm tra độ thẳng hàng, độ bằng phẳng và mức độ biến dạng xoắn của hệ khung thép.
(6) Điểm nạp liệu: Kiểm tra vị trí phễu rót, hướng rơi vật liệu và độ mòn của tấm cao su chắn tràn.
(7) Đặc tính vật liệu: Đánh giá độ ẩm, kích thước hạt và hiện tượng phân bố lệch trọng tâm tải trọng trên mặt băng.
Chỉ tiến hành căn chỉnh lực căng và góc nghiêng rulo khi toàn bộ các thông số kiểm tra trên đã được ghi nhận và đánh giá đạt chuẩn kỹ thuật.
Quy Trình Căn Chỉnh Băng Tải Bị Lệch
Căn chỉnh băng tải cần xác định đúng vị trí lệch và xử lý lần lượt từ căn chỉnh rulo, con lăn đến toàn tuyến khi cần thiết. CEMA khuyến nghị xác định điểm lệch lớn nhất, điều chỉnh con lăn tại vị trí trước điểm lệch rồi kiểm tra lại trong điều kiện vận hành.
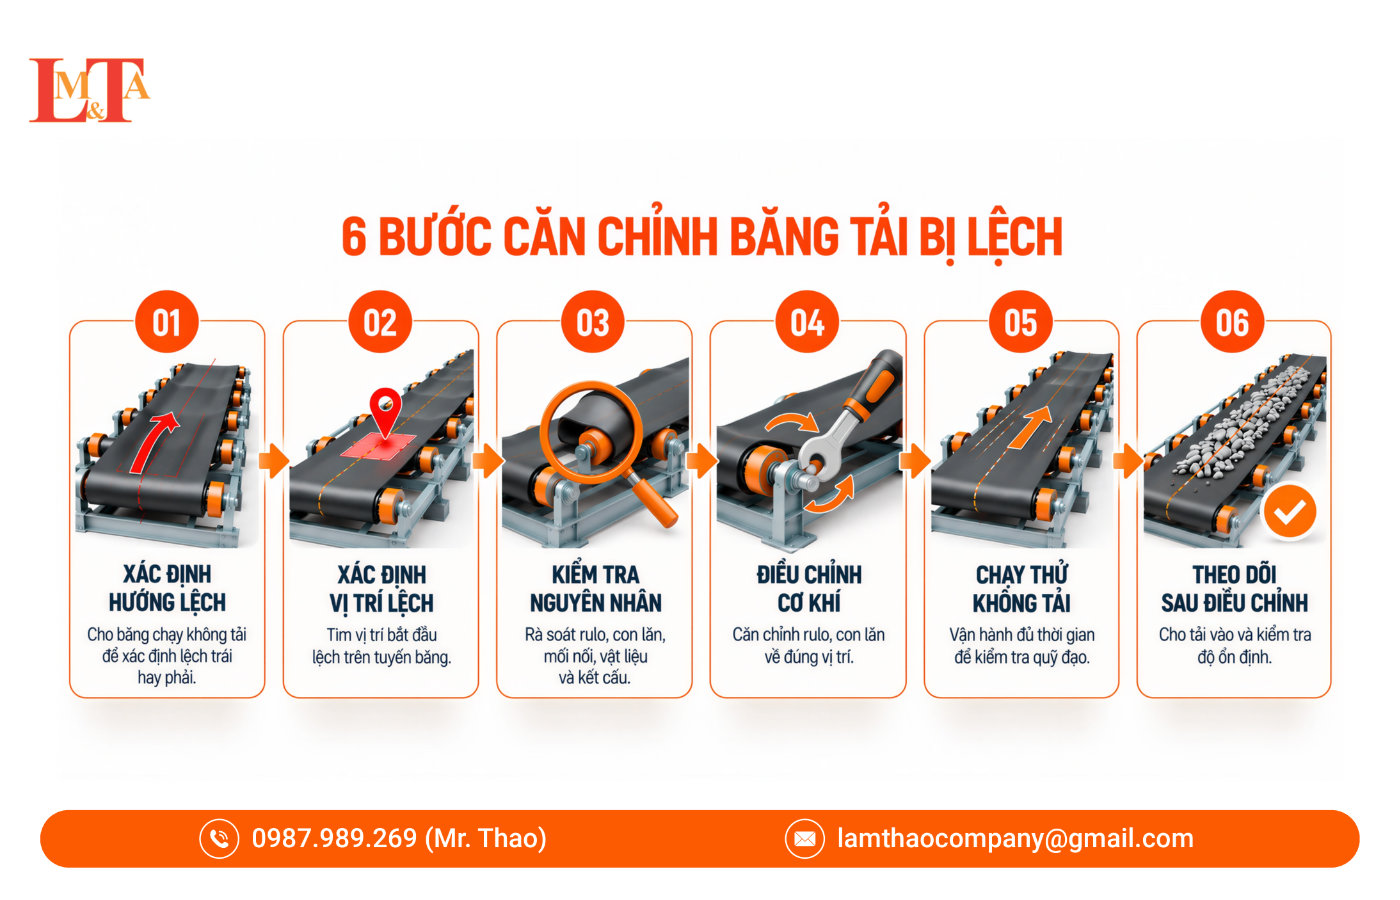
Quy trình 6 bước căn chỉnh băng tải từ xác định sai lệch đến kiểm tra sau điều chỉnh.
Bước 1 – Xác định hướng lệch: Cho hệ thống vận hành không tải để quan sát chiều chệch tâm. Xác định băng tải lệch về bên trái hay bên phải so với tuyến tâm thiết kế.
Bước 2 – Xác định vị trí bắt đầu lệch: Theo dõi đường chạy của dây băng để xác định vị trí bắt đầu lệch. Việc điều chỉnh tập trung vào các bộ phận phía trước điểm lệch theo chiều chuyển động của băng, vì ảnh hưởng của bộ phận thượng nguồn thường thể hiện ở vị trí phía sau nó.
Bước 3 – Kiểm tra nguyên nhân: Kiểm tra con lăn bị kẹt, vật liệu tích tụ trên bề mặt, sai lệch rulo hoặc xô lệch kết cấu tại khu vực vừa khoanh vùng.
Bước 4 – Điều chỉnh cơ khí: Sau khi xác định nguyên nhân, căn chỉnh rulo và con lăn về vị trí vuông với kết cấu, sau đó điều chỉnh từng bước nhỏ và kiểm tra lại quỹ đạo dây băng. CEMA khuyến nghị đưa các bộ phận quay về vị trí trung tính, vuông với kết cấu và nằm đúng vị trí thiết kế trước khi sử dụng thiết bị dẫn hướng.
Bước 5 – Chạy thử không tải: Cho hệ thống vận hành đủ thời gian để dây băng đi qua toàn bộ khu vực cần kiểm tra, sau đó đánh giá lại vị trí chạy của dây trước khi tiếp tục điều chỉnh.
Bước 6 – Theo dõi sau điều chỉnh: Cho tải vào từng bước theo quy trình vận hành của hệ thống. Kiểm tra độ ổn định của dây băng khi có tải và siết chặt các bulông cố định sau khi hoàn tất căn chỉnh.
Thực hiện từng bước hiệu chỉnh có kiểm soát giúp xác định đúng nguyên nhân và duy trì quỹ đạo vận hành ổn định của dây băng.
Xử Lý Băng Tải Lệch Tại Điểm Nạp Liệu
Điểm nạp liệu là khu vực dễ phát sinh hiện tượng băng tải lệch do tác động trực tiếp từ động năng của dòng vật liệu. Khi vật liệu không rơi vào đúng trung tâm mặt băng, lực đẩy ngang xuất hiện khiến dây băng bị trượt sang phía đối diện ngay sau khi qua phễu rót.
Để loại bỏ lực xô ngang và đảm bảo độ ổn định vận hành tại vùng nạp liệu, kỹ thuật viên cần áp dụng các giải pháp kỹ thuật sau:
– Điều chỉnh hướng rơi vật liệu: Lắp đặt tấm hướng dòng hoặc vách ngăn bên trong phễu rót để điều hướng toàn bộ dòng vật liệu rơi trùng khớp với tâm dọc của dây băng.
– Cân bằng phân bố tải trọng: Điều chỉnh góc dốc của chute nạp nhằm ngăn chặn tình trạng vật liệu bị vun dồn về một bên thành vách, tạo ra chênh lệch trọng tải giữa hai mép băng.
– Lắp đặt cụm con lăn giảm chấn: Sử dụng dàn con lăn giảm chấn bọc cao su tại vị trí nhận tải để hấp thụ lực va đập, chống biến dạng mặt băng và giữ định hình lòng băng.
– Cao su chắn tràn: Điều chỉnh cao su chắn tràn để duy trì tiếp xúc và độ kín theo thiết kế vùng nạp liệu, đồng thời kiểm tra hiện tượng vật liệu lọt dưới mép cao su gây mài mòn mặt băng.
– Kiểm tra hiện tượng lệch sau khi nạp: Nếu dây băng chạy ở một vị trí khi không tải và chuyển sang vị trí khác khi có tải, cần kiểm tra phân bố vật liệu trên lòng băng và hình học của máng nạp. Tải lệch tâm tạo chênh lệch lực trên hai phía lòng băng và có thể đẩy dây băng khỏi vị trí trung tâm.
Sau khi căn chỉnh, cần kiểm tra dây băng ở cả trạng thái không tải và có tải, theo dõi vị trí chạy tại các khu vực rulo, con lăn và điểm nạp liệu. CEMA xem hiện tượng dây băng đi vượt khỏi giới hạn thiết kế là dấu hiệu cần xử lý để tránh tràn vật liệu và hư hỏng băng, kết cấu hoặc các bộ phận của băng tải.
Khi Nào Cần Kiểm Tra Hoặc Sửa Chữa Toàn Bộ Hệ Thống?
Cần kiểm tra chuyên sâu toàn tuyến khi băng tải lệch tái diễn sau căn chỉnh, kết cấu hoặc bộ phận quay có dấu hiệu hư hỏng, hoặc tình trạng lệch gây mòn mép, tràn vật liệu và tiếp xúc với khung. Các nguyên nhân thường gặp gồm sai lệch rulo, con lăn, kết cấu, mối nối, tải lệch tâm và vật liệu tích tụ trên bộ phận quay.

Khi lệch băng tái diễn, cần kiểm tra tổng thể rulo, con lăn, khung, dây băng và các điểm liên quan.
Kỹ thuật viên cần tiến hành kiểm tra chuyên sâu hoặc lập kế hoạch sửa chữa băng tải toàn diện khi hệ thống có các dấu hiệu sau:
1. Hiện tượng lệch tâm tái diễn liên tục: Dây băng nhanh chóng chệch quỹ đạo sau khi căn chỉnh; cần khảo sát lại toàn bộ rulo, con lăn, kết cấu và mối nối để xác định nguyên nhân gốc.
2. Kết cấu khung đỡ bị biến dạng: Khung thép bị xoắn, lún hoặc sai lệch hình học khiến rulo và con lăn không duy trì được vị trí thẳng hàng; trường hợp này cần đo kiểm toàn tuyến trước khi căn chỉnh tiếp.
3. Dây băng bị tổn hại cấu trúc: Lõi băng, mối nối hoặc lớp cao su bị hư hỏng, mép băng bị xơ rách do va quẹt; lúc này cần phương án sửa chữa băng tải công nghiệp chuyên sâu để chẩn đoán và phục hồi kết cấu trước khi căn chỉnh lại.
4. Hư hỏng cụm rulo và con lăn: Rulo mòn lệch, con lăn kẹt hoặc vật liệu tích tụ làm thay đổi đường kính và lực ma sát, khiến băng tiếp tục lệch dù đã điều chỉnh vị trí.
5. Lệch gây tràn vật liệu hoặc va chạm kết cấu: Băng lệch khỏi vùng làm việc, gây tràn vật liệu, cọ xát mép hoặc tiếp xúc với khung.
Khi các dấu hiệu trên xuất hiện, việc kết nối với đơn vị bảo trì sửa chữa máy móc công nghiệp uy tín để khảo sát toàn tuyến bằng thiết bị đo chuyên dụng sẽ giúp xác định đúng sai lệch kết cấu và đưa ra phương án xử lý tối ưu.
Cơ khí Lâm Thao cung cấp giải pháp chế tạo, bảo trì và cải tiến máy công nghiệp, trong đó có các hệ thống băng tải phục vụ dây chuyền sản xuất. Chúng tôi đã triển khai các dự án băng tải chuyển khuôn và băng tải nạp phôi tự động, bên cạnh các dự án chế tạo máy và hệ thống tự động hóa cho nhà máy.
Với từng hệ thống, việc kiểm tra dây băng, rulo, con lăn, kết cấu khung và điểm nạp liệu giúp xác định nguyên nhân băng tải chạy lệch và lựa chọn phương án căn chỉnh phù hợp.
Kết Luận
Thực hiện căn chỉnh băng tải bị lệch đúng kỹ thuật là giải pháp giúp duy trì sự ổn định cho dây chuyền sản xuất. Việc tuân thủ quy trình kiểm tra toàn diện từ rulo, con lăn, mối nối đến điểm nạp liệu không chỉ khắc phục triệt để sự cố trượt mép mà còn ngăn ngừa tổn hại kết cấu.
Chủ động bảo dưỡng định kỳ và can thiệp kịp thời ngay khi phát hiện dấu hiệu chệch tâm sẽ tối ưu hóa chi phí vận hành, bảo vệ tuổi thọ thiết bị và đảm bảo an toàn lao động tuyệt đối cho nhà máy.
Công ty TNHH Cơ Khí & Tự Động Hóa Lâm Thao:
Địa chỉ trụ sở: 12C/21 Khu Phố Bình Phước B, Phường An Phú, TP. Thuận An, Tỉnh Bình Dương, Việt Nam
Xưởng sản xuất: T1/1B, Thủ Khoa Huân (gần chợ Hài Mỹ), Phường Thuận Giao, TP. Thuận An, Bình Dương
Tư vấn kỹ thuật: 0974.234.467 (Mr. Thao) – 0935.997.898 (Mr. Quân)
Email: lamthaocompany@gmail.com