
Dán mối nối băng tải là kỹ thuật quan trọng trong quy trình sửa chữa băng tải công nghiệp, giúp liên kết hai đầu dây băng bằng lưu hóa nóng, dán keo lạnh hoặc nối cơ khí tùy theo cấu tạo lõi. Phương pháp cần lựa chọn dựa trên cấu tạo lõi băng, tải trọng vận hành và thời gian dừng máy.
- Lưu hóa nóng: Gia nhiệt lưu hóa cao su tạo liên kết bền vững, khôi phục 90% độ bền kéo nguyên bản. Giải pháp tối ưu cho băng cao su lõi thép và băng bố vải tải nặng.
- Dán keo lạnh: Sử dụng keo hai thành phần kết dính trực tiếp băng cao su EP tại hiện trường. Phương pháp không dùng máy ép nhiệt, giúp tiết kiệm chi phí thi công.
- Nối cơ khí: Sử dụng ghim dập hoặc khóa ngàm kim loại chịu lực. Đây là giải pháp linh hoạt giúp xử lý sự cố khẩn cấp, đưa hệ thống vận hành lại tức thì.
Các Phương Pháp Nối Băng Tải Công Nghiệp Phổ Biến
Lựa chọn kỹ thuật dán mối nối băng tải quyết định trực tiếp tới độ bền kéo, tuổi thọ vận hành và thời gian dừng dây chuyền. Khi được tích hợp vào chiến lược bảo trì định kỳ và dự đoán trong sản xuất, việc đánh giá đúng đặc tính kỹ thuật ngay từ đầu sẽ giúp doanh nghiệp tối ưu chi phí vận hành và chủ động ngăn ngừa nguy cơ đứt băng đột ngột.
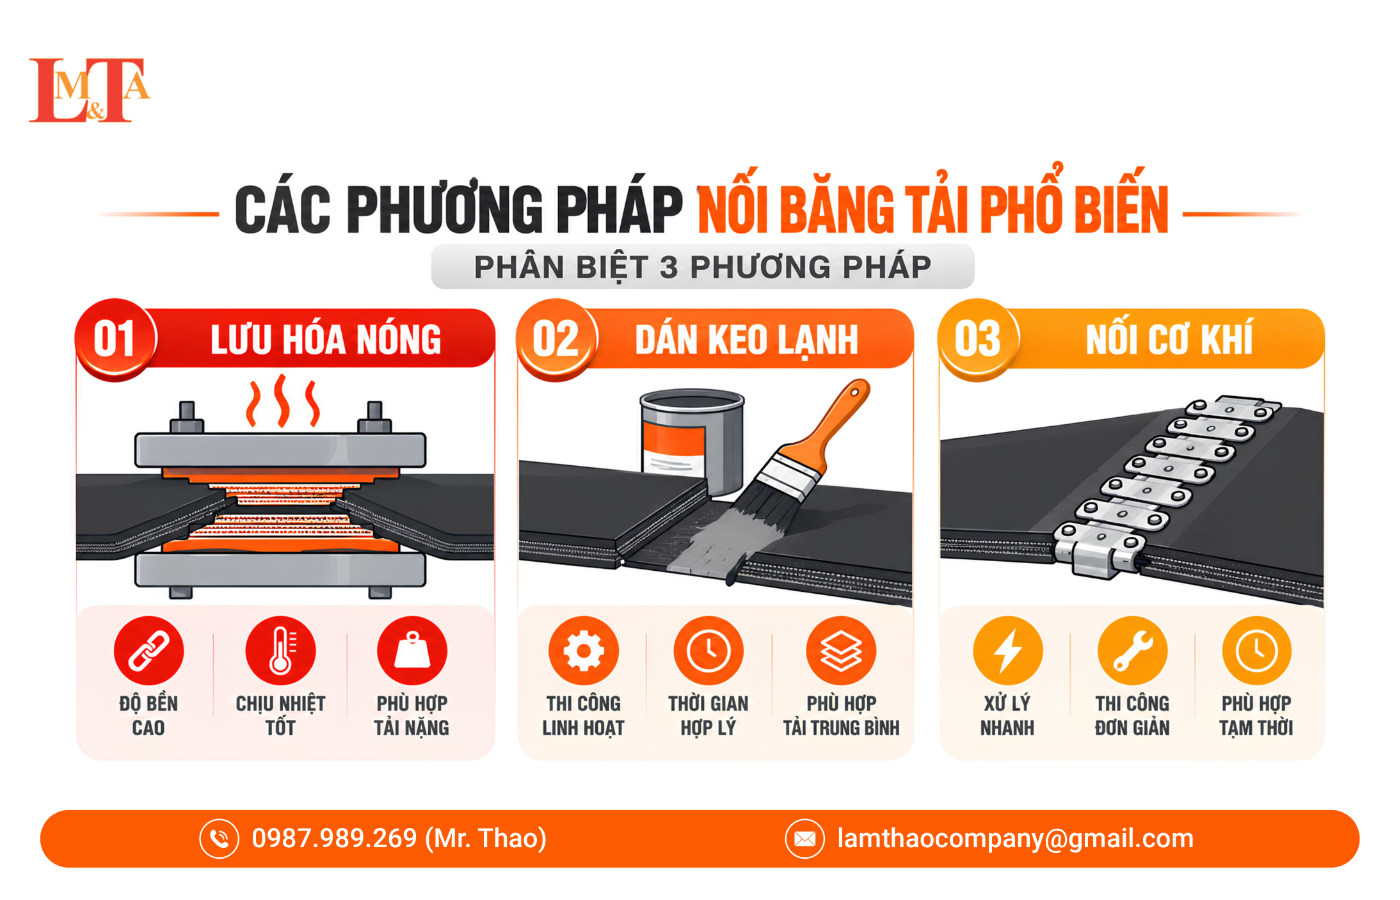
Các phương pháp nối băng tải phổ biến: lưu hóa nóng, dán keo lạnh và nối cơ khí.
Ba phương pháp nối băng tải công nghiệp tiêu chuẩn đang được áp dụng rộng rãi bao gồm:
Lưu hóa nóng: Sử dụng máy ép nhiệt cao áp chuyên dụng cùng cao su lưu hóa để liên kết các lớp băng dưới nhiệt độ và áp suất kiểm soát. Phương pháp này tạo ra mối nối đồng nhất về hóa lý, đạt độ bền cao nhất, tối ưu cho băng cao su lõi thép (ST) và băng bố vải (EP) vận hành tải nặng.
Dán keo lạnh: Sử dụng hệ keo dán hai thành phần để kết dính các lớp cao su đã xử lý bề mặt ở nhiệt độ môi trường. Phương pháp không yêu cầu máy ép cồng kềnh, phù hợp hệ thống tải trọng trung bình và không gian thi công chật hẹp.
Nối cơ khí: Sử dụng ghim, ngàm kẹp hoặc khóa bản dập kim loại để liên kết cơ học hai đầu băng. Giải pháp này cho thời gian thi công nhanh nhất, phù hợp xử lý sự cố khẩn cấp hoặc các tuyến băng cần thay thế thường xuyên.
Để lựa chọn giải pháp tối ưu, cán bộ kỹ thuật cần áp dụng khung 4 tiêu chí đánh giá tiêu chuẩn:
– Chất liệu và kết cấu lõi băng: Phân biệt rõ băng lõi thép hay bố vải EP/NN để chọn quy trình bóc tách và vật liệu kết dính phù hợp.
– Thông số vận hành: Lực kéo căng định mức (N/mm), góc nghiêng tuyến băng và vận tốc dây chuyền.
– Điều kiện môi trường thi công: Nhiệt độ, độ ẩm hiện trường và không gian cho phép lắp đặt thiết bị.
– Thời gian dừng máy cho phép: Mức độ giới hạn thời gian gián đoạn sản xuất của nhà máy.
Kỹ Thuật Lưu Hóa Nóng Mối Nối Băng Tải Cao Su
Trường hợp nên áp dụng phương pháp lưu hóa nóng

Lưu hóa nóng mối nối băng tải bằng thiết bị ép nhiệt chuyên dụng.
Lưu hóa nóng là kỹ thuật liên kết mang lại độ bền cơ học cao nhất, giúp khôi phục lên tới 90% cường độ chịu lực so với nguyên bản. Phương pháp này đóng vai trò bắt buộc đối với các hệ thống dây chuyền vận hành liên tục dưới tải trọng cực lớn.
– Các trường hợp kỹ thuật tiêu chuẩn chỉ định lưu hóa nóng bao gồm:
– Băng tải cao su lõi thép: Cấu trúc cáp thép đòi hỏi quy trình đan dệt lõi và ép lưu hóa dưới nhiệt độ, áp suất cao để tạo liên kết phân tử bền vững.
– Băng tải bố vải (EP/NN) tải nặng: Áp dụng cho tuyến băng có lực kéo định mức lớn, vận tốc dây chuyền cao và chịu độ căng lớn trong suốt quá trình hoạt động.
Môi trường vận hành khắc nghiệt: Tuyến băng hoạt động trong điều kiện nhiệt độ cao, tiếp xúc hóa chất hoặc vật liệu sắc nhọn gây nguy cơ bong tróc mối nối cao.
Yếu tố kỹ thuật ảnh hưởng đến chất lượng mối nối
Chất lượng mối nối lưu hóa nóng phụ thuộc nghiêm ngặt vào kỹ thuật thao tác hiện trường và việc kiểm soát các thông số của thiết bị ép nhiệt. Bất kỳ sai lệch nào về nhiệt độ hoặc áp suất đều có thể gây bóc tách tầng bố hoặc tạo lỗ rỗng khí bên trong.
Checklist kỹ thuật kiểm soát chất lượng mối nối lưu hóa nóng:
(1) Xử lý bề mặt: Bóc tách các tầng bố vải hoặc dây thép đúng góc độ bạt bậc theo bản vẽ kỹ thuật. Thực hiện đánh nhám đều tay, loại bỏ hoàn toàn vụn cao su mà không làm hư hại sợi gia cường.
(2) Đồng bộ vật liệu: Sử dụng cao su sống (unvulcanized rubber) và keo lưu hóa tương thích hoàn toàn với chất liệu cao su mặt của băng tải.
(3) Kiểm soát nhiệt độ & áp suất: Thiết bị ép nhiệt phải duy trì nhiệt độ đồng đều toàn bề mặt (thường từ 145°C – 150°C) kết hợp áp suất thủy lực tiêu chuẩn trong suốt thời gian lưu hóa.
(4) Chế độ làm nguội: Tuân thủ thời gian giữ nhiệt theo độ dày băng và chỉ tiến hành tháo máy ép khi nhiệt độ vùng mối nối hạ xuống dưới mức an toàn (dưới 60°C).
Giải Pháp Dán Keo Lạnh Mối Nối Băng Tải
Phương pháp dán keo lạnh băng tải là kỹ thuật liên kết bề mặt cao su ở nhiệt độ môi trường bằng hóa chất chuyên dụng hai thành phần. Giải pháp này giúp rút ngắn thời gian chuẩn bị và loại bỏ chi phí vận chuyển thiết bị ép nhiệt tới vị trí thi công.

Dán keo lạnh mối nối băng tải bằng hệ keo hai thành phần tại hiện trường.
Điều kiện môi trường và bề mặt để dán keo lạnh
Để mối dán đạt độ bám dính tối đa, quy trình thi công đòi hỏi kiểm soát chặt chẽ các yếu tố kỹ thuật:
Bề mặt liên kết: Lớp cao su phải được đánh nhám đều để tạo độ bám cơ học, sau đó làm sạch hoàn toàn bụi bẩn và dầu mỡ bằng dung môi chuyên dụng.
Môi trường thi công: Thực hiện trong điều kiện khô ráo, độ ẩm tương đối dưới 80% và nhiệt độ môi trường trên 10°C nhằm tránh hiện tượng đọng sương trên màng keo.
Tỷ lệ pha chế vật liệu: Trộn đều keo dán hai thành phần (keo gốc và chất đóng rắn) theo đúng tỷ lệ định mức của nhà sản xuất trong 2–3 phút trước khi quét lên bề mặt.
Giới hạn kỹ thuật của phương pháp dán keo lạnh
Mặc dù có tính linh hoạt cao, dán keo lạnh vẫn tồn tại một số rào cản kỹ thuật quan trọng:
Thời gian chờ đạt lực: Mối dán cần tối thiểu 6–8 giờ để khô hoàn toàn và mất tới 24 giờ để đạt độ bền kéo tối đa trước khi cho băng chạy tải.
Giới hạn chịu tải & nhiệt: Phương pháp này không phù hợp cho băng cao su lõi thép hoặc dây chuyền hoạt động liên tục ở nhiệt độ trên 85°C.
Độ bền môi trường: Mối liên kết dễ bị suy giảm tuổi thọ nếu làm việc trong môi trường tiếp xúc liên tục với hóa chất mạnh, dầu mỡ hoặc đầm lầy ngập nước.
Lưu ý kỹ thuật: Quét keo khi bề mặt còn đọng dung môi hoặc độ ẩm không khí vượt ngưỡng sẽ gây hiện tượng rỗ khí, làm giảm trên 50% lực bám dính của mối nối.
Nối Cơ Khí Băng Tải Khi Nào Nên Áp Dụng?
Nối cơ khí băng tải là phương pháp liên kết cơ học sử dụng ghim dập, ngàm kẹp hoặc khóa bản dập kim loại chịu lực. Đây là lựa chọn kỹ thuật tối ưu mang tính tình huống, giúp xử lý nhanh áp lực vận hành mà không đòi hỏi thiết bị ép nhiệt phức tạp.

Nối cơ khí băng tải bằng ghim và khóa kim loại để xử lý nhanh mối nối.
Phương pháp nối cơ khí được chỉ định trong các kịch bản vận hành thực tế:
Xử lý sự cố khẩn cấp: Khôi phục tuyến băng bị đứt đột ngột trong thời gian ngắn nhất, giảm thiểu tối đa thiệt hại dừng dây chuyền.
Hệ thống băng tải ngắn hạn: Áp dụng cho dây chuyền di động, máy sàng tuyển khoáng sản hoặc công trường có tần suất di dời liên tục.
Băng tải thay thế thường xuyên: Tuyến vận chuyển vật liệu mài mòn cao đòi hỏi tháo lắp, cắt ngắn hoặc nối dài băng định kỳ.
Bảng phân tích ưu điểm và hạn chế kỹ thuật của phương pháp nối cơ khí:
| Tiêu chí đánh giá | Ưu điểm kỹ thuật | Hạn chế & Thách thức |
|---|---|---|
| Thời gian dừng máy | Hoàn thành trong 30 – 60 phút. | Cường độ chịu lực kéo không cao bằng lưu hóa. |
| Thiết bị & Nhân lực | Dùng dụng cụ cơ khí cầm tay đơn giản. | Mối nối tạo va đập và tiếng ồn khi qua ru-lô. |
| Chi phí đầu tư | Tối ưu chi phí vật tư và nhân công. | Dễ gây mòn rãnh Pulleys và con lăn đỡ. |
| Khả năng tháo lắp | Dễ dàng tháo rời để bảo trì tuyến băng. | Khe hở cơ học gây thất thoát vật liệu dạng bột. |
Trường hợp kỹ thuật không phù hợp để áp dụng nối cơ khí bao gồm:
– Băng tải cao su lõi thép: Khóa ngàm kim loại không thể kẹp giữ cấu trúc cáp thép chịu lực dọc trục.
– Vận chuyển vật liệu dạng bột mịn: Bột xi măng, tro bay hoặc cát khô dễ lọt qua khe hở ghim dập gây thất thoát vật tư.
– Tuyến băng sử dụng dao gạt bụi kim loại: Bản dập nhô cao trên mặt băng sẽ va đập làm hư hỏng lưỡi gạt (scraper) và mài mòn mặt cao su.
So Sánh & Tiêu Chí Chọn Phương Pháp Nối Băng Tải
Việc quyết định phương pháp dán mối nối băng tải dựa trên sự cân bằng giữa yêu cầu độ bền kéo cơ học và mức độ thiệt hại do dừng dây chuyền sản xuất. Ma trận quyết định kỹ thuật dưới đây hỗ trợ cán bộ quản lý lựa chọn giải pháp tối ưu cho từng điều kiện vận hành.
| Phương pháp | Cấu tạo băng & Điều kiện tải | Thời gian dừng & Yêu cầu thi công |
|---|---|---|
| Lưu hóa nóng | Băng lõi thép (ST), bố vải (EP) tải trọng lớn, môi trường nhiệt cao hoặc hóa chất. | Dừng máy 8–12 giờ; yêu cầu máy ép nhiệt cao áp và nguồn điện công suất lớn. |
| Dán keo lạnh | Băng bố vải EP/NN tải trọng trung bình, môi trường khô ráo, nhiệt độ < 85°C. | Dừng máy 6–8 giờ để keo đạt lực; sử dụng bộ dụng cụ đánh nhám cầm tay. |
| Nối cơ khí | Băng bố vải tải nhẹ đến trung bình, dây chuyền tạm thời, xử lý sự cố đứt băng khẩn cấp. | Dừng máy 30–60 phút; thi công tức thì bằng dụng cụ dập ghim chuyên dụng. |
Khi đánh giá thực tế tại nhà máy, kỹ sư vận hành cần ưu tiên phân tích theo 3 chỉ tiêu cốt lõi:
(1) Tải trọng và lực kéo định mức: Tuyến băng tải nặng có lực kéo cao bắt buộc áp dụng lưu hóa nóng để tránh nguy cơ tuột mối nối trong quá trình vận hành.
(2) Môi trường và vị trí thi công: Vị trí hẹp, ngầm hoặc trên cao không thể di chuyển máy ép nhiệt sẽ ưu tiên giải pháp dán keo lạnh hoặc nối cơ khí.
(3) Tối ưu chi phí gián đoạn: Trường hợp chi phí dừng máy theo giờ quá lớn, nối cơ khí là phương án ngắn hạn giúp dây chuyền hoạt động lại ngay lập tức.
Doanh nghiệp có thể yêu cầu khảo sát kỹ thuật trực tiếp tại nhà máy để xác định chính xác phương án nối băng tối ưu cho hệ thống sản xuất.
Quy Trình Dán Mối Nối Băng Tải Tiêu Chuẩn Kỹ Thuật
Thực hiện quy trình dán mối nối băng tải theo đúng trình tự kỹ thuật giúp đảm bảo độ liên kết phân tử, tránh nguy cơ bong tróc hoặc đứt gãy trong quá trình vận hành.
Quy trình thi công tiêu chuẩn bao gồm 6 bước kỹ thuật:
(1) Chuẩn bị và cố định tuyến băng: Cố định chắc chắn hai đầu băng bằng vam kẹp chuyên dụng, xả căng hệ thống truyền động. Dọn dẹp vệ sinh khu vực thi công khô ráo và loại bỏ bụi bẩn xung quanh.
(2) Đo đạc và bóc tách bậc mối nối (Skiving): Cắt vát mép mối nối theo góc 16°–22° để giảm tải va đập khi qua con lăn. Tiến hành bóc tách các tầng cao su mặt và lớp bố vải EP hoặc dây thép theo kích thước bậc bạt kỹ thuật.
(3) Đánh nhám và làm sạch bề mặt: Sử dụng máy đánh nhám cầm tay tạo độ nhám cơ học đồng đều trên bề mặt bố hoặc dây thép. Dùng chổi cọ kim loại và dung môi tẩy rửa chuyên dụng để làm sạch hoàn toàn mạt cao su và mỡ bẩn.
(4) Phủ keo và xếp vật liệu liên kết:
Dán lưu hóa nóng: Quét keo lưu hóa chuyên dụng (Hot Vulcanizing Cement), đệm dải cao su sống (Tie Gum) vào các khe hở bậc bạt và lõi thép.
Dán keo lạnh: Quét 2 lớp keo dán hai thành phần; chờ lớp thứ nhất khô mặt hoàn toàn (15–20 phút) mới tiến hành quét lớp thứ hai.
(5) Ghép mối nối và ép liên kết: Căn chỉnh chính xác tim băng để tránh hiện tượng chạy lệch.
Lưu hóa nóng: Lắp bàn ép thủy lực, duy trì nhiệt độ 145°C–150°C và áp suất ép 1.0–1.5 MPa theo độ dày băng.
Dán keo lạnh: Dùng con lăn cao su nặng miết chặt từ tâm ra hai mép để ép toàn bộ bọt khí ra ngoài.
(6) Kiểm tra kỹ thuật và nghiệm thu: Đo lại chiều dày mối nối và độ phẳng mép dán bằng thước kẹp. Cho hệ thống chạy thử không tải 30 phút để đánh giá độ ổn định trước khi đưa vào vận hành chính thức.
Để đảm bảo quy trình thi công tuân thủ đúng tiêu chuẩn kỹ thuật và hạn chế tối đa rủi ro gián đoạn sản xuất, doanh nghiệp có thể đăng ký dịch vụ sửa chữa, bảo trì băng tải để đội ngũ kỹ sư hỗ trợ trực tiếp.
Kết Luận
Lựa chọn phương pháp dán mối nối băng tải đòi hỏi phân tích toàn diện giữa cấu tạo lõi băng, lực kéo định mức và mốc thời gian dừng máy cho phép. Phương pháp lưu hóa nóng bảo đảm độ bền cơ học cao nhất cho hệ thống tải nặng, keo lạnh tối ưu chi phí thi công hiện trường, trong khi nối cơ khí là giải pháp tình huống khẩn cấp vượt trội.
Công ty TNHH Cơ Khí & Tự Động Hóa Lâm Thao:
Địa chỉ trụ sở: 12C/21 Khu Phố Bình Phước B, Phường An Phú, TP. Thuận An, Tỉnh Bình Dương, Việt Nam
Xưởng sản xuất: T1/1B, Thủ Khoa Huân (gần chợ Hài Mỹ), Phường Thuận Giao, TP. Thuận An, Bình Dương
Tư vấn kỹ thuật: 0974.234.467 (Mr. Thao) – 0935.997.898 (Mr. Quân)
Email: lamthaocompany@gmail.com