
Chẩn đoán rung động máy công nghiệp gồm 4 bước chính: kiểm tra chân đế và kết cấu lắp đặt, phân tích phổ rung FFT, căn chỉnh đồng tâm trục bằng laser và đánh giá rung sau vận hành theo ISO 20816-3:2022.
Phân tích FFT giúp nhận diện dấu hiệu mất cân bằng hoặc lệch tâm qua các thành phần 1X và 2X RPM; kết luận cần kết hợp độ lệch pha, dạng sóng và kết quả căn chỉnh. Ngưỡng rung và dung sai căn chỉnh được xác định theo nhóm máy, điều kiện bệ đỡ, tốc độ quay, loại khớp nối và yêu cầu của nhà sản xuất.
Nguyên Nhân Gốc Rễ Gây Rung Động Máy: Phân Biệt Vỡ Vòng Bi Và Lệch Tâm Trục
Trong các hệ thống truyền động cơ khí công nghiệp, hiện tượng rung động máy bất thường là chỉ báo kỹ thuật phản ánh hiện tượng gia tăng ứng suất nội tại và suy giảm độ tin cậy kết cấu. Các dữ liệu thực địa tại nhà xưởng cho thấy xấp xỉ 80% sự cố vỡ ổ bi, mẻ răng hộp số hoặc rách đệm khớp nối không bắt nguồn từ khuyết tật chế tạo của linh kiện, mà là hậu quả trực tiếp của hiện tượng lệch tâm trục và lỗi chân đế tĩnh.
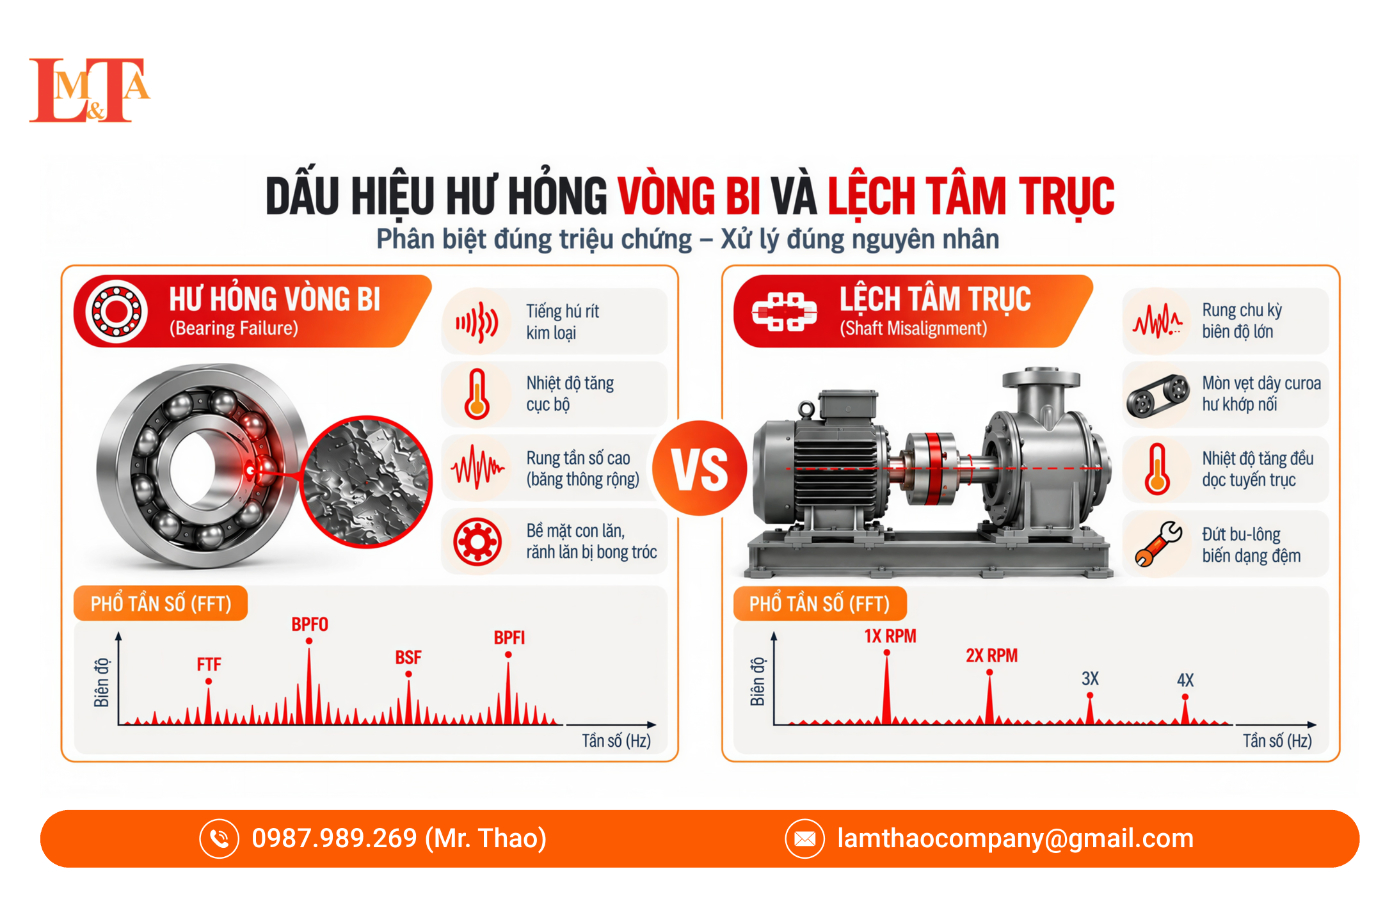
Dấu hiệu rung động máy công nghiệp và các nguyên nhân cần kiểm tra
Việc liên tục thay mới vòng bi mà bỏ qua công đoạn chẩn đoán nguyên nhân gốc rễ khiến thiết bị rơi vào chu kỳ hư hỏng lặp lại, gia tăng chi phí vật tư và gây ngưng trệ dây chuyền sản xuất.
Dấu hiệu nhận biết hư hỏng vòng bi và lỗi lệch tâm trục cơ khí
Việc phân biệt triệu chứng lâm sàng giữa hư hỏng ổ lăn và hiện tượng sai lệch hình học trục có ý nghĩa quyết định tới phương án xử lý kỹ thuật tại hiện trường.
Sự cố hư hỏng vòng bi xuất hiện khi bề mặt con lăn hoặc rãnh lăn bị bong tróc, tạo ra các va đập cơ học tần số cao. Triệu chứng đặc trưng bao gồm tiếng hú rít kim loại phát ra tại ổ gối đỡ, nhiệt độ vỏ gối tăng cao cục bộ. Khi phân tích trên miền tần số, tín hiệu rung hiển thị các đỉnh năng lượng vượt trội ở dải tần số cao hoặc các tần số hư hỏng đặc trưng của ổ lăn (BPFO, BPFI, BSF, FTF).
Ngược lại, hiện tượng lệch tâm trục phát sinh khi đường tâm quay của hai trục truyền động không nằm trên cùng một đường thẳng lý thuyết. Dấu hiệu nhận biết bao gồm sự rung lắc chu kỳ có biên độ lớn, dây đai truyền động mòn vẹt một bên, biến dạng nhanh đệm cao su khớp nối, đứt bu-lông liên kết và nhiệt độ tăng đều dọc theo toàn bộ tuyến trục. Tín hiệu rung động do lệch tâm trục tập trung năng lượng ở các dải tần số thấp, đặc biệt là đỉnh 1X RPM và 2X RPM.
Bản chất kỹ thuật của hiện tượng chân đế tĩnh
Chân đế tĩnh phản ánh trạng thái một hoặc nhiều chân đế của máy không tiếp xúc đồng phẳng hoàn toàn với bề mặt bệ đỡ cơ khí ở trạng thái tự do (khi chưa siết bu-lông cố định).
Khi bu-lông móng được siết chặt với lực siết quy định, lực ép cưỡng bức sẽ làm biến dạng đàn hồi vỏ động cơ hoặc vỏ gối đỡ. Ứng suất co kéo nội tại này dẫn đến các hệ lụy kỹ thuật nghiêm trọng:
- Thu hẹp khe hở vận hành nội tại của vòng bi, ép chặt các con lăn vào rãnh lăn và gia tăng ma sát.
- Gây ra hiện tượng lệch tâm cưỡng bức: Mặc dù trục được căn chỉnh thẳng hàng ở trạng thái tự do, quá trình siết bu-lông chân máy bị hẫng sẽ kéo lệch đường tâm quay.
- Tạo ra biến dạng kết cấu vỏ máy, kích động biên độ vận tốc rung RMS vượt khỏi giới hạn an toàn công nghiệp.
Quá trình kiểm tra và xử lý chân đế tĩnh đòi hỏi tuân thủ các bước đo đạc định lượng. Kỹ sư tiến hành nới lỏng từng bu-lông chân máy (giữ nguyên lực siết ở các chân còn lại) và dùng căn lá (Feeler Gauge) hoặc đồng hồ so (Dial Indicator) để đo khe hở tạo ra giữa chân máy và bệ đỡ.
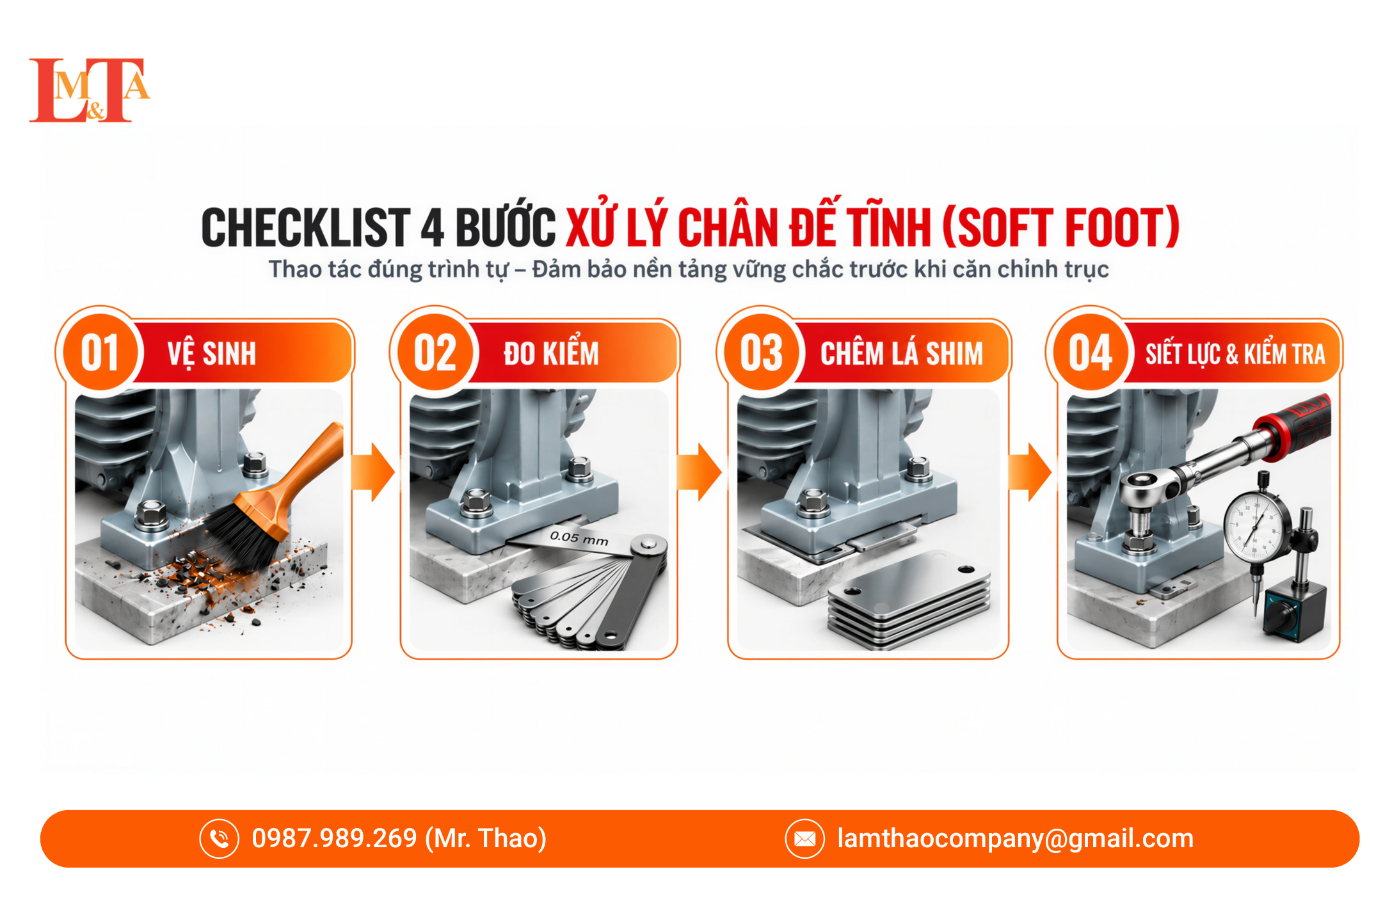
Checklist kiểm tra Soft Foot trước khi căn chỉnh và vận hành máy
Tiêu Chuẩn Đánh Giá Mức Độ Rung Động Máy Theo ISO 20816-3
Đánh giá rung động máy công nghiệp cần xác định đúng tiêu chuẩn, nhóm máy, điều kiện bệ đỡ và điều kiện vận hành trước khi đối chiếu mức rung đo được.
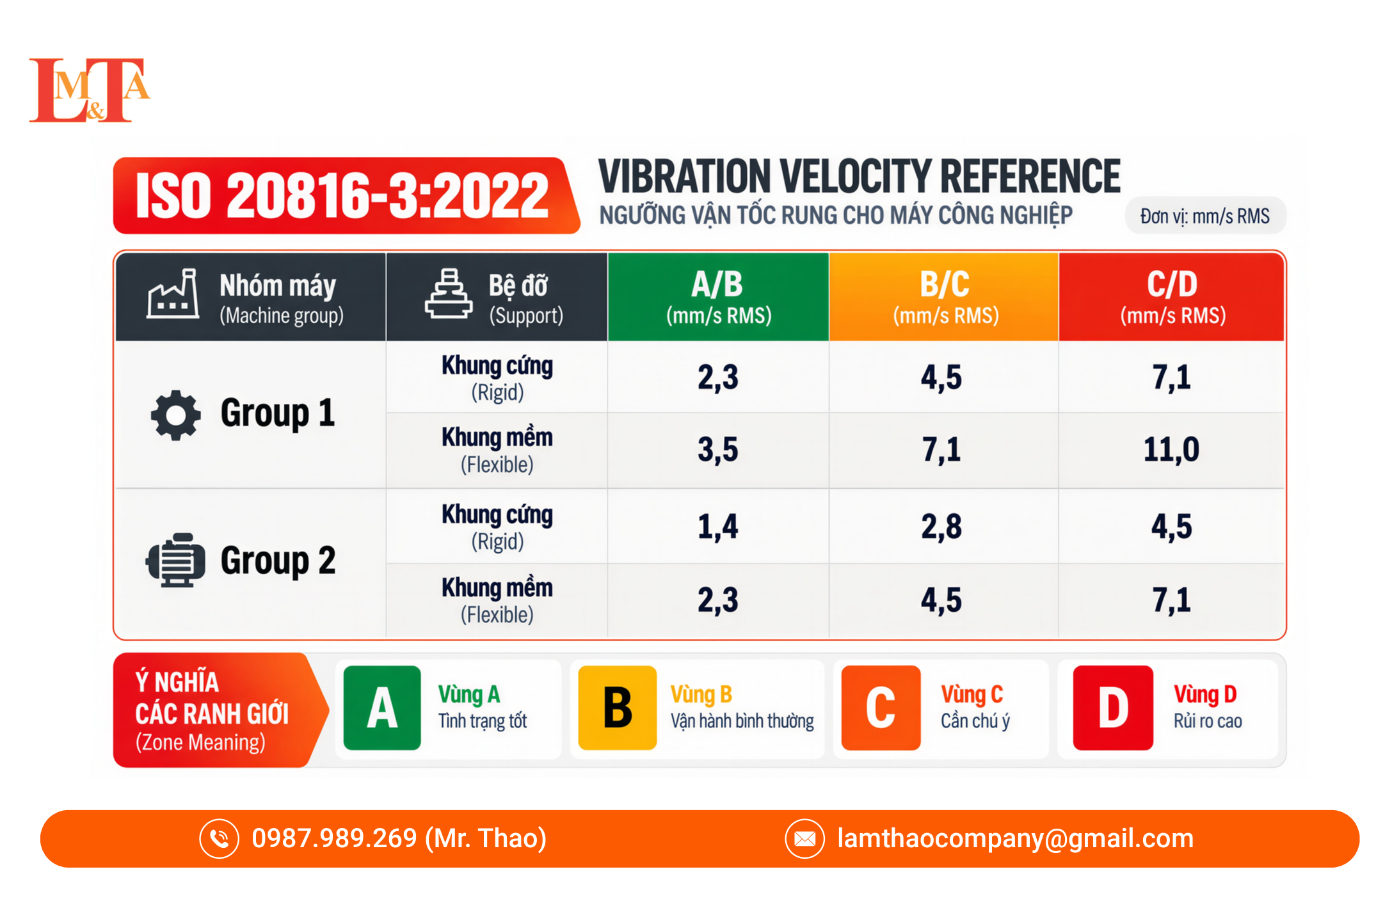
Tiêu chuẩn đánh giá mức độ rung động máy theo ISO 20816-3.
Rà Soát Hệ Thống Tiêu Chuẩn Kỹ Thuật Và Phạm Vi Áp Dụng
Tiêu chuẩn Rung động Máy công nghiệp: ISO 20816-3:2022 áp dụng cho máy công nghiệp có công suất trên 15 kW và tốc độ vận hành từ 120 r/min đến 30.000 r/min khi đo tại hiện trường. TCVN 9229-3:2012 tương đương ISO 10816-3:2009.
Đánh giá rung động toàn thân: TCVN 6964-1:2001 tương đương ISO 2631-1:1997, quy định phương pháp đánh giá sự tiếp xúc của con người với rung động toàn thân.
Tiêu chuẩn Cân bằng động Rotor: Công tác cân bằng rotor có thể tham chiếu ISO 21940-11:2016 và Amendment 1:2022 về quy trình và dung sai mất cân bằng đối với rotor có đặc tính cứng.
Bảng ngưỡng vận tốc rung an toàn (mm/s RMS) cho khung cứng và khung mềm
Theo ISO 20816-3:2022, mức rung được đánh giá theo nhóm máy và điều kiện support. Các ranh giới A/B, B/C và C/D dưới đây được tham khảo theo vận tốc rung RMS:
| Nhóm máy / Bệ đỡ | A/B | B/C | C/D |
|---|---|---|---|
| Group 1 – Khung cứng | 2,3 | 4,5 | 7,1 |
| Group 1 – Khung mềm | 3,5 | 7,1 | 11,0 |
| Group 2 – Khung cứng | 1,4 | 2,8 | 4,5 |
| Group 2 – Khung mềm | 2,3 | 4,5 | 7,1 |
Ý nghĩa các ranh giới:
- A/B: ranh giới giữa vùng A và B. Vùng A thường gắn với trạng thái máy mới hoặc sau khi nghiệm thu, tùy điều kiện áp dụng.
- B/C: ranh giới giữa vùng B và C. Khi mức rung vượt ranh giới này, cần chú ý hơn đến tình trạng máy và nguyên nhân gây rung.
- C/D: ranh giới giữa vùng C và D. Mức rung vượt ranh giới này cho thấy tình trạng rung cao và cần đánh giá, xử lý theo yêu cầu vận hành, bảo vệ máy và hướng dẫn OEM.
Đơn vị: mm/s RMS. Khi đánh giá thiết bị thực tế, cần xác định đúng nhóm máy, đặc tính support, điều kiện vận hành và tiêu chí của OEM trước khi kết luận mức độ rung.
Phân Tích Phổ Tần Số Rung Động (FFT Spectrum Analysis)
Phương pháp biến đổi Fourier nhanh (Fast Fourier Transform – FFT) chuyển đổi tín hiệu rung động thu thập từ cảm biến theo miền thời gian sang miền tần số. Phổ FFT giúp nhận diện các thành phần tần số đặc trưng và khoanh vùng nguyên nhân gây rung – kỹ thuật cốt lõi của bảo trì dự đoán (PdM); kết luận cần kết hợp với độ lệch pha, dạng sóng, hướng đo và kiểm tra cơ khí.
Đỉnh tại 1X RPM: Biên độ rung tăng tại tần số quay 1X thường liên quan đến mất cân bằng động của rotor. Cần kết hợp độ lệch pha và điều kiện vận hành để xác nhận.
Đỉnh tại 2X RPM: Thành phần 2X có thể liên quan đến lệch tâm trục hoặc các vấn đề cơ khí khác. Kết quả nên được đối chiếu với rung theo phương dọc trục, độ lệch pha và dữ liệu căn chỉnh.
Các bội tần 3X, 4X hoặc bậc cao: Có thể xuất hiện khi lỏng lẻo cơ khí hoặc một số bất thường cơ khí khác. Cần kết hợp dạng sóng, độ lệch pha và kiểm tra bu-lông, chân đế, khớp nối cùng các chi tiết liên quan.
Quy Trình 4 Bước Chẩn Đoán Và Khắc Phục Rung Động Máy Chuẩn Kỹ Thuật
Để xác định đúng nguyên nhân gây rung và lựa chọn biện pháp xử lý phù hợp, quá trình kiểm tra nên thực hiện theo trình tự từ kiểm tra điều kiện lắp đặt, phân tích rung, căn chỉnh, kiểm tra lại khi máy vận hành.
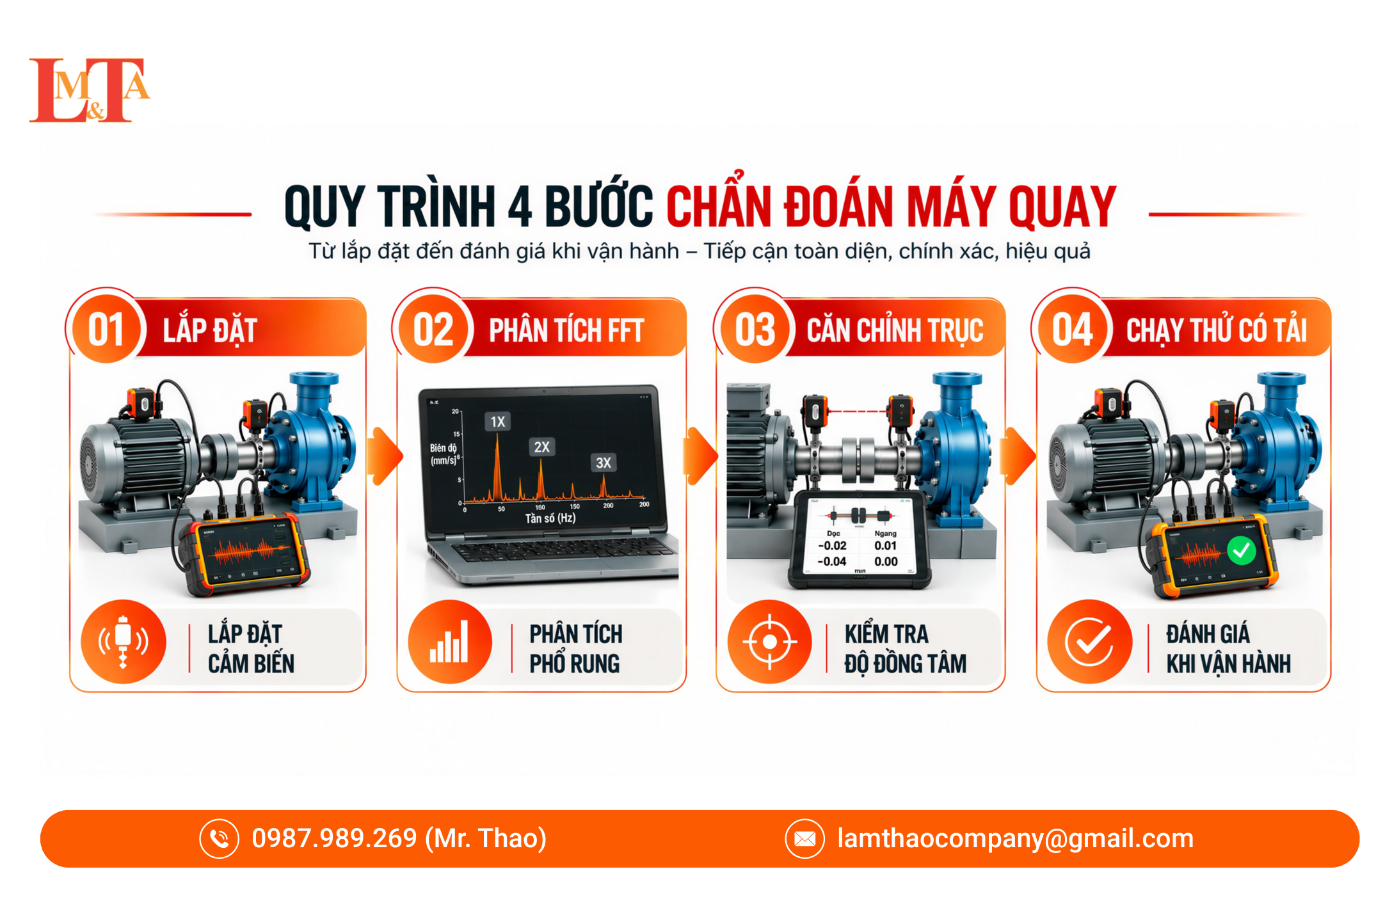
Quy trình 4 bước chẩn đoán rung động máy từ đo rung đến chạy thử có tải
Bước 1: Kiểm tra chân đế và điều kiện lắp đặt
Chân đế không phẳng là tình trạng một hoặc nhiều chân máy không tiếp xúc ổn định với bệ đỡ. Khi siết bu-lông, lực ép có thể làm biến dạng thân máy và ảnh hưởng đến vị trí tương đối của trục, từ đó gây khó khăn cho quá trình căn chỉnh và có thể làm gia tăng rung động.
Vì vậy, trước khi căn chỉnh trục, cần kiểm tra chân máy, bu-lông và bệ đỡ; khe hở tại các chân được đo và đối chiếu với tiêu chí kỹ thuật của thiết bị, nhà sản xuất hoặc quy trình căn chỉnh áp dụng.
Bước 2: Đo Đạc Và Phân Tích Phổ Rung Động (FFT Analysis)
Tiến hành đo rung tại các vị trí phù hợp trên ổ đỡ hoặc vỏ máy theo điều kiện vận hành ổn định. Phân tích phổ tần số giúp xác định các thành phần 1X, 2X và các bội tần liên quan đến tốc độ quay.
Kết quả cần được xem xét cùng mức rung tổng thể, hướng đo, độ lệch pha, dạng sóng và tình trạng cơ khí để khoanh vùng nguyên nhân.
Bước 3: Thực Hiện Căn Chỉnh Đồng Tâm Trục
Sau khi kiểm tra chân đế và phân tích rung, tiến hành căn chỉnh trục động cơ với trục máy công tác. Với hệ truyền động thông dụng, có thể tham khảo độ lệch song song khoảng ≤0,09 mm ở 1.500 vòng/phút và ≤0,06 mm ở 3.000 vòng/phút; mức căn chỉnh chính xác hơn có thể hướng tới khoảng 0,06 mm và 0,03 mm tương ứng.
Các giá trị trên dùng để tham khảo thực hành. Khi thực hiện, cần đối chiếu thêm dung sai của khớp nối và yêu cầu từ nhà sản xuất để lựa chọn mức căn chỉnh phù hợp với thiết bị.
Bước 4: Chạy Thử Có Tải Và Bàn Giao Báo Cáo
Sau khi hoàn tất căn chỉnh hình học và siết lực bu-lông móng theo tiêu chuẩn, thiết bị được cho vận hành chạy thử có tải cho đến khi nhiệt độ các gối đỡ đạt trạng thái cân bằng nhiệt ổn định. Kỹ sư tái đo đạc biên độ rung RMS tại các gối đỡ và đối chiếu với bảng giới hạn ISO 20816-3:2022.
Thiết bị được nghiệm thu khi mức rung đáp ứng tiêu chí của nhóm máy, điều kiện support, OEM và tiêu chuẩn áp dụng; đồng thời kiểm tra xu hướng RMS và phổ FFT trước/sau xử lý.
Giải Pháp Xử Lý Sự Cố Rung Động Máy
Khi máy móc công nghiệp xuất hiện rung động bất thường, việc xác định đúng nguyên nhân giúp doanh nghiệp lựa chọn phương án xử lý phù hợp và hạn chế thời gian dừng thiết bị.
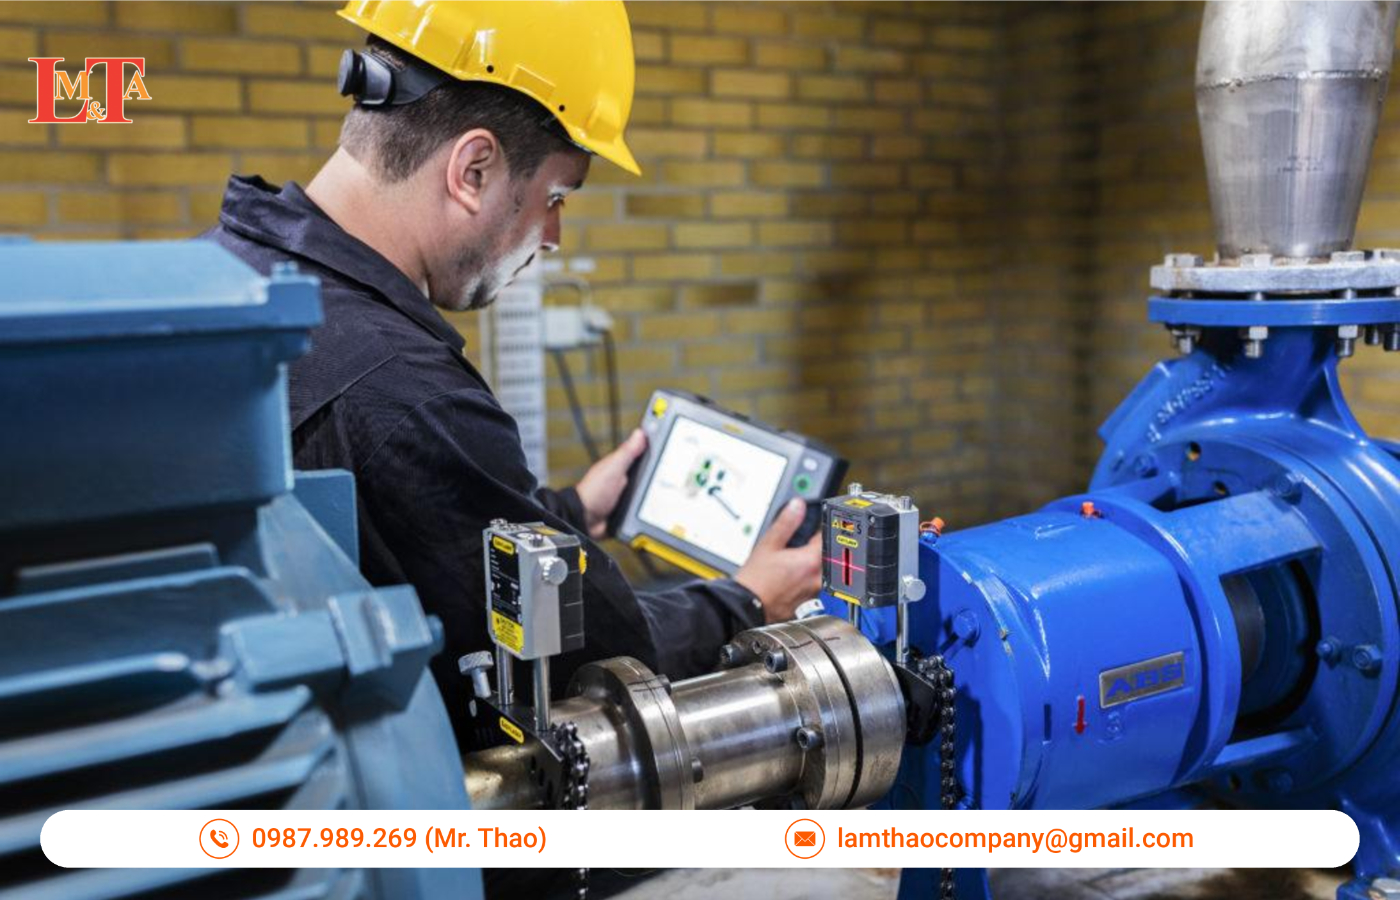
Giải pháp xử lý sự cố rung động máy công nghiệp.
Công ty TNHH Cơ Khí và Tự Động Hóa Lâm Thao cung cấp giải pháp bảo trì, sửa chữa và cải tiến máy móc công nghiệp, kết hợp kiểm tra tình trạng thiết bị với phương án xử lý phù hợp cho từng hệ thống truyền động.
- Hạ tầng trang thiết bị: Sở hữu xưởng gia công tại Thuận An, Bình Dương với các loại máy móc chuyên dụng
- Năng lực nhân sự chuyên sâu: Đội ngũ kỹ sư trình độ Đại học, Cao đẳng chuyên ngành Điện tự động, Cơ khí và Cơ điện tử, có khả năng phân tích bắt bệnh các sự cố truyền động phức tạp.
- Dịch vụ ứng cứu 24/7: Sẵn sàng cử đội phản ứng nhanh mang đầy đủ thiết bị dụng cụ chuyên dụng có mặt trực tiếp tại nhà xưởng ở Bình Dương, TP.HCM, Long An, Đồng Nai để giải quyết sự cố trong thời gian ngắn nhất.
Công ty TNHH Cơ Khí & Tự Động Hóa Lâm Thao:
Địa chỉ trụ sở: 12C/21 Khu Phố Bình Phước B, Phường An Phú, TP. Thuận An, Tỉnh Bình Dương, Việt Nam
Xưởng sản xuất: T1/1B, Thủ Khoa Huân (gần chợ Hài Mỹ), Phường Thuận Giao, TP. Thuận An, Bình Dương
Tư vấn kỹ thuật: 0974.234.467 (Mr. Thao) – 0935.997.898 (Mr. Quân)
Email: lamthaocompany@gmail.com