
Trong ngành sản xuất và tự động hóa, bộ điều khiển logic khả trình (PLC) được ví như bộ não, chịu trách nhiệm điều phối và vận hành toàn bộ dây chuyền. Tuy nhiên, cũng như mọi thiết bị điện tử phức tạp khác, PLC không thể tránh khỏi các sự cố trong suốt quá trình hoạt động. Khi một lỗi xảy ra, dù là nhỏ nhất, nó cũng có thể dẫn đến việc dừng máy, gián đoạn sản xuất và gây ra thiệt hại đáng kể về thời gian và chi phí.
Mục tiêu của bài viết này là cung cấp một cẩm nang toàn diện, dựa trên kinh nghiệm thực tế nhiều năm trong lĩnh vực cơ khí và tự động hóa, nhằm trang bị cho người vận hành và kỹ thuật viên những kiến thức cần thiết để nhanh chóng nhận diện, chẩn đoán sửa chữa lỗi PLC phổ biến.
Báo viết không chỉ đơn thuần là một danh sách lỗi và cách sửa, mà còn là một hướng dẫn về tư duy giải quyết vấn đề một cách có hệ thống, giúp nâng cao kỹ năng tự chủ động xử lý sự cố, giảm thiểu thời gian chết (downtime), và đảm bảo hệ thống vận hành trơn tru.
Chương 1: Nguyên lý Chẩn Đoán Sửa Chữa Lỗi PLC cơ bản
1.1. Đọc hiểu các tín hiệu và đèn báo trạng thái
Bước đầu tiên và quan trọng nhất trong mọi quy trình chẩn đoán sửa chữa lỗi PLC là quan sát các đèn báo trạng thái trên thân thiết bị. Các đèn này là công cụ hữu ích nhất để chẩn đoán sơ bộ tình trạng hoạt động và xác định hướng xử lý ban đầu. Việc hiểu đúng ý nghĩa của chúng có thể giúp người dùng tiết kiệm rất nhiều thời gian và công sức.

Một số đèn báo phổ biến trên hầu hết các dòng PLC bao gồm:
Đèn ERR (Error): Đây là đèn báo hiệu có sự cố xảy ra. Trạng thái của đèn ERR có thể là sáng đứng hoặc nhấp nháy, tùy thuộc vào mức độ và bản chất của lỗi.
1.2. Quy trình chẩn đoán sửa chữa PLC tổng quát trước khi đi sâu
Một nguyên tắc cốt lõi trong xử lý sự cố PLC là không nên vội vàng kết nối với máy tính hay can thiệp vào chương trình khi chưa xác định được bản chất vấn đề. Hơn 80% các sự cố tưởng chừng phức tạp lại bắt nguồn từ các vấn đề vật lý đơn giản. Do đó, một quy trình chẩn đoán tổng quát, mang tính hệ thống là điều cần thiết để tiếp cận vấn đề một cách hiệu quả nhất.

Các bước chẩn đoán ban đầu:
Kiểm tra hệ thống ngoại vi: Luôn bắt đầu bằng việc kiểm tra các thành phần bên ngoài PLC. Rất nhiều sự cố xảy ra do nguồn cấp không ổn định, dây dẫn bị lỏng lẻo, hoặc các thiết bị ngoại vi như cảm biến hay công tắc bị hỏng, bị kẹt.
Đánh giá môi trường hoạt động: Kiểm tra xem PLC có được lắp đặt trong môi trường có độ rung lắc lớn không, hoặc có gần các thiết bị gây nhiễu điện từ như biến tần hay server công suất cao hay không. Những yếu tố môi trường này có thể gây ra các lỗi ngẫu nhiên và khó chẩn đoán.
Đảm bảo an toàn lao động: Trước khi tiến hành bất kỳ thao tác nào, cần tắt nguồn điện và sử dụng các thiết bị đo chuyên dụng. Việc tuân thủ nghiêm ngặt các quy tắc an toàn không chỉ bảo vệ bản thân mà còn tránh gây hư hỏng thêm cho thiết bị.
Chương 2: Phân Loại Và Sữa Chữa Lỗi Phần Cứng PLC Phổ Biến
2.1. Lỗi nguồn (Power Faults)
Lỗi nguồn là một trong những sự cố phổ biến nhất và dễ nhận biết nhất trên PLC, thường được biểu hiện bằng việc đèn PWR không sáng và thiết bị hoàn toàn không khởi động.
Nguyên nhân:
Nguồn cấp không phù hợp: Cấp điện áp quá cao, quá thấp hoặc đấu nối sai điện áp đầu vào (ví dụ: cấp 220V AC vào PLC sử dụng nguồn 24V DC).
Dây đấu nối lỏng lẻo: Các terminal đấu nguồn bị lỏng hoặc bị oxy hóa, gây ra tiếp xúc kém.
Hư hỏng vật lý: Bộ chuyển đổi nguồn từ 220V AC sang 24V DC bị hỏng, cháy cầu chì, hoặc hư hỏng các linh kiện điện tử trên bo mạch do quá tải, sét đánh lan truyền hoặc tuổi thọ thiết bị đã hết.
Cách sửa chữa lỗi PLC:
Kiểm tra sơ bộ: Dùng đồng hồ VOM để đo điện áp tại các terminal nguồn cấp vào PLC, đảm bảo điện áp nằm trong dải cho phép.
Kiểm tra vật lý: Siết chặt lại các terminal đấu nối và kiểm tra các thiết bị ngoại vi có bị ngắn mạch gây sụt nguồn hay không.
Sửa chữa chuyên sâu: Nếu các bước trên không giải quyết được vấn đề, cần kiểm tra bo mạch bên trong để xác định các linh kiện hỏng như điốt, tụ điện, cầu chì hoặc biến thế xung và tiến hành thay thế. Công việc này đòi hỏi kiến thức chuyên môn sâu về mạch điện tử.
2.2. Lỗi Ngõ vào/ra (I/O Faults)
Lỗi I/O xảy ra khi PLC hoạt động bình thường nhưng không nhận đúng tín hiệu đầu vào hoặc không xuất tín hiệu đầu ra để điều khiển thiết bị ngoại vi.

Nguyên nhân:
Hỏng ngõ vào: Nguyên nhân thường do đấu dây sai, cấp điện áp quá cao (ví dụ: vô tình đấu 220V vào ngõ vào 24V), làm hỏng photo-transistor đọc trạng thái bên trong. Đa phần các hư hỏng này là do thao tác đấu nối sai của người sử dụng.
Hỏng ngõ ra: Đối với ngõ ra dạng transistor, nguyên nhân tương tự như ngõ vào. Đối với ngõ ra dạng relay, lỗi có thể do rơ le đã hết tuổi thọ hoặc phải đóng cắt tải có dòng quá lớn, gây chập cháy tiếp điểm.
Cách sửa chữa:
Đo đạc: Sử dụng đồng hồ đo điện áp tại vị trí đầu vào và đầu ra. Quan sát xem điện áp có thay đổi khi thiết bị ngoại vi thay đổi trạng thái hay không.
Thay thế: Nếu điện áp đầu vào thay đổi nhưng trạng thái chương trình không đổi, có thể module đầu vào đã hỏng. Ngược lại, nếu chương trình logic đã đúng nhưng không có điện áp ở đầu ra, cần kiểm tra hoặc thay thế module ngõ ra.
2.3. Lỗi hết pin (Battery Faults)
Đèn BATT hoặc ERR sáng là dấu hiệu nhận biết lỗi này. Hầu hết các dòng PLC đều sử dụng pin để nuôi bộ nhớ chương trình, vì vậy việc pin yếu hoặc hết có thể gây mất chương trình khi PLC bị tắt nguồn.
Cách khắc phục khẩn cấp:
Ưu tiên số một: Ngay khi phát hiện đèn BATT sáng, cần nhanh chóng kết nối PLC với máy tính và sao lưu (upload) chương trình hiện tại. Đây là biện pháp bắt buộc để bảo vệ chương trình điều khiển, một tài sản vô cùng quan trọng của hệ thống.
Thay thế: Sau khi đã sao lưu thành công, tiến hành thay pin mới cùng loại và nạp lại chương trình đã sao lưu.
Phòng ngừa: Để tránh lặp lại lỗi này, nên có kế hoạch thay pin định kỳ cho các PLC đang hoạt động, thông thường sau 2 đến 10 năm tùy thuộc vào dòng PLC và tần suất sử dụng.
Chương 3: Phân Tích Sâu Về Lỗi Kết Nối Và Truyền Thông
3.1. Lỗi không kết nối được PLC với máy tính
Sự cố này thường xảy ra khi phần mềm lập trình báo lỗi không tìm thấy thiết bị, không nhận cổng COM, hoặc hiển thị thông báo “connection failed”.
Nguyên nhân:
Vấn đề phần mềm: Driver cho cáp lập trình bị lỗi, chưa được cài đặt, hoặc xung đột với driver khác. Cấu hình các thông số kết nối (tốc độ truyền baud rate, loại PLC, cổng COM) trong phần mềm không khớp với PLC.
Cách sửa chữa:
Kiểm tra Driver và Cổng COM: Mở Device Manager trên máy tính để kiểm tra. Nếu driver đã được cài đặt đúng, cổng COM của cáp sẽ xuất hiện. Nếu thấy dấu chấm than màu vàng, điều đó cho thấy driver đã bị lỗi hoặc chưa được cài đặt.
Cài đặt lại Driver: Cài đặt lại driver phù hợp cho cáp lập trình, thường được cung cấp kèm theo đĩa CD hoặc có thể tải từ trang web của nhà sản xuất.
Cấu hình phần mềm: Trong phần mềm lập trình (ví dụ GX Developer), vào mục Transfer Setup để thiết lập lại các thông số. Chọn đúng cổng COM đã kiểm tra ở trên và thử các tốc độ truyền khác nhau (thường là 9600 hoặc 19200 bps) để thiết lập kết nối.
3.2. Lỗi kết nối với thiết bị ngoại vi (HMI, Biến tần)
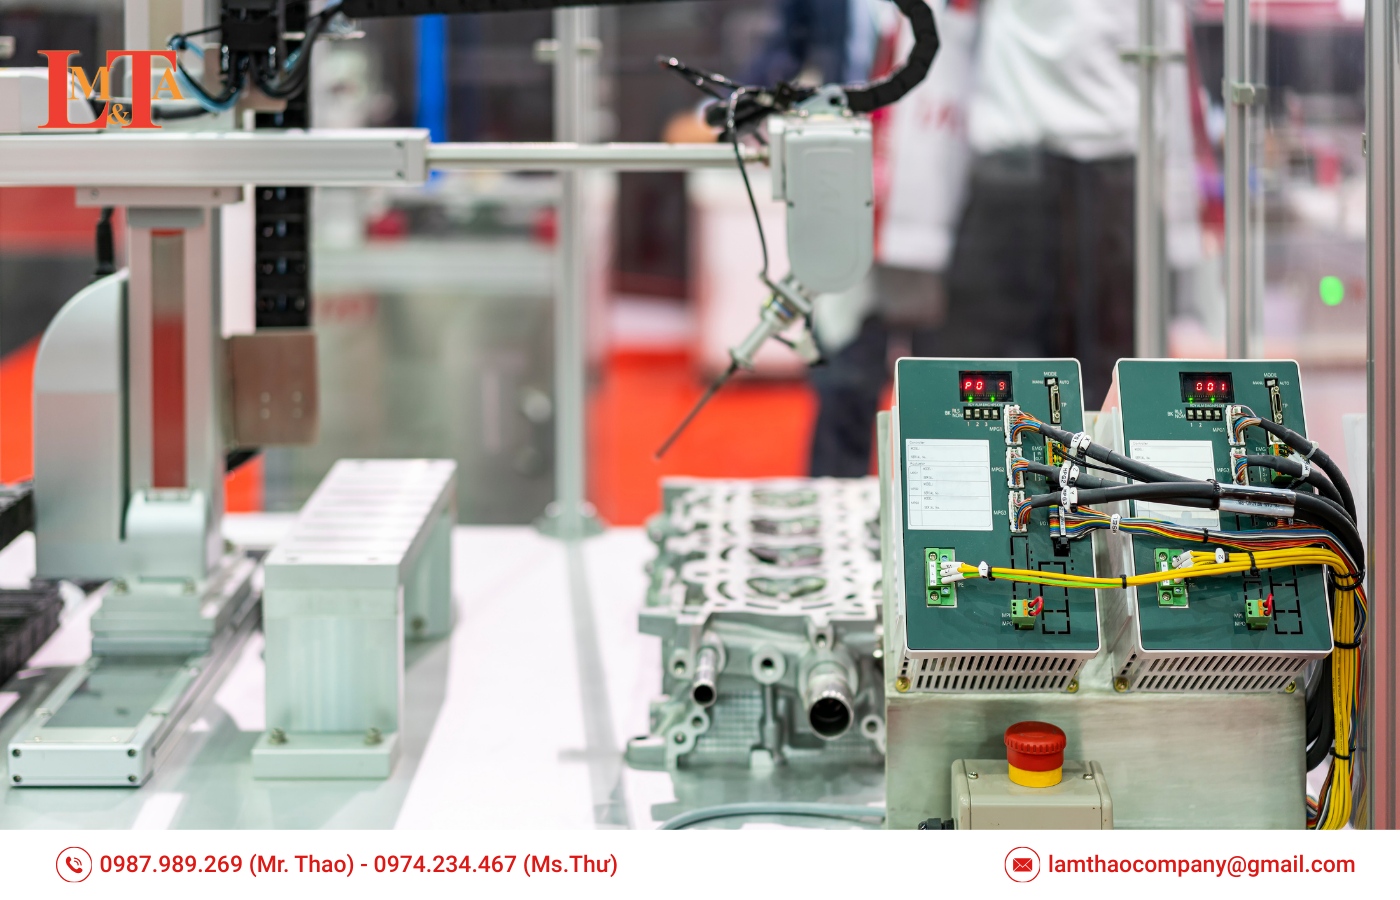
Lỗi này xảy ra khi PLC không thể giao tiếp với các thiết bị khác trong hệ thống, gây ra tình trạng dừng máy hoặc hoạt động không ổn định.
Nguyên nhân:
Lỗi vật lý: Dây truyền thông bị lỏng, đứt hoặc hư hỏng. Module truyền thông trên PLC bị lỗi.
Lỗi cấu hình: Tốc độ truyền (baud rate), địa chỉ thiết bị (slave ID), hoặc các tham số truyền thông khác không khớp giữa các thiết bị.
Nhiễu điện từ: Tín hiệu truyền thông bị nhiễu do đường dây đi gần các thiết bị công suất lớn như biến tần hoặc server. Điều này có thể dẫn đến việc PLC nhận tín hiệu sai hoặc dao động liên tục.
Cách sửa chữa:
Kiểm tra đấu nối: Siết chặt lại các terminal và đầu nối của dây truyền thông.
Đối chiếu cấu hình: Kiểm tra lại các thông số truyền thông trên tất cả các thiết bị để đảm bảo chúng hoàn toàn khớp nhau.
Chương 4: Hướng dẫn chi tiết chẩn đoán và sửa chữa lỗi theo từng thương hiệu
4.1. Chẩn đoán và sửa chữa lỗi PLC Mitsubishi
Đối với PLC Mitsubishi, khi đèn ERR sáng, việc xác định mã lỗi cụ thể là vô cùng quan trọng để tìm ra nguyên nhân và cách khắc phục chính xác.
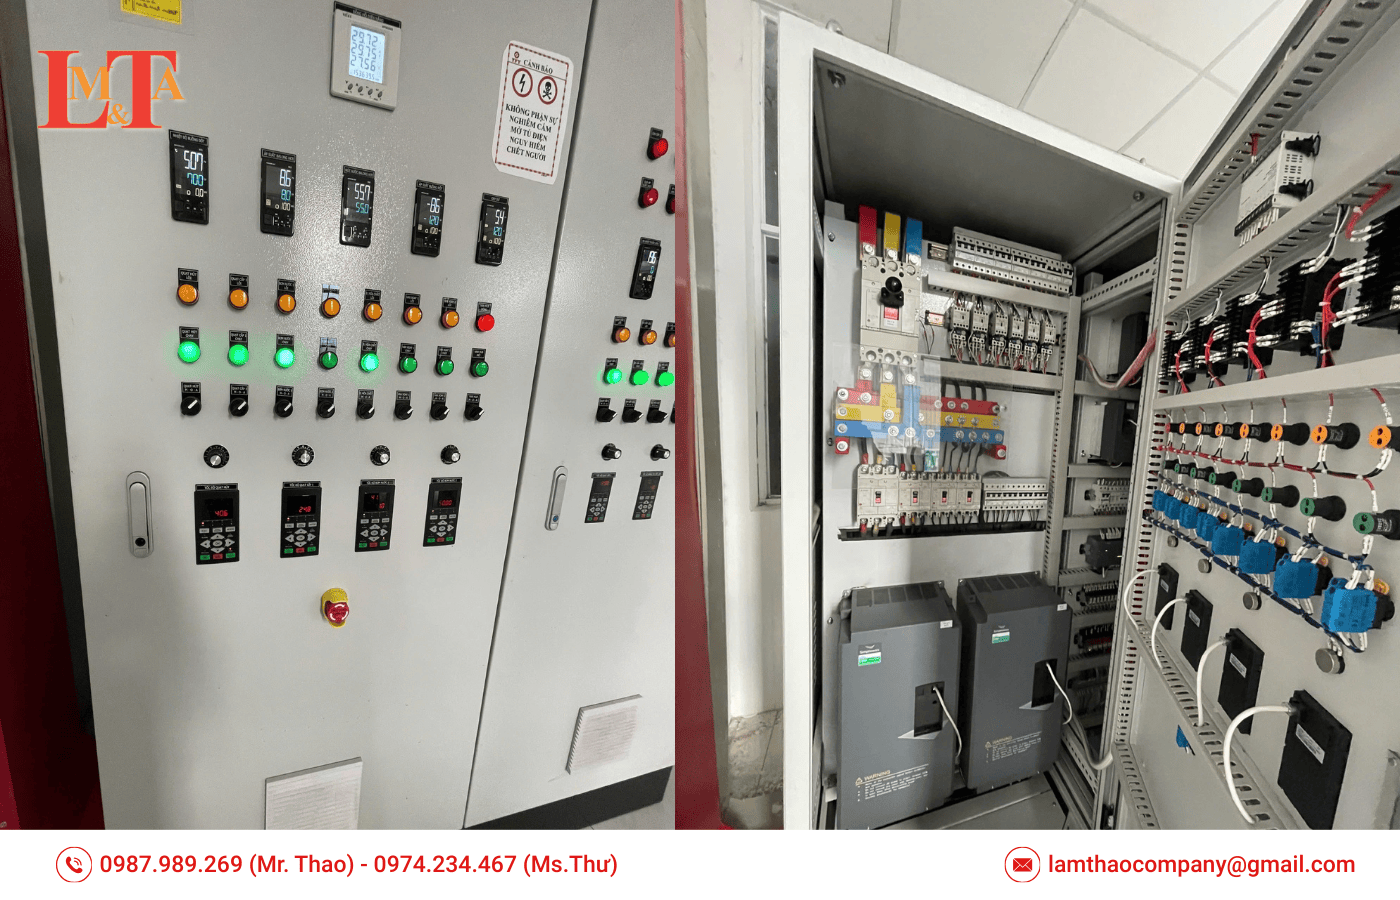
Cách đọc mã lỗi:
Kết nối cáp lập trình vào PLC và mở phần mềm GX Works2.
Vào menu Diagnostics rồi chọn PLC Diagnostics.
Màn hình giám sát trạng thái và mã lỗi sẽ hiển thị. Người dùng có thể nhấp đúp chuột vào mã lỗi đang hiển thị để xem mô tả chi tiết.
Đối với dòng Q/L series, có thể vào System Monitor -> Error History Detail để xem lịch sử lỗi chi tiết đã xảy ra.
Bảng 2: Mã lỗi phổ biến và cách khắc phục trên PLC Mitsubishi Q/L series
| Mã lỗi (Hex) | Tên lỗi | Nguyên nhân phổ biến | Hướng khắc phục |
|---|---|---|---|
| 02:FD | Lỗi nhận dữ liệu | Cáp lập trình bị ngắt trong khi đang kết nối, hoặc các tham số truyền thông không khớp. | Kiểm tra lại cáp, nguồn PLC và các tham số truyền thông. |
| 02:FF | Lỗi hết thời gian truyền | Cáp chưa được cắm, nguồn PLC chưa bật, hoặc cài đặt truyền thông sai. | Kiểm tra lại cáp và cấu hình phần mềm. |
| 3012, 3015 | Lỗi xung đột đa CPU | Xung đột trong cài đặt giữa các CPU trong hệ thống đa CPU. | Sử dụng phần mềm lập trình để kiểm tra và đồng bộ cài đặt của các CPU. |
4.2. Chẩn đoán sửa chữa lỗi PLC Siemens S7-1200
Một trong những lỗi phổ biến nhất với người dùng Siemens S7-1200 là việc không thể mô phỏng (simulation) được thiết bị trong TIA Portal.
Nguyên nhân chính:
Không tương thích phần mềm và firmware: Phiên bản TIA Portal không phù hợp với phiên bản firmware của CPU S7-1200. Ví dụ, CPU phiên bản V4.5 yêu cầu TIA Portal từ V17 trở lên.
Vấn đề bản quyền và quyền Admin: Phần mềm chưa được kích hoạt bản quyền hợp lệ hoặc không được chạy với quyền quản trị (Run as Admin).
Xung đột khi Download: Xung đột xảy ra khi người dùng cố gắng tải một chương trình từ phiên bản TIA cũ hơn xuống một PLC đã từng được nạp chương trình bằng phiên bản cao hơn.
Lỗi cài đặt phần mềm: Tệp cài đặt bị hỏng hoặc quá trình cài đặt phần mềm bị lỗi.
Tên thư mục có dấu tiếng Việt: Một số phiên bản TIA Portal cũ không hỗ trợ các ký tự tiếng Việt có dấu trong tên thư mục hoặc tên project.
Cách sửa chữa lỗi PLC:
Cập nhật phần mềm và firmware: Cập nhật TIA Portal lên phiên bản mới nhất (ví dụ V17) để đảm bảo tương thích hoàn toàn với CPU.
Chạy phần mềm với quyền Admin: Luôn chạy TIA Portal với quyền quản trị để giảm thiểu các lỗi liên quan đến quyền truy cập.
Xóa xung đột: Để khắc phục lỗi xung đột, có thể tạo một project trắng, tải xuống PLC, sau đó tải chương trình cần thiết.
Đổi tên project: Đổi tên thư mục và project thành tiếng Anh hoặc tiếng Việt không dấu.
4.3. Chẩn đoán sửa chữa lỗi PLC Omron
Khi PLC Omron báo lỗi, đèn ERR trên thiết bị thường nhấp nháy hoặc đèn ALARM sẽ sáng.
Cách đọc mã lỗi:
Để xác định lỗi cụ thể, người dùng cần kết nối PLC với máy tính thông qua phần mềm CX-Programmer.
Bảng 3: Mã lỗi phổ biến và ý nghĩa trên PLC Omron
| Mã lỗi (Hex) | Mã lỗi (Decimal) | Ý nghĩa lỗi |
|---|---|---|
| 0x80CA | 33098 | Lỗi không có Module CPM1A, thường liên quan đến card mở rộng. |
| 0xBF | 191 | Lỗi không thể kết nối (Connection Attempt Failed). |
| 0x20 | 32 | Lỗi tạo bảng I/O không thành công. |
| 0x10 | 16 | Lỗi Parity (Parity Error). |
Hướng dẫn Reset PLC Omron về mặc định:
Khi gặp các lỗi nghiêm trọng hoặc cần nạp lại chương trình từ đầu, việc reset PLC về trạng thái mặc định là một giải pháp hữu ích.
Sử dụng phần mềm CX-Programmer, kết nối với PLC.
Vào menu PLC rồi chọn Operating Mode và chuyển sang chế độ Program.
Tiếp theo, vào mục PLC và chọn Clear All Memory Areas.
Cuối cùng, chọn Initialize và tích vào ô clear error log nếu muốn xóa lịch sử lỗi, rồi nhấn OK.
Chương 5: Quy trình chuẩn mực để xử lý sự cố PLC
Mặc dù mỗi thương hiệu PLC có mã lỗi và phần mềm riêng, nhưng quy trình chẩn đoán và khắc phục sự cố lại mang tính phổ quát. Việc nắm vững quy trình này là chìa khóa để tiếp cận mọi vấn đề một cách chuyên nghiệp và hiệu quả.
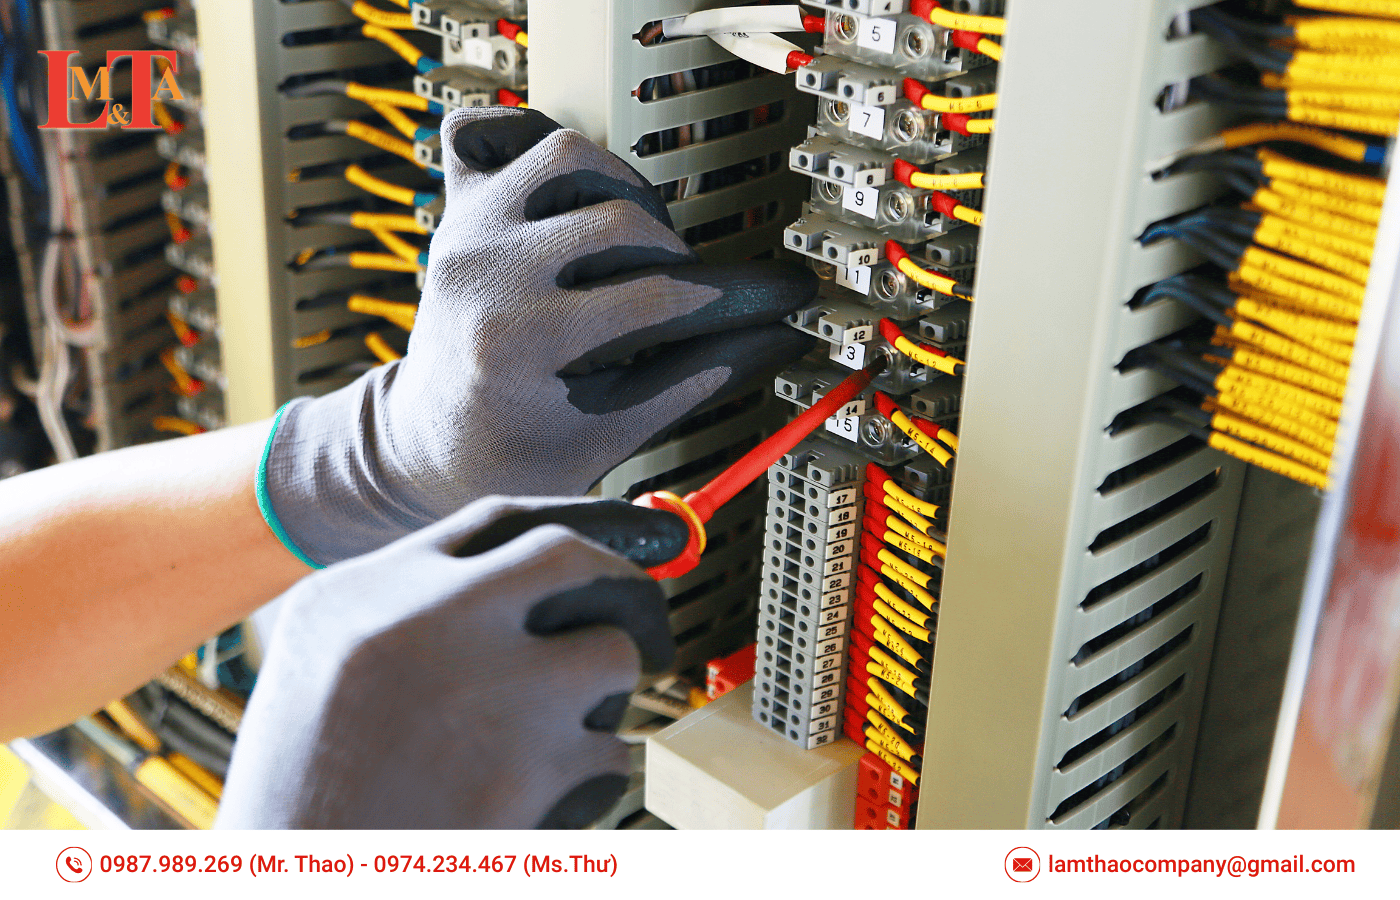
Bước 1: Quan sát ban đầu và Kiểm tra vật lý
Đánh giá tổng quan: Bắt đầu bằng việc quan sát các đèn báo trạng thái trên PLC để xác định hướng đi ban đầu. Đèn ERR sáng là dấu hiệu cần can thiệp, nhưng cần tìm hiểu nguyên nhân gốc rễ trước khi hành động.
Kiểm tra ngoại vi: Dùng mắt thường kiểm tra các dây đấu nối, siết chặt các terminal, và đảm bảo nguồn cấp ổn định.
Bước 2: Kết nối và Sao lưu chương trình
Thiết lập kết nối: Sử dụng cáp và phần mềm lập trình phù hợp để kết nối với PLC.
Sao lưu khẩn cấp: Đây là một bước vô cùng quan trọng. Nếu đèn BATT sáng hoặc có bất kỳ nghi ngờ nào về lỗi bộ nhớ, hãy nhanh chóng tải chương trình hiện tại (upload) lên máy tính để sao lưu. Bước này giúp bảo vệ chương trình và tránh được những tổn thất không đáng có.
Bước 3: Chẩn đoán bằng phần mềm
Truy cập chức năng chẩn đoán: Trong phần mềm lập trình, truy cập vào các công cụ chẩn đoán như PLC Diagnostics (Mitsubishi), Diagnostic buffer (Siemens), hoặc Error Log (Omron).
Đọc và phân tích lỗi: Ghi lại mã lỗi hiển thị và tra cứu trong tài liệu kỹ thuật hoặc các bảng mã lỗi chuyên dụng.
Bước 4: Phân tích và Hành động
Xác định nguyên nhân gốc rễ: Dựa trên mã lỗi đã đọc và dữ liệu đã thu thập, phân tích nguyên nhân cốt lõi. Chẳng hạn, một lỗi hết pin thực tế là lỗi phòng ngừa, trong khi một lỗi truyền thông có thể bắt nguồn từ dây cáp bị lỏng.
Áp dụng giải pháp: Tiến hành các biện pháp khắc phục phù hợp, từ đơn giản như siết lại terminal, thay dây cáp, đến phức tạp hơn như thay thế linh kiện trên bo mạch hoặc cập nhật firmware.
Chương 6: Lời khuyên từ Chuyên gia và Giải pháp Phòng ngừa
Trong môi trường công nghiệp, những vấn đề tưởng chừng “đơn giản” như nhiễu điện từ, đấu nối lỏng lẻo, hay chất lượng nguồn điện lại là nguyên nhân chính gây ra các lỗi ngẫu nhiên và khó tìm. Một chuyên gia thực thụ sẽ luôn nhấn mạnh tầm quan trọng của việc phòng ngừa thay vì chỉ tập trung vào việc chữa trị.
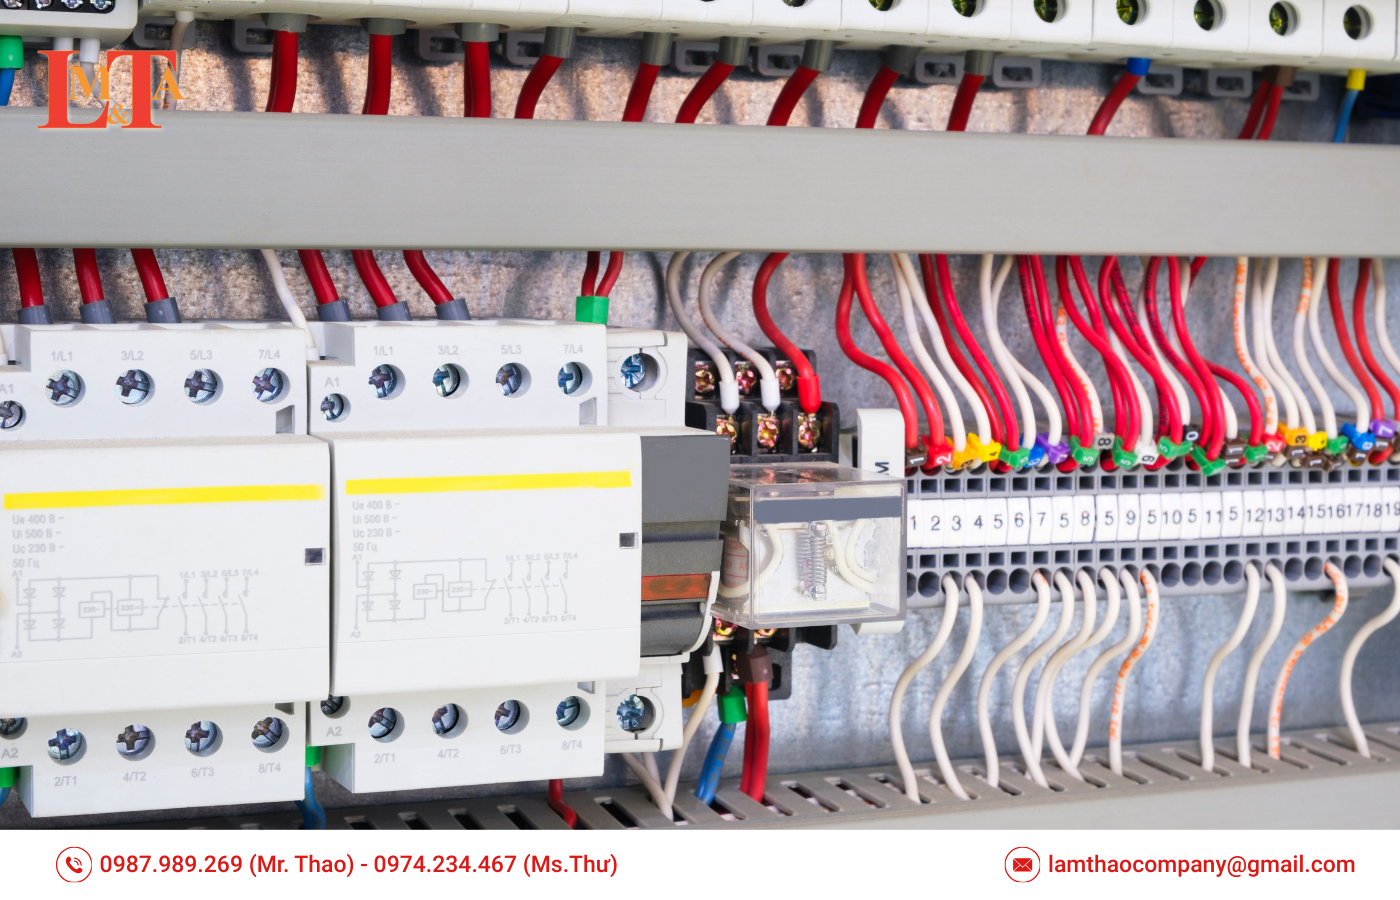
Bảo trì định kỳ:
Thay pin: Lên kế hoạch thay pin định kỳ cho các PLC đang hoạt động để đảm bảo chương trình không bị mất khi mất nguồn điện.
Sao lưu chương trình: Sao lưu chương trình điều khiển thường xuyên và lưu trữ ở một nơi an toàn.
Kiểm tra đấu nối: Tiến hành kiểm tra và siết lại các terminal đấu nối định kỳ để tránh tiếp xúc kém.
Thi công chuẩn mực:
Tách biệt đường dây: Lắp đặt hệ thống dây tín hiệu và dây động lực tách biệt, giữ khoảng cách tối thiểu 100mm để tránh nhiễu tín hiệu.
Sử dụng thiết bị lọc nhiễu: Lắp các thiết bị lọc nhiễu và ổn áp để đảm bảo nguồn cấp cho PLC luôn sạch và ổn định.
Đảm bảo chống rung: Cố định PLC và các module chắc chắn bằng vít để tránh rung động làm lỏng các kết nối.
Việc chẩn đoán và khắc phục lỗi PLC là một kỹ năng thiết yếu để duy trì sự ổn định và hiệu suất của mọi hệ thống tự động hóa. Bằng cách nắm vững các kiến thức cơ bản, hiểu rõ nguyên nhân của từng loại lỗi, và áp dụng một quy trình chẩn đoán có hệ thống, các doanh nghiệp có thể giảm thiểu đáng kể thời gian gián đoạn sản xuất và tiết kiệm chi phí bảo trì.
Nếu quý vị gặp phải các sự cố PLC không thể tự khắc phục, hoặc cần một đội ngũ chuyên nghiệp để bảo trì và sửa chữa PLC, hãy liên hệ ngay với Công ty TNHH cơ khí và tự động hoá Lâm Thao. Với kinh nghiệm thực chiến và đội ngũ kỹ sư lành nghề, chúng tôi cam kết chẩn đoán chính xác, khắc phục triệt để mọi sự cố, giúp hệ thống của quý vị hoạt động ổn định trở lại trong thời gian ngắn nhất.