
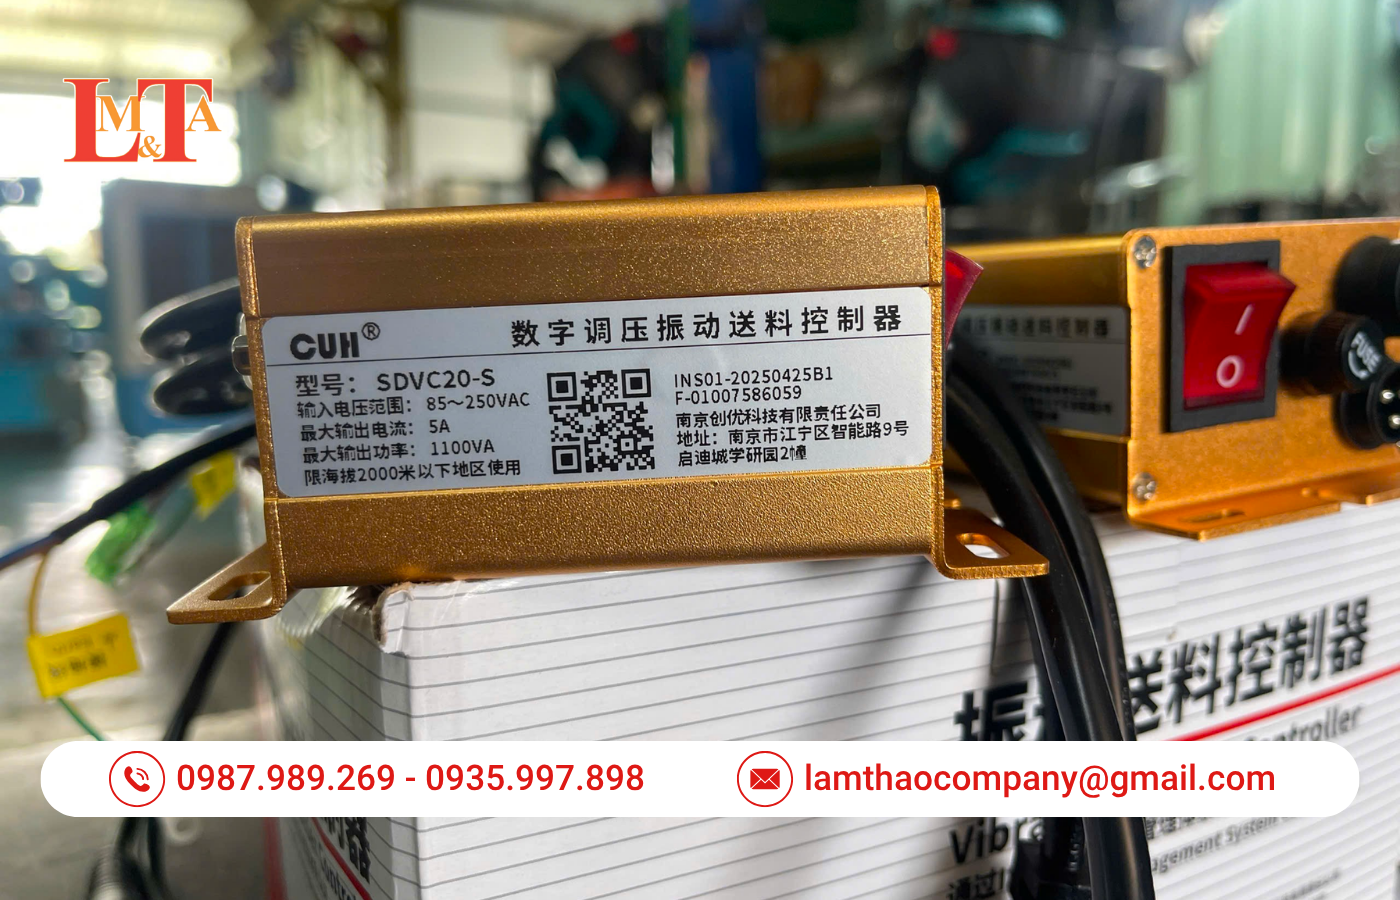
Việc cài đặt bộ điều khiển phễu rung SDVC cho phễu rung cấp liệu đòi hỏi việc hiệu chuẩn đồng bộ giữa tần số đầu ra (40Hz–400Hz) và biên độ điện áp (0V–260V) để đưa hệ thống cơ khí vào trạng thái cộng hưởng lý tưởng.
Theo báo cáo thị trường năm 2024, việc áp dụng bộ điều khiển phễu rung giúp tăng độ chính xác điều chỉnh lên ± 0.5V và giảm tỷ lệ lỗi sản phẩm xuống 94% so với các dòng biến trở analog truyền thống.
Bộ phận kỹ thuật Lâm Thao xác nhận rằng quy trình thiết lập đúng thông số “E” (tần số) và “U” (điện áp), kết hợp với tính năng tìm kiếm cộng hưởng tự động trên dòng SDVC34, là yếu tố then chốt để tối ưu hóa năng suất và đáp ứng các tiêu chuẩn khắt khe như CE, RoHS trong dây chuyền sản xuất tự động.
1. Tại sao bộ điều khiển phễu rung SDVC lại trở thành tiêu chuẩn bắt buộc cho phễu rung hiện đại?
Sự chuyển dịch từ các bộ điều khiển điện áp analog sang bộ điều khiển phễu rung SDVC đánh dấu một kỷ nguyên mới trong ngành tự động hóa cấp liệu. Trong hơn 15 năm kinh nghiệm thực tế, bộ phận kỹ thuật Lâm Thao đã chứng kiến sự thay đổi đáng kể về độ ổn định của hệ thống khi loại bỏ các biến trở cơ học vốn dễ bị trôi dạt thông số do nhiệt độ và độ ẩm. Bộ điều khiển phễu rung SDVC, đặc biệt là các dòng SDVC31 và SDVC34, không chỉ đơn thuần là thiết bị cấp nguồn mà còn đóng vai trò là một trung tâm quản lý năng lượng và bảo vệ hệ thống cơ khí.

Về mặt cấu trúc, các bộ điều khiển này sử dụng công nghệ điều chế độ rộng xung (PWM) kết hợp với các thuật toán ổn định điện áp phễu rung tự động. Điều này cực kỳ quan trọng vì trong môi trường nhà máy, điện áp lưới thường xuyên dao động.
Các dòng analog cũ sẽ khiến biên độ phễu rung thay đổi theo điện lưới, dẫn đến tốc độ cấp liệu không đồng nhất và gây kẹt liệu. Ngược lại, dòng SDVC duy trì đầu ra ổn định với độ sai số cực thấp, đảm bảo rằng dù điện áp đầu vào có thay đổi, phễu rung vẫn vận hành tại một điểm làm việc cố định.
Sự tích hợp của các vi mạch xử lý cho phép thiết bị thực hiện các phép tính thời gian thực về dòng điện và nhiệt độ, từ đó đưa ra các phản hồi bảo vệ nhanh chóng trước khi hư hỏng xảy ra. Đây chính là yếu tố “tin cậy” mà bộ phận kỹ thuật Lâm Thao luôn nhấn mạnh khi tư vấn giải pháp cho khách hàng.
| Tiêu chí so sánh | Bộ điều khiển SDVC (phễu rung) | Bộ điều khiển Analog (Biến trở) |
|---|---|---|
| Độ chính xác điện áp | ± 0.5V | ± 5V – ± 10V |
| Kiểm soát tần số | 40.0 Hz – 400.0 Hz (Bước 0.1Hz) | Cố định theo điện lưới (50/60Hz) |
| Tính năng bảo vệ | Quá dòng, quá nhiệt, ngắn mạch, sụt áp | Cầu chì nhiệt cơ bản |
| Giao diện người dùng | Màn hình LED, nút nhấn phễu rung | Núm xoay chia vạch cơ học |
| Hiệu suất năng lượng | Tối ưu hóa qua điểm cộng hưởng | Thấp do tổn hao nhiệt trên biến trở |
| Khả năng tích hợp | PLC, Cảm biến, Bus RS485/Bus-DS | Hạn chế (thường chỉ có On/Off) |
Phân tích sâu hơn về mặt kỹ thuật, việc kiểm soát tần số độc lập với điện áp là ưu điểm vượt trội nhất. Trong các hệ thống cơ khí phễu rung cấp liệu, tần số cộng hưởng thay đổi dựa trên khối lượng của phễu và độ cứng của lò xo. Với bộ điều khiển analog, người dùng bị giới hạn ở tần số 50Hz hoặc 100Hz (với chỉnh lưu cả chu kỳ).
Điều này buộc kỹ thuật viên phải mài lò xo lá một cách thủ công để đưa hệ thống cơ khí về đúng tần số điện lưới—một quy trình tiêu tốn thời gian và dễ gây sai hỏng. Với bộ điều khiển phễu rung SDVC, kỹ thuật viên chỉ cần điều chỉnh thông số “E” trên màn hình để tìm điểm cộng hưởng, giúp giảm thời gian thiết lập từ vài giờ xuống còn vài phút.
Hơn nữa, sự bền bỉ của dòng SDVC trong môi trường công nghiệp khắc nghiệt là một điểm cộng lớn. Thiết kế vỏ kín đạt chuẩn IP giúp ngăn chặn bụi kim loại và hơi ẩm xâm nhập—những tác nhân hàng đầu gây cháy nổ bo mạch. Đối với các doanh nghiệp vận hành 24/7, việc giảm thiểu thời gian dừng máy do hỏng bộ điều khiển mang lại giá trị kinh tế khổng lồ, thường vượt xa chi phí đầu tư ban đầu của thiết bị.
2. Làm thế nào để thực hiện quy trình cài đặt tần số và biên độ chuẩn xác cho kỹ thuật viên?
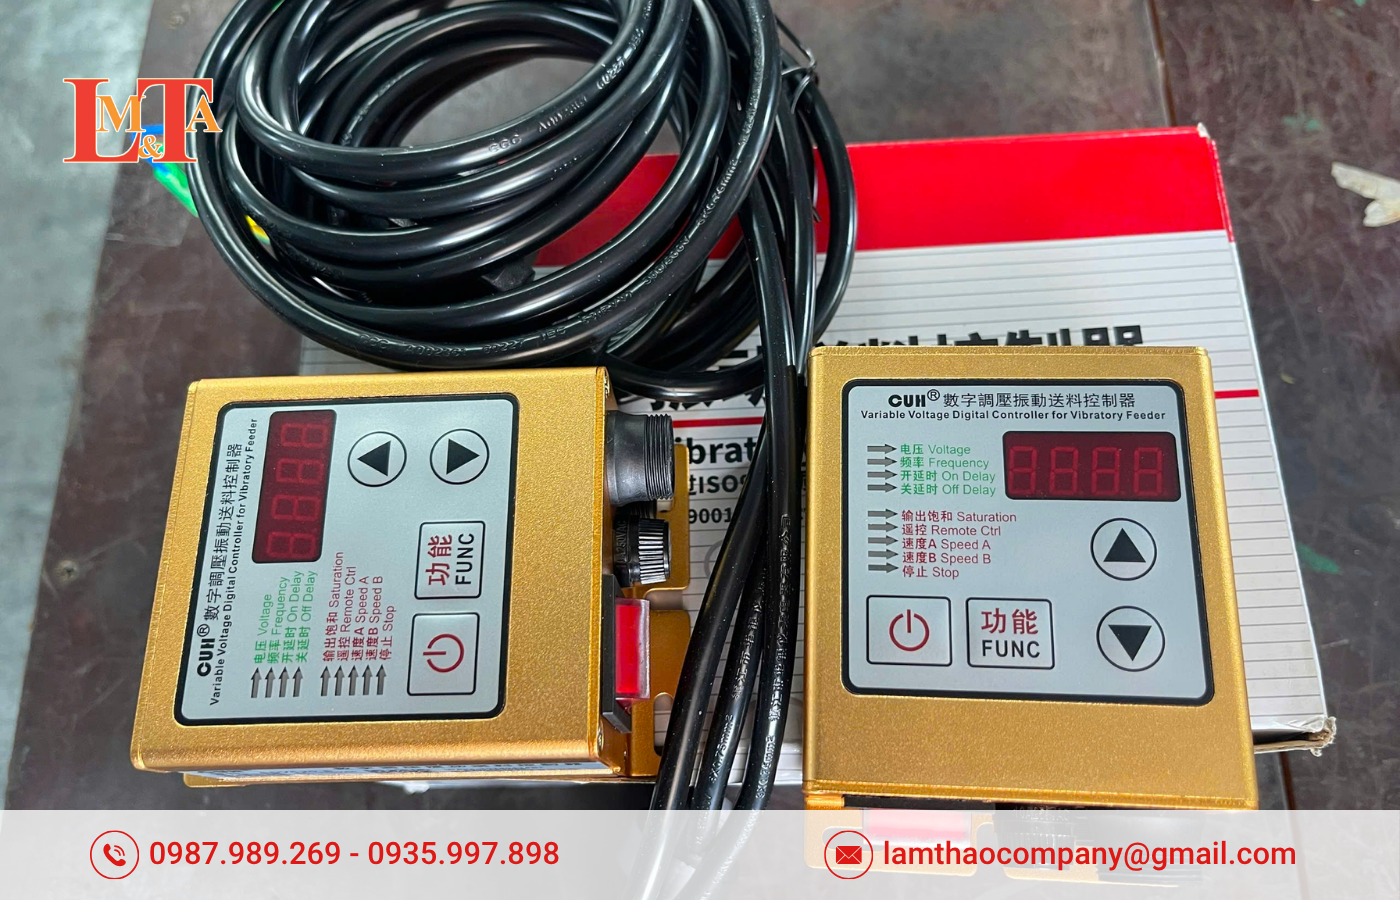
Việc cài đặt bộ điều khiển phễu rung SDVC không chỉ là thao tác bấm nút mà là một quá trình hiểu rõ sự tương tác giữa lực điện từ và phản ứng cơ học. Để một phễu rung cấp liệu hoạt động mượt mà, linh kiện di chuyển đều đặn mà không nảy quá cao hoặc phát ra tiếng ồn lớn, kỹ thuật viên cần tuân thủ một quy trình hiệu chuẩn nghiêm ngặt gồm ba giai đoạn chính.
Giai đoạn 1: Thiết lập các thông số an toàn và khởi động mềm
Trước khi cấp nguồn, kỹ thuật viên phải đảm bảo mâm rung đã được cố định chắc chắn trên một mặt phẳng tuyệt đối phẳng để tránh hiện tượng rung cộng hưởng tự thân gây hỏng hóc.
- Kiểm tra nguồn điện: Đảm bảo điện áp đầu vào đúng với thông số model (thường là 220V AC). Tuyệt đối không kết nối dòng SDVC tiêu chuẩn vào nguồn 380V trừ khi có thiết kế riêng.
- Cài đặt điện áp nền (U): Khi bật nguồn, thông số hiển thị đầu tiên thường là “U” (Voltage). Hãy sử dụng nút “-” để giảm điện áp xuống mức an toàn, khoảng 50V–80V. Điều này giúp hệ thống bắt đầu rung ở biên độ thấp, đủ để quan sát mà không gây sốc cho lò xo lá.
- Cài đặt khởi động mềm (S): Truy cập menu cài đặt (thường bằng cách nhấn giữ nút FUNC) để tìm thông số “S” hoặc “Soft Start”. Thời gian khởi động mềm nên được đặt từ 0.5 giây đến 1.5 giây. Chức năng này giúp điện áp tăng dần từ 0 lên mức cài đặt, loại bỏ các tia lửa điện tại cuộn dây và giảm ứng suất mỏi cho lò xo lá.
Giai đoạn 2: Dò tìm tần số cộng hưởng (Resonance Tuning)
Đây là bước quan trọng nhất quyết định hiệu suất của toàn bộ hệ thống. Tần số cộng hưởng (f) là nơi mà năng lượng điện được chuyển hóa thành năng lượng cơ học hiệu quả nhất.
- Cách làm thủ công (Dòng SDVC21, SDVC31): Nhấn giữ nút FUNC cho đến khi ký tự “E” xuất hiện. Đây là giá trị tần số (Hz). Tăng hoặc giảm giá trị “E” từ từ trong khi quan sát mặt phễu. Khi tần số đầu ra khớp với tần số tự nhiên của lò xo, phễu sẽ rung mạnh đột ngột dù điện áp “U” vẫn giữ nguyên. Đối với phễu nhôm lớn, tần số thường nằm trong khoảng 150Hz–250Hz; với phễu thép nặng hoặc lò xo cứng, tần số có thể thấp hơn.
- Cách tự động (Dòng SDVC34-MR): Kích hoạt chức năng “Auto Resonance Search”. Bộ điều khiển sẽ tự động quét dải tần từ 40Hz đến 400Hz. Cảm biến tích hợp (hoặc phản hồi dòng điện) sẽ xác định điểm cực đại và tự động khóa tại tần số đó. Chức năng này giúp loại bỏ hoàn toàn các sai số do cảm quan của kỹ thuật viên và đảm bảo hệ thống luôn chạy ở điểm tiết kiệm điện nhất.
Giai đoạn 3: Hiệu chỉnh biên độ và tốc độ dòng chảy vật liệu
Sau khi đã xác định được tần số “vàng”, kỹ thuật viên quay trở lại thông số “U” để điều chỉnh tốc độ cấp liệu thực tế. Biên độ rung phải đủ để vật liệu di chuyển liên tục qua các “bẫy” (traps) nhưng không quá mạnh làm vật liệu bị văng khỏi đường dẫn hoặc bị kẹt chồng lên nhau.
| Đặc điểm vật liệu | Tần số thiết lập (Hz) | Biên độ điện áp (V) | Chiến lược cài đặt |
|---|---|---|---|
| Vít siêu nhỏ (Linh kiện điện tử) | 200 – 400 Hz | 40 – 100 V | Tần số cao, biên độ thấp để tránh nảy |
| Phôi thép nặng (Bu lông, đai ốc) | 50 – 100 Hz | 150 – 220 V | Tần số thấp, lực rung mạnh để đẩy tải |
| Viên nang dược phẩm | 160 – 240 Hz | 60 – 120 V | Cần sự mượt mà, tránh sứt mẻ thuốc |
| Nắp chai nhựa | 120 – 180 Hz | 100 – 160 V | Ổn định dòng chảy, tránh kẹt liệu |
Một lưu ý quan trọng từ kinh nghiệm của Lâm Thao là không bao giờ để điện áp “U” vượt quá 200V trong thời gian dài nếu không cần thiết, vì điều này sẽ làm cuộn dây nam châm điện nóng nhanh và giảm tuổi thọ của bộ điều khiển phễu rung SDVC. Ngoài ra, việc khóa bàn phím (Keypad Lock) sau khi cài đặt xong là cần thiết để tránh công nhân vận hành tự ý thay đổi thông số, gây mất đồng bộ dây chuyền.
3. Các mã lỗi E01, E02, E03 có ý nghĩa gì và xử lý sự cố như thế nào cho triệt để?
Đối với một kỹ thuật viên vận hành hệ thống phễu rung, việc hiểu ngôn ngữ của bộ điều khiển thông qua các mã lỗi là kỹ năng bắt buộc để giảm thiểu thời gian dừng máy. Theo dữ liệu từ bộ phận bảo trì Lâm Thao, hơn 80% các sự cố có thể được giải quyết ngay tại hiện trường nếu kỹ thuật viên nắm rõ các bảng mã lỗi tiêu chuẩn của dòng SDVC.
Mã lỗi E01: Lỗi ngắn mạch đầu ra (Output Short-circuit)
Đây là mã lỗi mang tính cảnh báo nguy hiểm cao nhất. Khi E01 xuất hiện, bộ điều khiển đã phát hiện một dòng điện cực lớn chạy qua mạch đầu ra, vượt xa ngưỡng chịu đựng của các transistor công suất.
- Cơ chế kích hoạt: Vi xử lý đo dòng điện phản hồi và so sánh với ngưỡng ngưỡng ngắt trong vòng vài mili giây để bảo vệ phần cứng bên trong không bị nổ.
- Nguyên nhân gốc rễ: Dây dẫn từ bộ điều khiển đến mâm rung bị trầy xước vỏ và chạm nhau; cuộn dây nam châm điện bên trong mâm rung bị cháy chập các vòng dây; hoặc có bụi kim loại dẫn điện rơi vào các đầu đấu nối.
- Giải pháp triệt để: Rút phích cắm nguồn, sử dụng đồng hồ đo điện trở (VOM) để kiểm tra độ cách điện giữa các dây pha và dây nối đất. Nếu cuộn dây nam châm có giá trị điện trở gần bằng 0, bắt buộc phải thay cuộn dây mới. Tuyệt đối không cố gắng bật lại nguồn khi chưa xử lý xong ngắn mạch vì có thể gây hỏng vĩnh viễn chip nhớ của bộ điều khiển.
Mã lỗi E02: Lỗi quá dòng (Current Overload)
Khác với E01, lỗi E02 thường liên quan đến việc vận hành quá tải hoặc sai sót trong hiệu chỉnh cơ khí. Dòng điện tiêu thụ cao hơn mức định mức của bộ điều khiển nhưng chưa đến mức ngắn mạch.
- Phân tích kỹ thuật: Nếu bạn đang dùng SDVC31-S (1.5A) nhưng mâm rung yêu cầu dòng 2A để đạt biên độ mong muốn, lỗi E02 sẽ xuất hiện sau khoảng 10-20 giây vận hành.
- Nguyên nhân cơ khí: Khe hở từ tính (air gap) giữa nam châm và phần ứng quá nhỏ khiến lực hút từ tính tăng theo cấp số nhân, làm dòng điện tăng vọt. Hoặc lò xo lá bị gãy khiến hệ thống mất cộng hưởng, buộc người dùng phải tăng áp cao dẫn đến quá tải.
- Cách khắc phục: Giảm điện áp cài đặt “U”. Nếu phễu không rung đủ mạnh, hãy nới rộng khe hở từ tính thêm khoảng 0.2mm hoặc kiểm tra thay thế lò xo lá bị mỏi. Trong trường hợp phễu quá nặng, hãy nâng cấp lên bộ điều khiển có dòng lớn hơn như SDVC31-M (3A) hoặc SDVC31-L (4.5A).
Mã lỗi E03: Lỗi quá nhiệt (Overheat Protection)
Lỗi này xuất hiện khi nhiệt độ tại cánh tản nhiệt của bộ điều khiển vượt quá ngưỡng an toàn (thường là 85°C).
- Tác động: Khi bị quá nhiệt, bộ điều khiển sẽ tự động ngắt đầu ra để bảo vệ các linh kiện bán dẫn (IGBT) không bị hỏng do nhiệt độ cao.
- Môi trường vận hành: Thường gặp khi bộ điều khiển được lắp trong tủ điện quá kín, không có quạt hút hoặc đặt gần các nguồn nhiệt lớn như lò sấy.
- Xử lý: Cải thiện thông gió cho khu vực lắp đặt. Vệ sinh bụi bẩn bám trên các khe tản nhiệt của SDVC. Nếu nhiệt độ môi trường quá cao (>40°C), cần lắp thêm hệ thống làm mát cưỡng bức cho tủ điện điều khiển.
| Mã lỗi | Triệu chứng | Kiểm tra ngay | Hành động khắc phục |
|---|---|---|---|
| E01 | Nhấp nháy đỏ, dừng máy | Cáp đầu ra & Cuộn dây | Cách điện lại dây dẫn hoặc thay cuộn dây |
| E02 | Máy chạy rồi ngắt | Khe hở từ & Lò xo | Chỉnh lại khe hở 0.8-1.0mm; thay lò xo |
| E03 | Dừng máy sau khi chạy lâu | Nhiệt độ vỏ & Thông gió | Thêm quạt làm mát, vệ sinh khe tản nhiệt |
| E00 | Còi báo liên tục | Chip nhớ/Đồng hồ | Khôi phục cài đặt gốc (Factory Reset) |
| HHH | Màn hình LED đứng yên | Điện áp lưới đầu vào | Sử dụng ổn áp hoặc chờ điện lưới ổn định |
Ngoài các lỗi phần cứng, đôi khi bộ điều khiển gặp hiện tượng “treo” phần mềm do nhiễu điện từ mạnh. Kỹ thuật viên Lâm Thao thường thực hiện quy trình “5-minute power cycle” (ngắt điện hoàn toàn 5 phút để xả hết tụ điện) hoặc thực hiện Factory Reset bằng tổ hợp phím FUNC + Mũi tên lên để đưa máy về trạng thái xuất xưởng trước khi tiến hành các bước sửa chữa phức tạp hơn.
4. Làm sao để tích hợp bộ điều khiển SDVC với PLC và hệ thống cảm biến thông minh?
Trong bối cảnh nhà máy thông minh, phễu rung không còn là một thiết bị chạy độc lập. Để đạt được hiệu suất cao nhất, bộ điều khiển phễu rung SDVC cần được tích hợp vào mạng lưới điều khiển trung tâm để đồng bộ hóa nhịp nhàng với các máy đóng gói, máy kiểm tra hoặc robot bốc xếp.
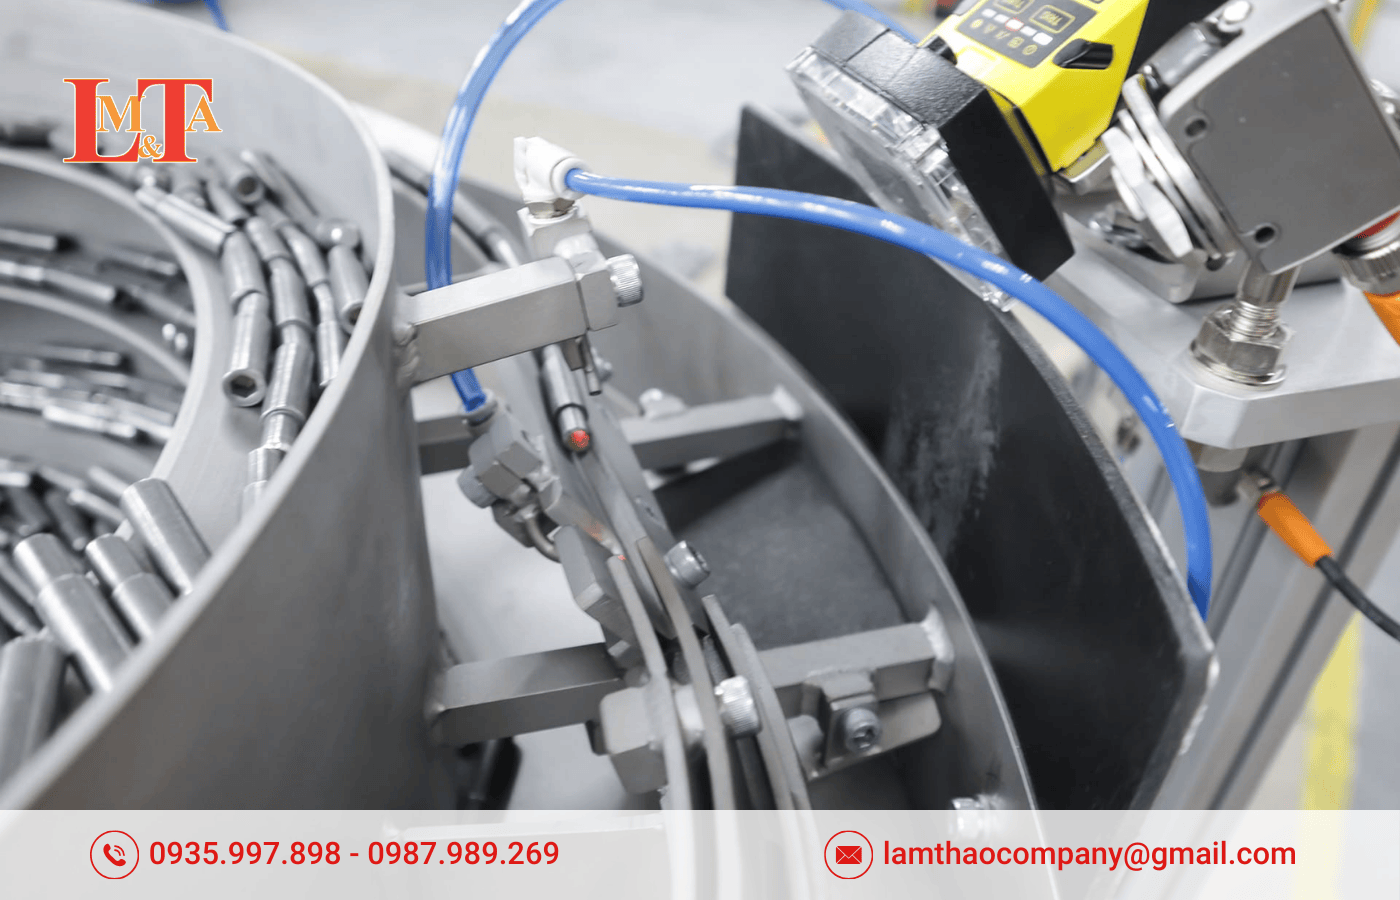
Tích hợp cảm biến mức liệu (Level Sensors)
Việc sử dụng cảm biến để kiểm soát dòng chảy vật liệu giúp ngăn ngừa tình trạng quá tải hoặc thiếu liệu trên đường dẫn. Dòng SDVC hỗ trợ đa dạng các loại cảm biến công nghiệp như quang học, tiệm cận hoặc điện dung.
- Kết nối NPN/PNP: Bộ điều khiển cung cấp nguồn 24V DC và chân tín hiệu đầu vào. Kỹ thuật viên có thể cấu hình logic điều khiển: “Rung khi có vật liệu” hoặc “Dừng khi đầy vật liệu”.
- Độ trễ On/Off (Delay Time): Đây là thông số cực kỳ tinh tế. Ví dụ, thiết lập “Off Delay” là 2 giây giúp phễu không dừng ngay lập tức khi một linh kiện vừa lướt qua cảm biến, mà chỉ dừng khi hàng dài linh kiện thực sự bị ứ đọng lại. Điều này giúp hệ thống vận hành êm ái, tránh tình trạng giật cục (hunting) làm giảm tuổi thọ rơ-le bên trong.
Điều khiển từ xa qua PLC và Tín hiệu Analog
Khi dây chuyền sản xuất cần thay đổi tốc độ linh hoạt theo từng loại sản phẩm, việc điều chỉnh thủ công bằng tay là không khả thi.
- Remote Speed Control: PLC gửi tín hiệu analog (thường là 1-5V DC hoặc 4-20mA) đến chân điều khiển của SDVC. Điện áp đầu ra (biên độ rung) sẽ thay đổi tuyến tính theo tín hiệu này. Cơ chế này cho phép hệ thống tự động tăng tốc khi bồn chứa đầy và giảm tốc khi bồn chứa sắp cạn để duy trì áp lực liệu ổn định.
- Giao thức CUH Bus-DS®: Đây là công nghệ đột phá trên dòng SDVC341. Nó cho phép kết nối tối đa 32 bộ điều khiển thông qua một dây cáp duy nhất. PLC có thể đọc và ghi toàn bộ thông số (tần số, điện áp, thời gian trễ) của từng phễu rung trong hệ thống.
5. Phân tích ROI: Lợi ích kinh tế khi nâng cấp lên bộ điều khiển phễu rung SDVC?
| Chỉ số hiệu suất | Bộ điều khiển Analog | SDVC11-S (phễu rung) | Phần trăm cải thiện |
|---|---|---|---|
| Điện năng tiêu thụ (kWh/1000 sp) | 2.4 kWh | 1.8 kWh | Tiết kiệm 25% |
| Tỷ lệ phế phẩm (Defect rate) | 13.7% | 0.83% | Giảm 94% |
| Thời gian dừng máy (giờ/tuần) | 3.2 giờ | 0.5 giờ | Giảm 84% |
Tổng kết lại, bài toán ROI cho thấy thời gian hoàn vốn (Payback period) khi chuyển đổi sang bộ điều khiển phễu rung SDVC thường chỉ rơi vào khoảng 3 đến 6 tháng vận hành, tùy thuộc vào quy mô sản xuất. Đây là một con số cực kỳ ấn tượng đối với bất kỳ dự án cải tiến máy móc nào.
6. Giải pháp phễu rung cấp liệu toàn diện từ Công ty TNHH Cơ khí và Tự động hóa Lâm Thao
Hành trình tối ưu hóa phễu rung cấp liệu bắt đầu từ việc thấu hiểu từng thông số trên bộ điều khiển phễu rung SDVC. Từ việc xác định tần số cộng hưởng “E” chính xác để tiết kiệm điện, thiết lập điện áp “U” phù hợp để bảo vệ linh kiện, đến việc tích hợp sâu rộng với hệ thống PLC/Cảm biến để tạo ra dây chuyền thông minh.

Nếu bạn đang gặp khó khăn trong việc cấp phôi cho dây chuyền sản xuất của mình, hãy liên hệ ngay với chúng tôi để được khảo sát và tư vấn giải pháp phễu rung cấp phôi tự động chuyên sâu nhất:
Công ty TNHH Cơ Khí & Tự Động Hóa Lâm Thao
Địa chỉ trụ sở: 12C/21 Khu Phố Bình Phước B, Phường An Phú, TP. Thuận An, Tỉnh Bình Dương, Việt Nam
Xưởng sản xuất: T1/1B, Thủ Khoa Huân (gần chợ Hài Mỹ), Phường Thuận Giao, TP. Thuận An, Bình Dương
Tư vấn kỹ thuật: 0974.234.467 (Mr. Thao) – 0935.997.898 (Mr. Quân)
Email: lamthaocompany@gmail.com