
I. Tổng Quan về Hệ thống Máy móc Ngành gỗ Công nghiệp và Tầm quan trọng của Bảo trì (Bảo trì máy gỗ)
1.1. Bối cảnh Sản xuất Gỗ Công nghiệp Hiện đại
Ngành công nghiệp chế biến gỗ hiện nay không còn chỉ dựa vào các quy trình thủ công mà đã chuyển dịch mạnh mẽ sang tự động hóa và cơ khí chính xác.
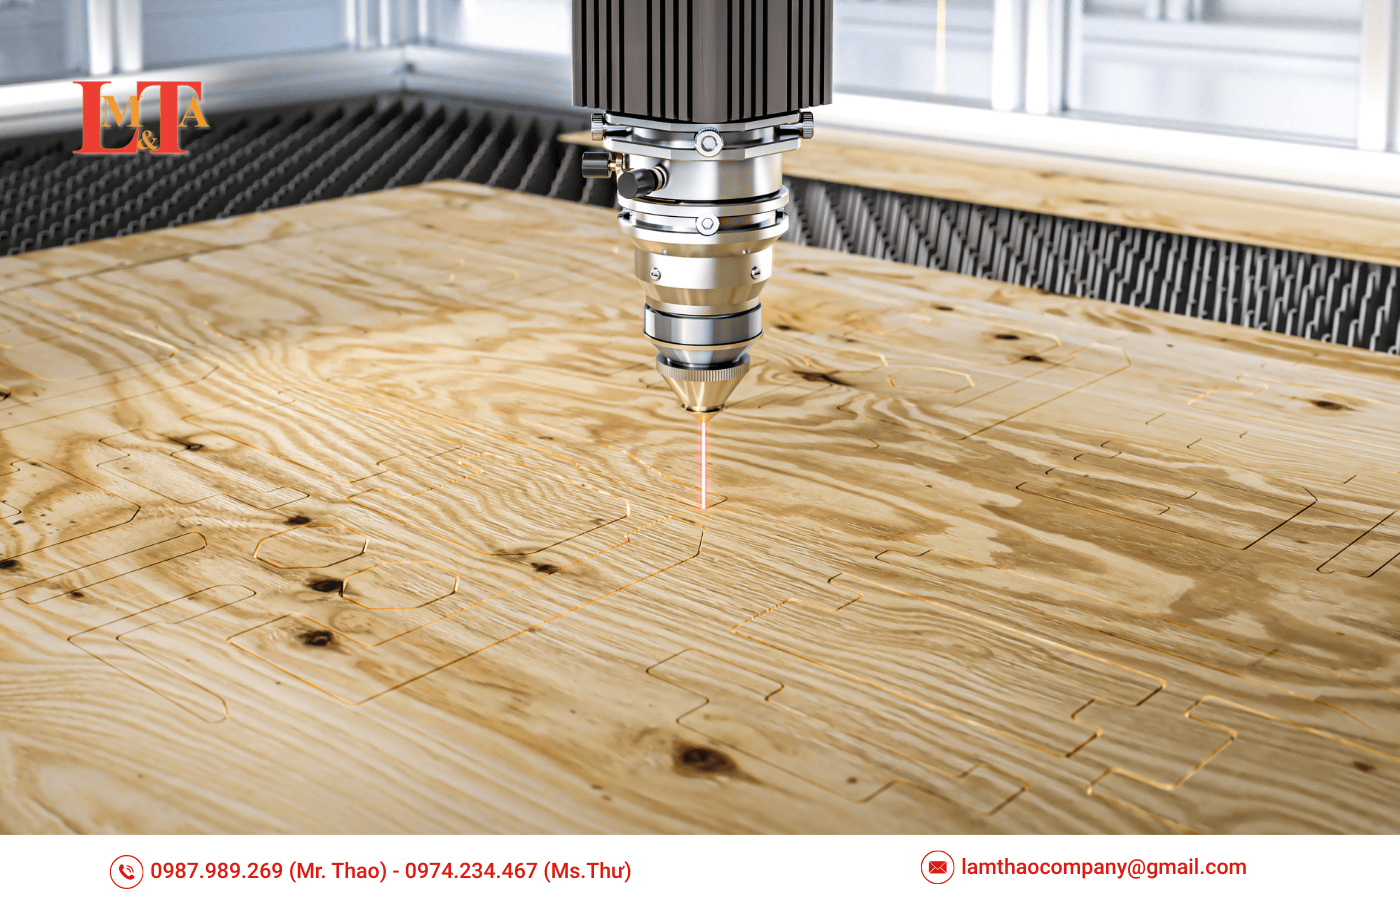
Sự gia tăng nhu cầu về nội thất ván công nghiệp (đặc biệt là Ván dăm – Chipboard/Particle Board) đòi hỏi các dây chuyền sản xuất phải đạt tốc độ gia công cao, độ lặp lại chính xác và chất lượng hoàn thiện đồng đều.
Điều này kéo theo sự phức tạp của hệ thống máy móc, từ đó làm tăng tính cấp thiết của công tác bảo trì máy gỗ chuyên nghiệp để duy trì tính liên tục và hiệu suất của nhà máy.
Các thiết bị này, ví dụ như Máy gia công Trung tâm CNC, không chỉ là các hệ thống cơ khí mà còn là sự tích hợp sâu rộng của điện tử công nghiệp (PLC – Programmable Logic Controller và HMI – Human-Machine Interface).
Để đảm bảo máy hoạt động ổn định và hiệu quả, đội ngũ kỹ thuật viên thực hiện dịch vụ sửa chữa máy gỗ phải có kiến thức và kinh nghiệm đa ngành, bao gồm cả Cơ khí và Tự động hóa.
1.2. Phân loại Hệ thống Máy móc Cốt lõi Cần Bảo trì
Việc phân loại máy móc giúp xác định đúng chu kỳ và quy trình bảo trì máy gỗ phù hợp, đảm bảo các tài sản vốn lớn được quản lý hiệu quả:
Máy gia công Trung tâm CNC: Bao gồm CNC Router, Máy khoan 6 mặt, và các hệ thống CNC khác. Đây là nhóm máy tạo ra giá trị cao nhất, thực hiện các công đoạn gia công phức tạp và yêu cầu độ chính xác dung sai (tolerance) nghiêm ngặt nhất.
Máy Dán Cạnh Tự động: Các dòng máy dán cạnh tự động và dán cạnh keo PUR là thiết bị thiết yếu trong việc hoàn thiện các sản phẩm nội thất công nghiệp. Lỗi ở khâu dán cạnh ảnh hưởng trực tiếp đến thẩm mỹ và độ bền của sản phẩm.
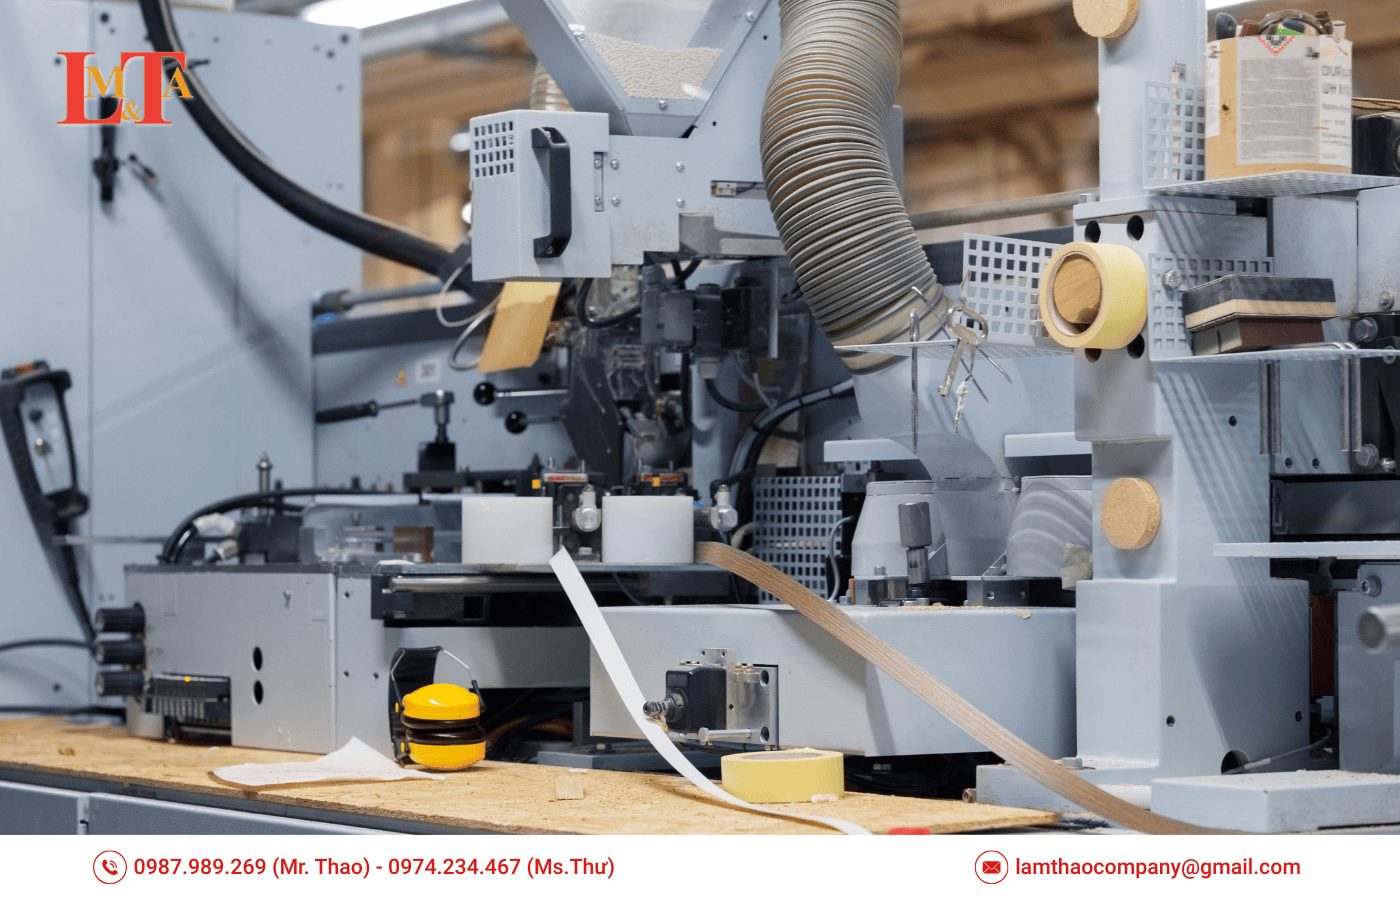
Máy Cắt/Cưa Chính xác: Máy Cưa Panel CNC và Máy Cưa Bàn Trượt chịu tải trọng cắt lớn và yêu cầu độ chuẩn xác cao của cụm lưỡi cưa chính và lưỡi cưa mồi để tránh lỗi cắt ván lệch hoặc lẹm.
Máy Hoàn thiện Bề mặt: Gồm Máy Chà nhám thùng, Máy Chà nhám chổi, Máy ép nóng/nguội. Các thiết bị này đảm bảo độ mịn, láng và thẩm mỹ cuối cùng của sản phẩm gỗ trước khi xuất xưởng.
1.3. Lợi ích Chiến lược của Bảo trì Máy gỗ Chuyên nghiệp (PM)
Trong môi trường sản xuất công nghiệp, dịch vụ bảo trì máy gỗ định kỳ là một chiến lược quản lý tài sản chủ động, mang lại những lợi ích kinh tế rõ rệt:
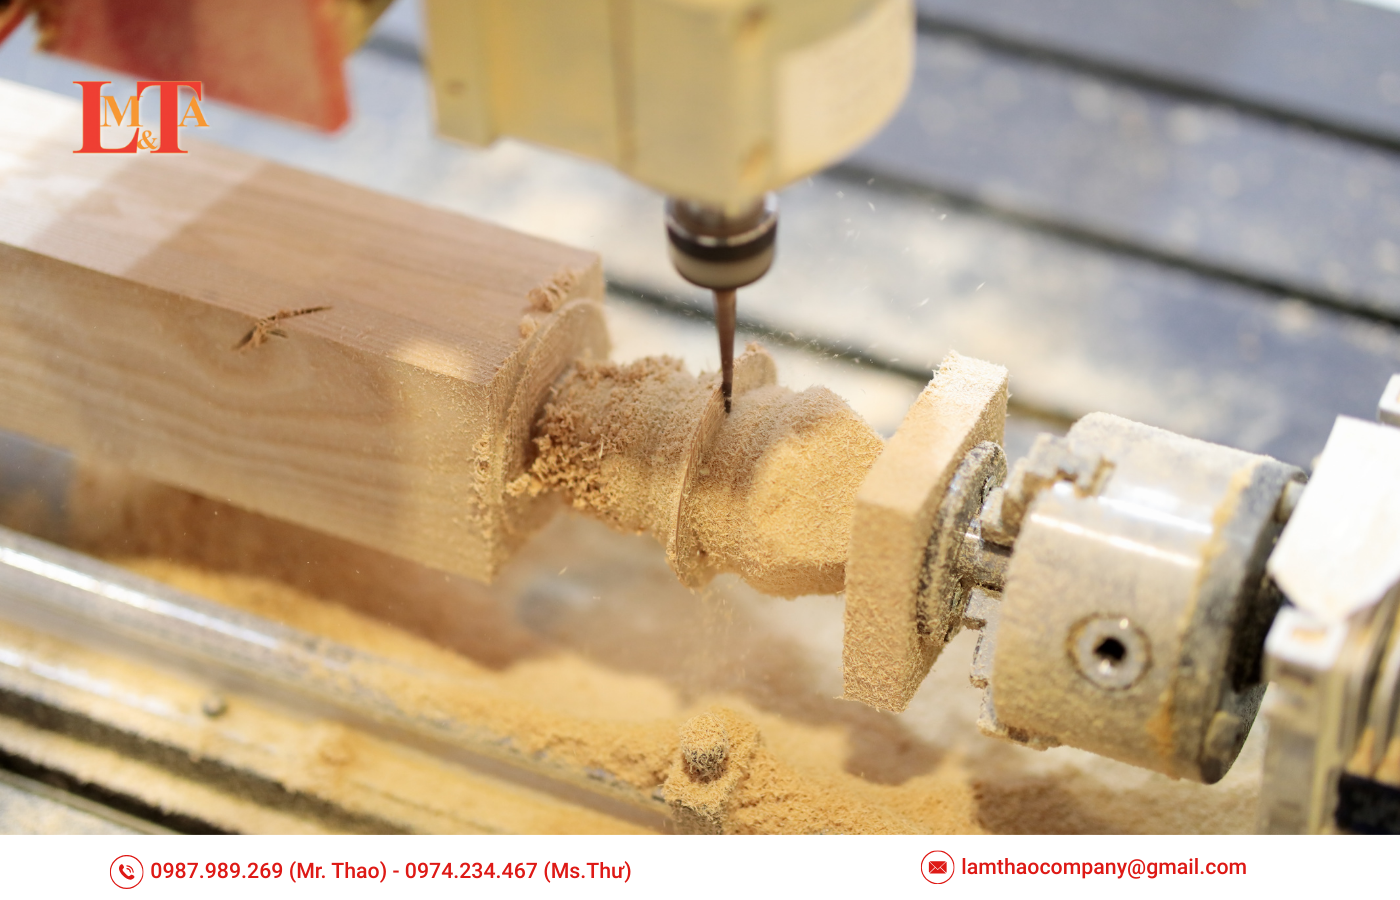
Duy trì Độ chính xác và Chất lượng Sản phẩm: Các bộ phận quan trọng như trục, vít me (Ball Screw) và ray dẫn hướng phải được giữ sạch sẽ và không bị dịch chuyển để duy trì độ chính xác gia công. Việc này trực tiếp nâng cao chất lượng sản phẩm đầu ra và giảm thiểu phế phẩm.
Tăng tuổi thọ và Giảm thời gian Dừng máy (Downtime): Máy móc được chăm sóc định kỳ hoạt động ổn định và bền bỉ hơn, giúp tăng tuổi thọ thiết bị lên nhiều lần (kinh nghiệm cho thấy có thể nhân 5 lần tuổi thọ). Giảm thời gian ngừng máy đảm bảo tính liên tục của chuỗi cung ứng và nâng cao năng suất tổng thể.
Việc chuyển đổi từ chiến lược sửa chữa phản ứng (chờ máy hỏng rồi mới sửa chữa máy gỗ) sang chiến lược bảo trì dự phòng (PM) giúp các doanh nghiệp sản xuất chuyển rủi ro từ sự cố thảm khốc sang chi phí dự kiến, đảm bảo dòng tiền được quản lý hiệu quả hơn.
II. Chẩn đoán và Kỹ thuật Sửa chữa Máy gỗ Chuyên sâu (Phân tích Lỗi và Khắc phục)
Dịch vụ sửa chữa máy gỗ chuyên sâu đòi hỏi khả năng chẩn đoán chính xác các lỗi phức tạp liên quan đến cơ khí chính xác và hệ thống điều khiển tự động.
2.1. Kỹ thuật Sửa chữa máy gỗ CNC Router và Trung tâm Gia công
Máy CNC là tài sản có độ nhạy cảm cao nhất trong dây chuyền sản xuất gỗ, nơi lỗi kỹ thuật nhỏ cũng có thể dẫn đến thiệt hại lớn về dao cụ và phế phẩm.
2.1.1. Lỗi Độ lệch tâm Trục chính (Spindle Runout/TIR)
Độ lệch tâm trục chính (Spindle Runout) hoặc TIR (Total Indicated Runout) là một trong những vấn đề kỹ thuật nghiêm trọng nhất. Đây là sự không chính xác khiến dụng cụ cắt xoay quanh một tâm điểm không phải là tâm điểm lý tưởng, làm cho dao cụ bị rung lắc trong quá trình gia công.

Runout được xem là “kẻ hủy diệt tuổi thọ dao cắt”. Về mặt kỹ thuật, độ lệch tâm trục chính cộng dồn vào Chipload (lượng ăn dao) cho phép của dao cắt. Nếu TIR cao (ví dụ: 0.003″), và dao chỉ chịu được Chipload tối đa 0.004″, thì Chipload khả dụng chỉ còn 0.001″. Điều này buộc người vận hành phải giảm tốc độ cắt (Feed Rate) để tránh gãy dao , dẫn đến tăng đáng kể thời gian gia công (Cycle Time) và giảm năng suất.
Kỹ thuật sửa chữa máy gỗ tiên tiến yêu cầu phải sử dụng Đồng hồ so (Dial Test Indicator) kết hợp đế từ (Magnetic Base) để đo lường TIR tại collet. Nếu TIR vượt quá dung sai cho phép , cần thay thế ổ bi trục chính (spindle bearings) hoặc toàn bộ cụm trục chính.
Hơn nữa, việc sử dụng Dầu Bôi trơn Trục chính CNC chuyên biệt, có độ nhớt thấp (ví dụ: Mobil Velocite No 3, ISO VG 2) là bắt buộc để duy trì nhiệt độ ổn định, giảm ma sát và kéo dài tuổi thọ ổ bi, trực tiếp giảm TIR.
2.1.2. Lỗi Lệch Trục và Mất Bước Gia công (Misalignment/Step Loss)
Lỗi lệch trục ảnh hưởng nghiêm trọng đến độ chính xác của sản phẩm gia công CNC. Các nguyên nhân cơ khí bao gồm khớp nối (coupling) bị lỏng hoặc hỏng, hay ray dẫn hướng và thanh vít không được làm sạch và bôi trơn định kỳ.
Tuy nhiên, lỗi lệch trục thường xuyên bắt nguồn từ hệ thống tự động hóa và điện:
Lỗi Driver/Board điều khiển: Đây là nguyên nhân phổ biến nhất.

Điện áp không ổn định (Undervoltage): Máy khắc gỗ CNC cần nguồn năng lượng lớn. Điện áp quá thấp sẽ không cung cấp đủ công suất cho Driver, dẫn đến hiện tượng mất bước (Step Loss) và sai lệch, thường xảy ra ở trục Y.
Giải pháp Kỹ thuật: Để giải quyết triệt để vấn đề điện áp, dịch vụ sửa chữa máy gỗ chuyên nghiệp cần lắp đặt nguồn điện điều chỉnh 5000 watt, đảm bảo phạm vi sai số lý tưởng nằm trong khoảng 3% (tối đa 5%). Đồng thời, cần kiểm tra và thay thế các cảm biến trục và bo mạch điều khiển bị lỗi kịp thời.
2.2. Sự cố và Kỹ thuật Sửa chữa máy gỗ Dán Cạnh Tự động
Chất lượng dán cạnh là khâu hoàn thiện quan trọng, đòi hỏi sự căn chỉnh tuyệt đối của máy móc.
Lỗi Cạnh Bị Lỏng, Không Dính Chặt: Chẩn đoán lỗi này thường liên quan đến vật tư và hiệu chuẩn: cạnh gỗ chưa được làm sạch, nhiệt độ hoặc lượng keo (Keo Hạt, Keo PUR) không đủ, hoặc áp lực dán không đồng đều và thời gian ép không đủ. Kỹ thuật viên phải kiểm tra và căn chỉnh lại hệ thống keo, nhiệt độ và áp lực dán.

Nguồn: Internet
Lỗi Keo Bị Tràn Ra, Không Sạch Sẽ: Nguyên nhân thường do lượng keo cung cấp quá nhiều hoặc máy dán cạnh chưa được điều chỉnh và bảo trì máy gỗ đúng cách.
Lỗi Cơ khí Đơn vị Cắt/Cạo: Cạnh bị lệch, lồi lõm thường xảy ra khi dao cắt bị mòn hoặc không được căn chỉnh chính xác trong đơn vị cắt đầu/đuôi hoặc đơn vị cạo.
2.3. Sửa chữa Máy Cưa và Hoàn thiện Bề mặt
Đối với Máy Cưa Panel hoặc Máy Cưa Bàn Trượt, lỗi phổ biến nhất là cắt ván lệch hoặc lẹm, chủ yếu do cụm lưỡi cưa chính và lưỡi cưa mồi không được căn chỉnh chuẩn.
Dịch vụ sửa chữa máy gỗ phải bao gồm việc kiểm tra thước tự động canh kích thước phôi và thay thế kịp thời các lưỡi cưa hỏng để đảm bảo đường cắt sạch và chính xác.
Đối với Máy Chà nhám thùng, cần kiểm tra định kỳ dây curoa (V-belt). Dây curoa bị giãn sau thời gian dài sử dụng sẽ ảnh hưởng đến tốc độ quay và khả năng vận hành của máy, làm giảm hiệu suất chà nhám.
III. Quy trình Bảo trì Máy gỗ Tiêu chuẩn (Preventive Maintenance – PM)
Quy trình bảo trì máy gỗ (PM) theo tiêu chuẩn kỹ thuật giúp ngăn ngừa sự cố, tối ưu hóa hiệu suất và kéo dài tuổi thọ máy.
3.1. Chuẩn bị và Vệ sinh Công nghiệp Định kỳ
Vệ sinh là bước đầu tiên và quan trọng nhất trong công tác bảo trì máy gỗ. Bụi gỗ và vụn gỗ là tác nhân ăn mòn và gây kẹt máy hàng đầu.
Vệ sinh Toàn diện: Cần làm sạch máy thường xuyên bằng chổi mềm hoặc máy tạo khí để loại bỏ bụi và vụn gỗ tích tụ trong các bộ phận chuyển động và hệ thống điện. Việc này giúp máy hoạt động trơn tru, hạn chế sự cố.
Vệ sinh Cảm biến (Optical Sensors): Đặc biệt đối với máy CNC và Máy Dán Cạnh, các cảm biến quang học rất nhạy cảm. Quy trình chuyên nghiệp yêu cầu vệ sinh bề mặt cảm biến bằng khí nén sạch, áp suất thấp, sau đó lau chùi kỹ mắt cảm biến bằng vải mềm, tuyệt đối tránh làm xước ống kính quang học.

Kiểm tra Tổng quát: Luôn kiểm tra máy trước và sau khi sử dụng để đảm bảo các bộ phận không bị lỏng và nguồn điện, khí nén đáp ứng yêu cầu kỹ thuật.
3.2. Bảo trì Cơ khí Chuyên sâu và Bôi trơn
Công tác bảo trì cơ khí chuyên sâu tập trung vào các hệ thống chịu tải và chuyển động chính xác:
Hệ thống Truyền động: Định kỳ kiểm tra Ray dẫn hướng (Linear Guides) và Thanh vít (Ball Screws). Đảm bảo các bộ phận này được làm sạch và được bôi trơn đầy đủ. Cần sử dụng mỡ/dầu bôi trơn chuyên dụng cho các ổ trục, vòng bi (Ball bearing runner), và khớp nối.

Bảo trì Trục chính (Spindle): Việc bôi trơn trục chính CNC phải sử dụng loại dầu có độ nhớt cực thấp, được thiết kế đặc biệt cho tốc độ cao, như Mobil Velocite Oil Numbered Series (ISO VG 2, 4) hoặc các thương hiệu cao cấp khác như SHL Spindle V. Sử dụng đúng vật tư tiêu hao này là yếu tố then chốt để đảm bảo tuổi thọ trục chính và duy trì độ chính xác gia công.
Hiệu chỉnh Dụng cụ Cắt (Tool Offset): Đối với máy CNC, sau khi thay thế dao cắt (Cutting Tool) bị gãy hoặc mẻ, phải tiến hành đo lại chiều dài dao và thực hiện quy trình So Dao (Tool Offsetting) để đảm bảo độ chính xác kích thước chi tiết gia công. Quá trình này có thể thực hiện tự động hoặc thủ công bằng Đồng hồ so Z.
3.3. Bảo trì Hệ thống Tự động hóa và Điện
Bảo trì hệ thống tự động hóa là một phần không thể thiếu của dịch vụ bảo trì máy gỗ hiện đại :
Kiểm tra Hệ thống Điều khiển: Hầu hết các máy CNC và dán cạnh đều được kết nối với hệ thống máy tính. Kỹ thuật viên phải kiểm tra hệ thống HMI/PLC để đảm bảo các thông số cài đặt phù hợp với sản phẩm gia công và máy tính hoạt động ổn định.
Kiểm tra Điện: Kiểm tra các thiết bị điện quan trọng như Biến tần (Inverter), Contactor, Rơ le nhiệt. Đảm bảo nguồn điện áp đầu vào ổn định theo yêu cầu kỹ thuật, tránh hiện tượng sụt áp gây lỗi Driver và lệch trục.
IV. Đảm bảo An toàn Kỹ thuật và Chất lượng
4.1. Quy trình Lockout Tagout (LOTO) – Kiểm soát Năng lượng Nguy hiểm
Quy trình Lockout Tagout (LOTO) là tiêu chuẩn an toàn bắt buộc trong môi trường công nghiệp để ngăn chặn máy móc khởi động bất ngờ khi đang bảo trì máy gỗ. Việc tuân thủ LOTO là minh chứng rõ ràng cho trách nhiệm và tính chuyên nghiệp của đội ngũ kỹ thuật viên, giảm thiểu rủi ro tai nạn lao động.

Quy trình LOTO được thực hiện theo sáu bước chặt chẽ:
Quy trình Khóa/Gắn thẻ Cách ly Năng lượng Nguy hiểm (LOTO)
1. Chuẩn bị
2. Tắt nguồn
3. Cách ly
4. Khóa lại + Treo thẻ
5. Kiểm tra Nguồn nguy hiểm
6. Xác nhận đã Cách ly
4.2. Tuân thủ Tiêu chuẩn An toàn Lao động Việt Nam (TCVN)
Mọi công nhân và kỹ thuật viên tham gia vào quá trình gia công gỗ phải được huấn luyện về an toàn lao động, bao gồm huấn luyện mở đầu, huấn luyện cơ bản tại chỗ làm việc, và huấn luyện ôn tập định kỳ (ít nhất một năm một lần).
Khi thực hiện sửa chữa máy gỗ, kỹ thuật viên phải sử dụng đầy đủ Phương tiện Bảo vệ Cá nhân (PPE) như kính an toàn, nút bảo vệ tai, mặt nạ chắn bụi, và găng tay/giày cách điện, đặc biệt khi xử lý các vấn đề điện áp. Bên cạnh đó, nếu phát hiện thiết bị có vấn đề, cần dừng mọi hoạt động và treo bảng thông báo tình trạng máy hỏng lên máy, tránh người khác khởi động máy gây tai nạn.
4.3. Đảm bảo Chất lượng Sau Sửa chữa máy gỗ
Sau khi hoàn thành công việc sửa chữa máy gỗ, quy trình nghiệm thu phải nghiêm ngặt để đảm bảo chất lượng kỹ thuật:
Kiểm tra Hiệu suất: Sau khi khắc phục sự cố, cần kiểm tra hiệu suất của máy để đảm bảo rằng lỗi đã được giải quyết triệt để.
Cam kết Kết quả Kỹ thuật: Máy móc phải hoạt động tốt, đảm bảo an toàn và ổn định theo tiêu chuẩn kỹ thuật, đồng thời phải giảm thiểu tiêu hao năng lượng điện tiêu thụ. Đối với máy CNC, cần kiểm tra lại độ chính xác gia công, độ ổn định của hệ thống điều khiển và giảm nhiệt độ phát sinh khi làm việc.
Theo dõi Tình trạng: Theo dõi hoạt động của máy trong thời gian ngắn sau sửa chữa là cần thiết để phát hiện sớm các vấn đề còn lại và đảm bảo độ tin cậy lâu dài.
V. Dịch vụ Sửa chữa và Bảo trì Máy gỗ Chuyên nghiệp (Quy trình Dịch vụ Lâm Thao)
Một dịch vụ sửa chữa máy gỗ chuyên nghiệp phải tuân thủ quy trình minh bạch, quản lý vật tư hiệu quả, và đảm bảo tính chính xác kỹ thuật cao.
5.1. Quy trình Tiếp nhận và Lập kế hoạch Kỹ thuật
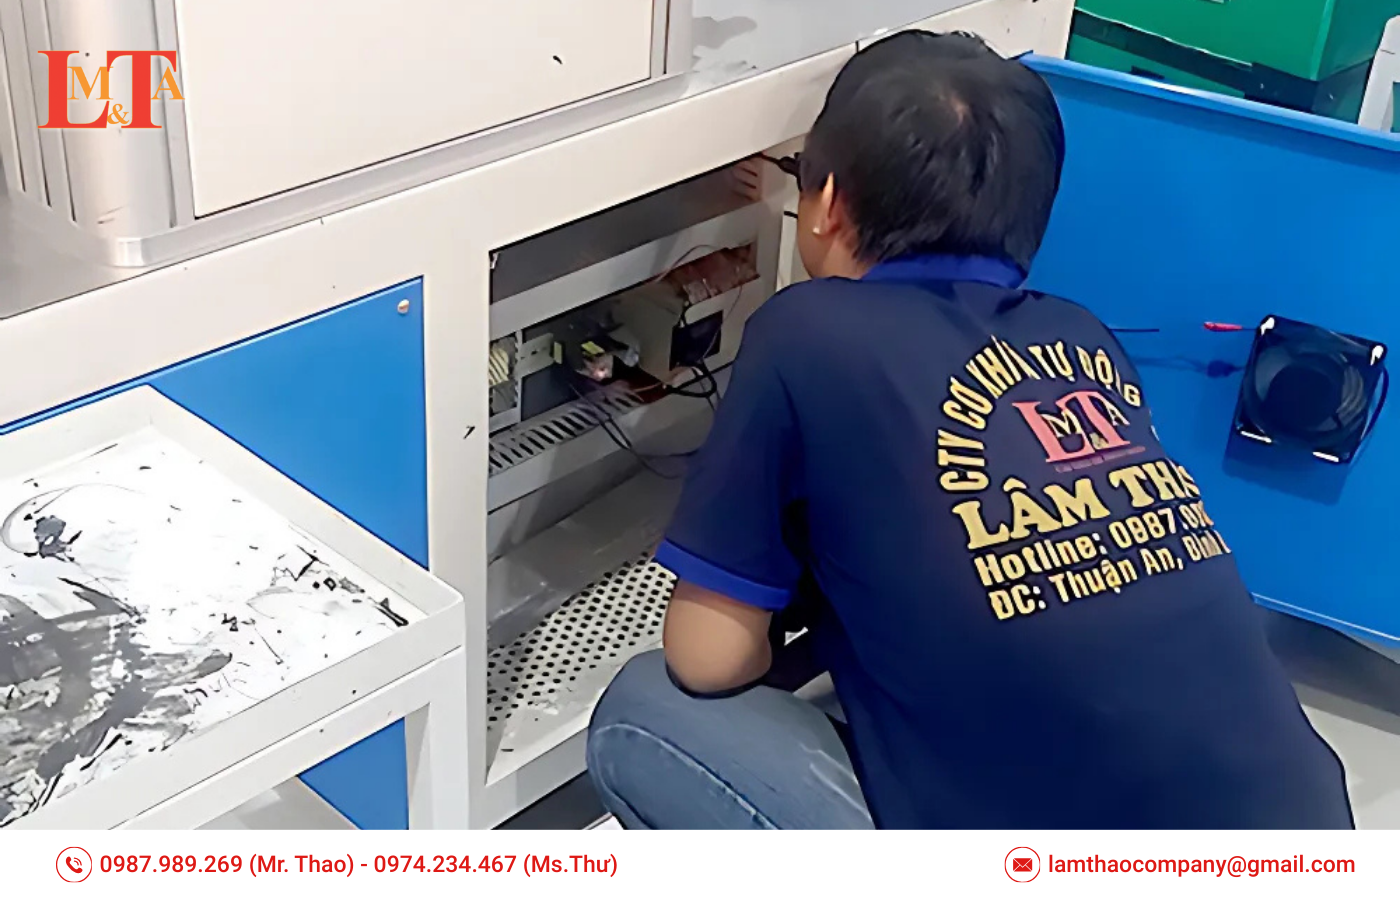
Đánh giá Kỹ thuật Sâu: Bộ phận kế hoạch và kỹ sư kinh nghiệm sẽ xem xét mức độ hư hỏng, loại tài sản, và lý do sự cố (cơ khí, điện, tự động hóa).
Lập Kế hoạch Thực thi: Lập kế hoạch chi tiết bao gồm dự trù vật tư tiêu hao (ví dụ: dầu bôi trơn chuyên dụng, ổ trục), công cụ cần thiết, và phân công nhân sự thực thi (kỹ sư điện, tự động hóa, cơ khí) để đảm bảo công việc được hoàn thành hiệu quả và an toàn.
5.2. Thực thi Sửa chữa máy gỗ và Quản lý Vật tư
Việc thực thi phải được tiến hành kịp thời ngay khi phát hiện sự cố để tránh ảnh hưởng đến hiệu suất sản xuất.
Linh kiện Thay thế: Cần rà soát tình trạng các chi tiết hao mòn như ổ trục, vòng bi, dây đai và thay thế các bộ phận hỏng hóc bằng phụ tùng có thông số kỹ thuật chính xác. Ví dụ, dây curoa cần được thay thế khi bị giãn để duy trì hiệu suất.
Đảm bảo Độ chính xác Gia công (So Dao): Đây là bước thể hiện kinh nghiệm chuyên sâu khi sửa chữa máy gỗ CNC. Khi thay dao mới, bắt buộc phải tiến hành đo lại chiều dài dao và thực hiện quy trình So Dao (Tool Offsetting) trên hệ thống điều khiển để lấy tọa độ Z chính xác. Việc này giúp quá trình gia công đạt độ chính xác cao.
5.3. Bàn giao, Nghiệm thu và Hậu mãi
Sau khi sửa chữa máy gỗ, nhân viên kỹ thuật phải bàn giao lại cho bộ phận sử dụng, kèm theo phiếu nghiệm thu có chữ ký của đôi bên.
Báo cáo và Ghi chép: Cập nhật nhật ký vận hành và ghi nhận chi tiết tình trạng thiết bị sau khi sửa chữa.
Phạm vi Dịch vụ: Dịch vụ sửa chữa máy gỗ cần bao phủ các khu vực sản xuất gỗ trọng điểm, bao gồm các khu công nghiệp tại Bình Dương như Tân Uyên, Thuận An, Bến Cát, KCN VSIP 1 & 2, và Sóng Thần.
Hỗ trợ Kỹ thuật và Bảo hành: Cam kết hỗ trợ kỹ thuật sau sửa chữa và theo dõi tình trạng máy để đảm bảo thiết bị hoạt động ổn định lâu dài.
VI. Kết luận
Thị trường chế biến gỗ công nghiệp đòi hỏi sự kết hợp nhuần nhuyễn giữa cơ khí chính xác, tự động hóa tin cậy, và quản lý an toàn tuyệt đối.
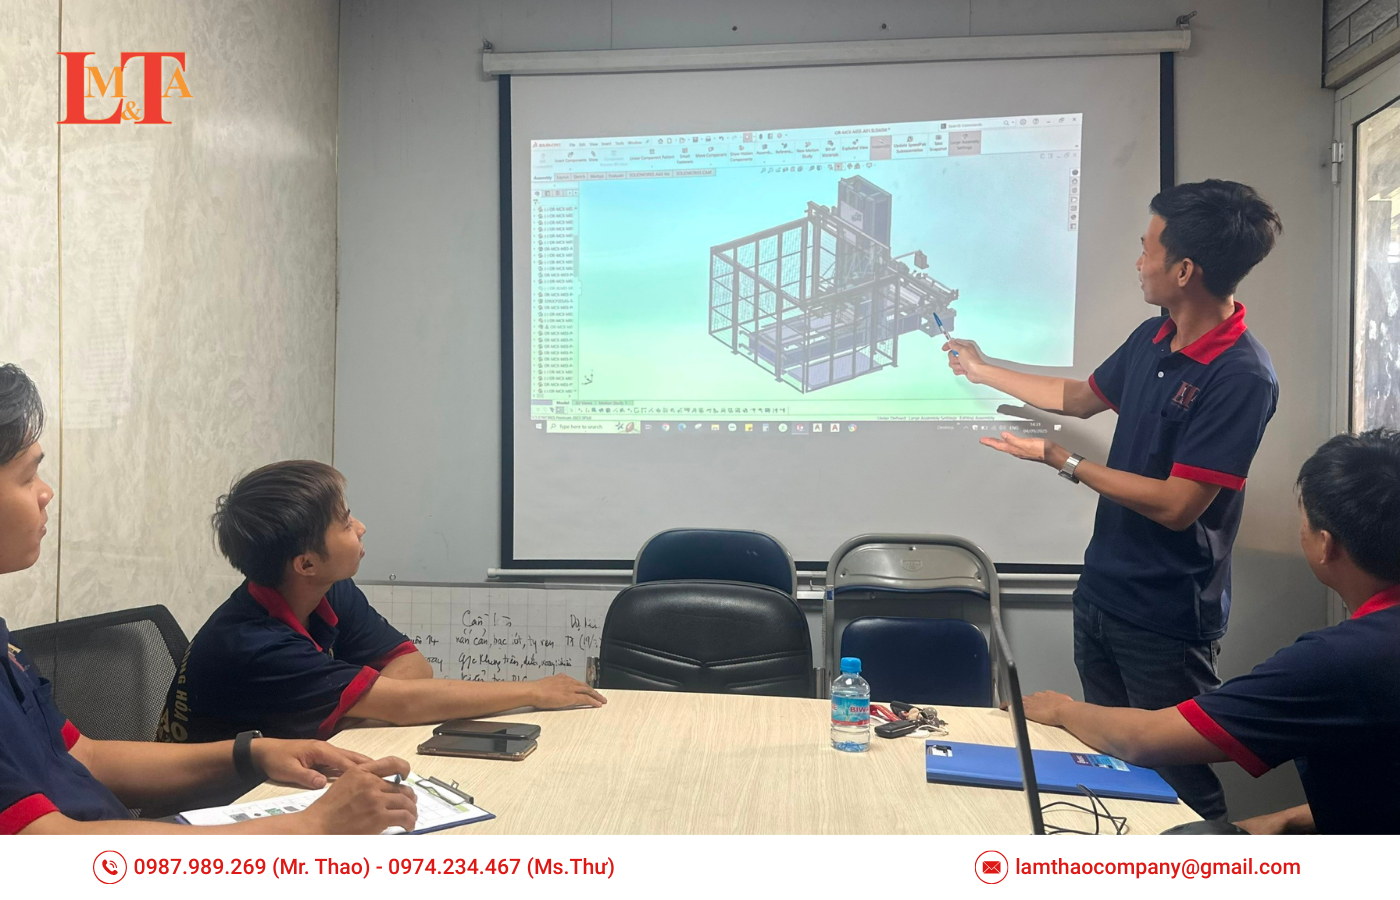
Dịch vụ bảo trì máy gỗ và sửa chữa máy gỗ chuyên sâu không chỉ là giải pháp khắc phục sự cố mà còn là công cụ chiến lược để tối ưu hóa năng suất, giảm chi phí vận hành (OpEx), và duy trì chất lượng sản phẩm cao cấp.
Đội ngũ kỹ sư Cơ khí Chế tạo và Tự động hóa giàu kinh nghiệm là yếu tố then chốt để giải quyết các vấn đề kỹ thuật phức tạp, từ hiệu chuẩn độ lệch tâm trục chính (TIR) đến ổn định hệ thống điều khiển PLC/HMI và tuân thủ nghiêm ngặt quy trình LOTO.
Để đảm bảo dây chuyền sản xuất của bạn luôn vận hành ở công suất tối ưu, giảm thiểu rủi ro sự cố tốn kém, và duy trì chất lượng sản phẩm đỉnh cao:
Đừng để máy móc làm giảm năng suất của bạn. Hãy liên hệ ngay với Công ty TNHH Cơ khí và Tự động hóa Lâm Thao để đặt lịch kiểm tra, hiệu chuẩn, và sửa chữa máy gỗ chuyên sâu.
Chúng tôi cam kết mang lại độ chính xác, hiệu suất, và sự an tâm tuyệt đối cho hoạt động sản xuất của bạn. Liên hệ Sửa máy gỗ qua hotline để nhận tư vấn kỹ thuật miễn phí.
CÔNG TY TNHH CƠ KHÍ VÀ TỰ ĐỘNG HOÁ LÂM THAO
ĐC: 12C/21 Khu Phố Bình Phước B, Phường An Phú, Thành phố Hồ Chí Minh, Việt Nam
SĐT: 0987.989.269 (Mr. Thao)| 0974.234.467 (Ms. Thư)